
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-19 Origem:alimentado


O chão das fábricas está sentindo o calor. A procura global por uma distribuição eficiente de energia está a aumentar rapidamente, colocando os fabricantes sob imensa pressão para fornecerem barramentos personalizados mais rapidamente, sem comprometer a segurança. Depender apenas de uma máquina manual de montagem de barramentos cria sérios gargalos operacionais. A fadiga humana inevitavelmente retarda o rendimento e introduz o risco perigoso de juntas mecânicas inconsistentes. No outro extremo do espectro, as configurações totalmente autônomas não possuem a agilidade necessária para os escopos de projetos altamente variados de hoje. Neste guia, exploramos como as linhas semiautomáticas preenchem essa lacuna crítica, oferecendo a combinação perfeita entre precisão da máquina e adaptabilidade humana.
Flexibilidade ideal: Uma abordagem semiautomática permite que os operadores façam uma transição suave entre configurações personalizadas e execuções padrão de alto volume. Essa adaptabilidade continua sendo um requisito crítico na fabricação moderna de dutos de ônibus.
Dimensionamento econômico: Este equipamento oferece um retorno do investimento significativamente mais rápido em comparação com alternativas totalmente automáticas. Reduz drasticamente os custos trabalhistas e os tempos de ciclo, ao mesmo tempo que mantém as despesas de capital gerenciáveis.
Garantia de qualidade: A integração de máquinas de precisão com supervisão humana garante juntas elétricas e mecânicas perfeitas. A fixação automatizada elimina a inconsistência humana, deixando os operadores livres para gerenciar as inspeções visuais.
Atualização Estratégica: Para instalações que dependem de ferramentas manuais desatualizadas, isto serve como um passo de transição altamente prático. Ele moderniza o chão de fábrica sem exigir o uso massivo de sistemas totalmente autônomos.
No cenário contemporâneo de fabricação elétrica, uma linha completa de produção de dutos opera como uma sequência altamente coordenada. Abrange tudo, desde o processamento inicial de condutores brutos de cobre ou alumínio – corte, puncionamento e dobra – até os estágios finais de envolvimento de isolamento, montagem de perfil, rebitagem e testes dielétricos rigorosos. O objetivo final é claro. Os fabricantes devem produzir conduítes de distribuição de energia compactos, confiáveis e de alta capacidade para edifícios comerciais, plantas industriais e data centers em hiperescala.
Historicamente, os gerentes de produção enfrentaram uma escolha difícil. Eles adotaram métodos altamente trabalhosos ou investiram em sistemas automatizados rígidos e de alta velocidade. As demandas em rápida evolução do mercado de distribuição de energia forçaram uma mudança completa de paradigma na forma como esses componentes críticos são fabricados.
Análises recentes da indústria destacam um enorme pivô no setor de distribuição de energia. O aumento dos data centers modulares, da infraestrutura de veículos elétricos e das redes de energia renovável exige conduítes de energia altamente personalizados. Os dados de mercado indicam que os modelos tradicionais de produção em massa não estão a conseguir lidar com layouts arquitetónicos personalizados e cadeias de abastecimento flutuantes. Linhas de fabricação rígidas projetadas para comprimentos retos uniformes enfrentam tempos de inatividade paralisantes para reequipamento quando tarefas com cotovelos, tês ou extremidades flangeadas personalizadas. A produção flexível não é mais uma palavra da moda; é uma estratégia de sobrevivência crítica.
Projetos de construção modernos exigem agilidade. Um único layout de infraestrutura pode exigir classificações de amperagem variadas e configurações espaciais exclusivas para navegar por restrições arquitetônicas rígidas. A fabricação flexível aborda diretamente esse atrito. Ele utiliza equipamentos que podem ser ajustados em minutos, executando pedidos personalizados de pequenos lotes com a mesma eficiência que execuções padrão em grande escala.
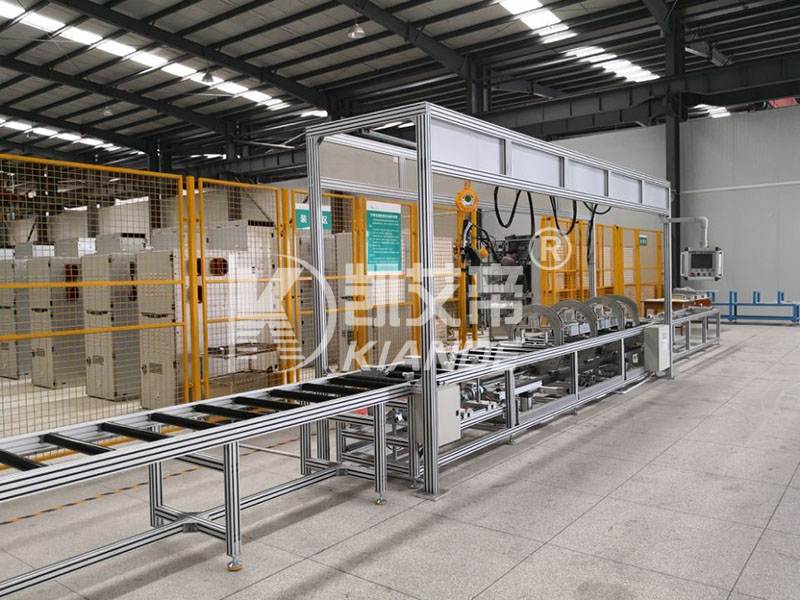
Um sistema semiautomático representa um híbrido estratégico entre trabalho manual e automação total. Especificamente, uma linha de montagem de barramentos semiautomática automatiza as tarefas mecânicas mais exigentes fisicamente e de precisão crítica, como prensagem de perfis e rebitagem. Ele retém entradas manuais para manuseio de materiais, carregamento de componentes e inspeção visual diferenciada. Essa configuração aproveita a consistência implacável da potência da máquina onde ela é mais importante, sem sacrificar a adaptabilidade cognitiva de um operador humano.
Navegar na mudança de manual para semiautomático transforma fundamentalmente a ergonomia e o rendimento do chão de fábrica. Depender de ferramentas manuais sujeita os trabalhadores a severos esforços repetitivos. Os operadores devem alinhar manualmente barras pesadas de cobre, aplicar isolamento mylar e usar prensas hidráulicas manuais para fixar o alojamento. Este fluxo de trabalho é lento e altamente suscetível a erros induzidos por fadiga.
Uma linha semiautomática remove completamente o trabalho pesado. Cilindros hidráulicos reforçados assumem a compressão de alta pressão das camadas do barramento. Ferramentas automatizadas cuidam da inserção precisa de fixadores. A função do operador passa de trabalhador físico a controlador de processo, reduzindo lesões no local de trabalho e padronizando a qualidade da produção em cada turno.
A arquitetura de uma linha semiautomática é projetada para progressão lógica. Embora as configurações exatas variem com base no tamanho da instalação, um fluxo de trabalho típico de alta eficiência segue estas etapas sequenciais:
Carregamento manual: Os operadores carregam barramentos isolados e pré-cortados e perfis de alojamento na mesa de montagem. Esta etapa manual permite a acomodação rápida de diferentes tamanhos ou formatos personalizados.
Alinhamento e prensagem automatizados: A máquina aciona braçadeiras pneumáticas ou hidráulicas para comprimir firmemente as camadas. Esta etapa crítica garante zero entreferros entre os condutores e o invólucro, maximizando a dissipação térmica.
Fixação Automatizada: O sistema introduz rebites na carcaça em intervalos precisos e pré-programados. Isto garante resistência mecânica uniforme ao longo de todo o comprimento do conduíte.
Descarregamento Manual e Inspeção: O operador descarrega o segmento acabado. Eles realizam uma verificação final de qualidade visual para detectar microrragias no isolamento antes de avançar a peça para a estação de testes.
Para engenheiros de produção que avaliam atualizações de equipamentos, a decisão depende de resultados comerciais mensuráveis. A integração de equipamentos semiautomáticos em suas instalações oferece vantagens quantificáveis que impactam diretamente a lucratividade e a confiabilidade do produto.
A vantagem marcante do equipamento semiautomático é sua escalabilidade inerente. Imagine um cenário no chão de fábrica onde um operador precisa fazer a transição de uma junta de cobre reta padrão de 1.000 A para uma junta de cotovelo de alumínio especializada de 2.500 A. Em vez de chamar um engenheiro de software para reprogramar a robótica, o operador simplesmente troca os gabaritos de liberação rápida. Eles selecionam uma receita pré-salva na interface touchscreen e voltam a pressionar em minutos. Essa capacidade de troca rápida garante que a instalação aceite diversos pedidos sem atrapalhar todo o cronograma de produção.
Do ponto de vista financeiro, os sistemas semiautomáticos oferecem uma relação custo-benefício altamente atrativa. Eles exigem um investimento de capital inicial significativamente menor do que os sistemas totalmente automatizados, que envolvem robótica complexa, transportadores motorizados e conjuntos sensoriais avançados.
Apesar das despesas iniciais mais baixas, uma linha semiautomática proporciona uma produção robusta. Ao automatizar as etapas mais demoradas de prensagem e rebitagem, as instalações normalmente testemunham aumentos de produtividade de 200% a 300% em comparação com operações puramente manuais. Reduz drasticamente o custo unitário da mão-de-obra e minimiza o desperdício de material causado por erro humano, abrindo caminho para um rápido retorno financeiro.
No domínio da distribuição de energia de alta tensão, a inconsistência mecânica leva inevitavelmente à falha elétrica. Se um duto de barramento for comprimido de forma desigual ou se os fixadores forem aplicados com torques variados, formam-se bolsas de ar perigosas. Esses vazios impedem a condutividade térmica, levando a superaquecimento localizado, descarga parcial ou curto-circuitos catastróficos.
A montagem semiautomática mitiga esses riscos graves, eliminando a variabilidade humana. A prensagem automatizada garante uma pressão consistente em todo o comprimento do barramento. Simultaneamente, os operadores humanos permanecem informados para detectar defeitos visuais diferenciados que um sensor da máquina pode ignorar. Essa abordagem de duas camadas para controle de qualidade garante sempre juntas perfeitas.
Para tomar uma decisão de aquisição altamente informada, os gestores de produção devem compreender como as linhas semiautomáticas se comparam às alternativas. A análise abaixo fornece uma comparação objetiva dos três sistemas primários de fabricação.
| Característica | Máquina de montagem manual | Linha semiautomática | Linha totalmente automática |
|---|---|---|---|
| Custo de capital inicial | Baixo | Moderado | Alto |
| Velocidade de produção | Lento | Moderado a rápido | Muito rápido |
| Requisito de mão de obra | Alto (fisicamente exigente) | Médio (Supervisão/Tratamento) | Baixo (principalmente monitoramento) |
| Flexibilidade | Extremamente alto | Alto | Baixo (configuração rígida) |
| Consistência de Qualidade | Baixo a médio (propenso a erros) | Alta (precisão da máquina) | Muito alto |
Uma configuração manual é o ponto de partida tradicional para fabricantes emergentes. Sua principal vantagem reside no menor custo inicial possível do equipamento e na máxima flexibilidade para a construção de peças personalizadas únicas e completamente exclusivas. As desvantagens tornam-se evidentes à medida que a produção aumenta. A montagem manual incorre em altos custos contínuos de mão de obra, produz velocidades de produção lentas e acarreta um alto risco de erro humano.
No extremo oposto do espectro, investir em uma linha de montagem de barramentos totalmente automática gera o menor custo de mão de obra por unidade e o rendimento máximo. A intervenção humana é praticamente eliminada. As barreiras à entrada são formidáveis. Esses sistemas exigem um enorme investimento de capital, exigem amplo espaço de fábrica e são notoriamente rígidos. A reconfiguração de uma linha totalmente automatizada para pedidos de pequenos lotes leva a tempos de inatividade inaceitáveis e dispendiosos.
Para a grande maioria dos fabricantes elétricos de médio a grande porte, a abordagem semiautomática representa o ponto ideal operacional. Ele oferece a consistência mecânica e a velocidade necessárias para atender pedidos comerciais massivos, preservando ao mesmo tempo a agilidade necessária para processar configurações complexas. Ele efetivamente preenche a lacuna entre custo e capacidade, permitindo que as empresas aumentem a produção sem alavancar excessivamente o capital em robótica inflexível.
A atualização para um processo semiautomático envolve a integração de peças específicas de máquinas de precisão. Compreender a função desses componentes principais é crucial para avaliar possíveis compras de equipamentos e projetar um layout otimizado.
A etapa de fixação é sem dúvida a etapa mecânica mais crítica na montagem do barramento. A utilização de uma dedicada máquina de rebitagem de barramento é altamente recomendada em vez do aparafusamento manual tradicional. As linhas semiautomáticas modernas frequentemente utilizam a tecnologia de rebitagem autoperfurante. Ao contrário do aparafusamento manual, sujeito à fadiga do operador e ao torque inconsistente, a rebitagem automatizada proporciona integridade estrutural superior. A máquina perfura e fixa a carcaça de alumínio ou aço em um único movimento fluido. Isto cria uma junta firme e resistente a vibrações, essencial para manter um caminho de aterramento contínuo.
Os componentes internos devem estar perfeitamente alinhados e comprimidos antes que a rebitagem possa ocorrer. A estação de prensagem utiliza cilindros hidráulicos resistentes para comprimir firmemente as camadas de isolamento epóxi ou mylar ao longo dos condutores. Este maquinário aplica pressão exata e uniforme em todo o perfil, eliminando vazios de ar internos e maximizando a capacidade de dissipação de calor. Os gabaritos ajustáveis permitem que os operadores redimensionem rapidamente os parâmetros para diferentes espessuras de condutores.
A garantia de qualidade não termina na montagem. Uma linha de produção robusta deve incluir estações de testes integradas. Em um fluxo de trabalho semiautomático, os operadores transferem manualmente o barramento rebitado para a fase de teste. Testes automatizados de resistência dielétrica são realizados para verificar a integridade do isolamento e garantir zero vazamento de corrente. Isto garante a conformidade com rigorosos padrões de segurança internacionais, como IEC ou UL.
Selecionar o maquinário ideal é uma decisão crítica que afeta diretamente a eficiência operacional. A transição para uma nova linha de produção requer uma auditoria interna completa das suas métricas de produção atuais e dos objetivos de negócios futuros.
Observe a produção diária do seu medidor linear. Instalações que processam menos de 50 metros de percursos altamente especializados podem sobreviver com ferramentas manuais. Se o seu piso movimenta 200 a 500 metros diariamente com mudanças frequentes de perfil, os sistemas semiautomáticos atingem o ponto ideal. Ao auditar a frequência de troca juntamente com o volume total, você pode determinar com precisão se os recursos de produção flexíveis estão alinhados com a sua realidade operacional.
As restrições físicas e financeiras desempenham um papel fundamental na seleção do equipamento. Sistemas totalmente automatizados exigem grandes dimensões. Se o espaço for limitado, um sistema semiautomático oferece um layout compacto e modular que se adapta perfeitamente aos pisos de fábrica existentes. Os responsáveis pelas aquisições devem olhar além do preço inicial de etiqueta. As soluções semiautomáticas proporcionam um meio-termo atraente, proporcionando velocidades de produção suficientemente altas para garantir um rápido retorno financeiro. Além disso, este equipamento utiliza telas sensíveis ao toque intuitivas que os trabalhadores atuais podem dominar com o mínimo de treinamento especializado, capacitando sua equipe existente em vez de exigir caros engenheiros de robótica.
Uma vez finalizada a decisão de aquisição, o foco deve mudar para uma implementação precisa. Uma implementação mal executada leva a tempos de inatividade desnecessários, riscos de segurança e atrasos nas devoluções. Seguir etapas padronizadas garante uma transição tranquila e lucrativa.
A introdução de máquinas semiautomáticas muda fundamentalmente a relação entre o trabalhador e o processo de fabricação. A implementação deve começar com um programa de formação faseado. A primeira fase deve focar inteiramente na segurança, garantindo que os operadores compreendam os riscos mecânicos das prensas hidráulicas e o uso adequado de cortinas de luz e mecanismos de parada de emergência. A segunda fase concentra-se na competência operacional. Os trabalhadores devem ser treinados para navegar pelas telas sensíveis ao toque, inserir parâmetros corretos e executar trocas eficientes de materiais.
Estabelecer um cronograma de manutenção proativo protege seu investimento. Equipamentos semiautomáticos dependem de alinhamento mecânico preciso. Negligenciar a manutenção leva inevitavelmente a inconsistências estruturais no produto final. As verificações de rotina devem incluir a inspeção dos níveis de fluido hidráulico e a garantia de que os sensores de segurança estejam desobstruídos. Deve ser dada especial atenção às estações de fixação. A inspeção regular das matrizes de rebitagem e dos punções quanto a microfraturas é crítica. Tratar a manutenção preventiva como uma atividade central de produção prolonga a vida útil do equipamento em décadas.
Atualizar seu equipamento não é mais apenas uma escolha inteligente; é uma necessidade competitiva. Um sistema semiautomático equilibra perfeitamente velocidade, custo e produção flexível. Melhora a qualidade do produto, ao mesmo tempo que mantém o investimento de capital altamente gerenciável. Pare de permitir que gargalos manuais ditem seu teto de produção. Vá além das ferramentas manuais obsoletas e evite as restrições rígidas da automação total. Explore toda a gama de soluções personalizadas em busbarequipment.com, onde nossa equipe de engenharia pode ajudá-lo a projetar um layout perfeitamente adaptado ao seu volume e orçamento específicos.
Embora as velocidades exatas de produção variem dependendo do perfil específico do barramento e da eficiência do operador, os dados empíricos mostram que a transição para uma linha semiautomática normalmente aumenta a produtividade em 200% a 300%. Este aumento dramático é alcançado através da automatização das etapas mais demoradas. Em uma configuração manual, os operadores gastam um tempo significativo alinhando perfis pesados e aparafusando juntas individualmente. Um sistema semiautomático utiliza estações de prensagem hidráulica para comprimir instantaneamente as camadas, enquanto ferramentas automatizadas fixam as juntas em uma fração de segundo.
Sim, as modernas linhas de montagem semiautomáticas são projetadas especificamente para alta versatilidade e acomodam facilmente condutores de cobre e alumínio. Como esses metais possuem diferentes resistências à tração e maleabilidade, o maquinário é projetado com configurações de pressão ajustáveis. Os operadores simplesmente usam a tela sensível ao toque para selecionar o perfil de material apropriado. O sistema ajusta automaticamente a força de pressão e a pressão de rebitagem para evitar danos ao alumínio mais macio ou falha na fixação do cobre mais denso.
A maioria das instalações industriais de médio porte recuperam seu investimento de capital inicial dentro de 12 a 18 meses. Esse rápido retorno decorre diretamente da redução dos custos unitários de mão de obra e da duplicação ou triplicação da produtividade diária. Além disso, a redução do desperdício de materiais causado por erro humano contribui significativamente para a poupança de custos a longo prazo.
O aparafusamento manual geralmente produz torque inconsistente em todo o comprimento do barramento, deixando microvazios entre os condutores e o invólucro. Essas lacunas de ar retêm o calor e impedem a condutividade térmica. A rebitagem automatizada aplica força mecânica exata e uniforme, eliminando espaços vazios e garantindo dissipação térmica ideal e continuidade de aterramento em toda a junta.
A manutenção de uma rebitadeira requer uma combinação de verificações diárias do operador e manutenção preventiva programada por técnicos. Os operadores devem realizar inspeções visuais diariamente para garantir que não haja acúmulo de aparas de metal ao redor da cabeça do rebite. A manutenção semanal geralmente envolve a lubrificação de peças móveis, como trilhos-guia e cilindros. A tarefa mais crítica é a inspeção e substituição periódica das matrizes e punções de rebitagem, que devem ser trocadas com base nos ciclos de utilização para garantir conexões perfeitas.
Os principais fabricantes projetam seus equipamentos semiautomáticos tendo em mente a modularidade. À medida que seu negócio cresce e o volume de produção aumenta, você não precisa necessariamente descartar seu investimento inicial. Muitas estações semiautomáticas são construídas em arquiteturas PLC padrão que podem ser integradas posteriormente em um ecossistema maior e totalmente automatizado. Uma instalação pode começar carregando materiais manualmente e, anos depois, atualizar a linha adicionando transportadores motorizados e braços de carregamento robóticos que se comunicam diretamente com a interface da máquina original.

