
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-09 Origem:alimentado


A integridade do invólucro do barramento estabelece a base para uma distribuição segura de energia e confiabilidade em campo a longo prazo. Quando os empreiteiros elétricos relatam entrada de umidade ou flacidez estrutural no local, a causa raiz raramente se origina de erros de instalação. Esses defeitos freqüentemente remontam a microdesalinhamentos durante a fase de fabricação. A fixação inconsistente durante o processo de rebitagem causa distorção do alojamento, comprometimento das classificações de proteção de ingresso (IP) e retrabalho dispendioso. Quando as extrusões de metal se deslocam até mesmo uma fração de milímetro antes do rebite endurecer, a lacuna interfacial resultante cria graves gargalos no rendimento da fabricação. Isso compromete a capacidade do sistema de liberar água em aplicações externas, levando a faltas entre fases. Alcançar tolerâncias de folga zero requer a avaliação de mecanismos de fixação específicos. Desde fixações manuais básicas até sistemas servo-acionados avançados, o método escolhido deve garantir a colocação precisa dos rebites em vários perfis. A integração perfeita com unidades de união exige precisão dimensional absoluta.
Uma pressão de fixação consistente e distribuída é obrigatória para evitar a deformação do alojamento e garantir a resistência ao cisalhamento nas juntas rebitadas.
As caixas adequadamente fixadas e rebitadas são superiores na moderação de mudanças de temperatura e expansão térmica em comparação com alternativas aparafusadas, desde que as tolerâncias de fabricação sejam rigorosamente mantidas.
A escolha entre fixação pneumática, hidráulica e servomecânica determina o tempo de ciclo e a adaptabilidade da rebitadora de barramentos.
Geometrias complexas, como aquelas manipuladas por uma máquina de montagem de barramentos em cotovelo ou seções que exigem caixas de decolagem, exigem acessórios de fixação programáveis e multieixos para manter o alinhamento.
A transição da fixação manual para a fixação semiautomática ou totalmente automatizada requer a avaliação do volume de produção, da combinação de perfis e dos padrões de conformidade NEMA/IEC exigidos.
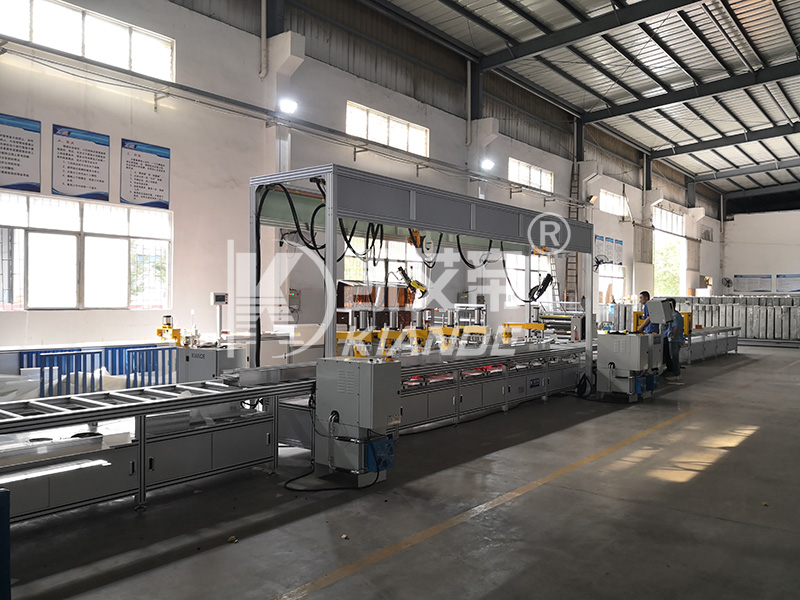
Uma operação de rebitagem bem-sucedida depende de conseguir um encaixe sem folga das metades do alojamento antes que o rebite perfure o metal. A fixação de precisão serve como pré-requisito para esse resultado em qualquer linha de produção de Busduct . Os critérios de sucesso no chão de fábrica incluem a completa ausência de flambagem do material, alinhamento preciso dos furos dos rebites e distribuição uniforme da pressão ao longo de todo o comprimento da extrusão. Quando as forças de fixação estão perfeitamente calibradas, os rebites autoperfurantes ou sólidos fixam as camadas metálicas sem criar fraturas por tensão interna. Esta harmonia mecânica garante que o invólucro mantenha a sua integridade estrutural sob cargas elétricas pesadas.
Os fabricantes muitas vezes pesam os rebites em relação às juntas aparafusadas ou soldadas da caixa. A soldagem introduz calor extremo, que deforma o alumínio fino e destrói os revestimentos protetores pré-aplicados. As juntas aparafusadas requerem torque manual, introduzem ferragens salientes e freqüentemente se soltam sob vibração contínua de 60 Hz. A rebitagem oferece resiliência superior contra ciclos térmicos e vibrações mecânicas. O seu sucesso depende inteiramente da precisão da fase de fixação pré-rebite. Se o sistema de fixação não conseguir comprimir completamente as metades da carcaça, o rebite se expandirá entre as camadas metálicas. Isto cria uma junta fraca e não vedada que falha sob tensão mínima.
A fixação precisa influencia diretamente o desempenho do barramento durante a instalação no local e a vida útil operacional. Caixas mal fixadas carecem de rigidez estrutural. Durante um evento de curto-circuito, os barramentos sofrem enormes forças de repulsão eletromagnética. Se o invólucro estiver mal fixado e rebitado, essas forças internas podem literalmente explodir o invólucro. Um invólucro rigidamente fixado e rebitado suporta essas correntes de falta internas, bem como tensões externas de suportes de suspensão, unidades de suporte vertical e braçadeiras de viga sem torção. Os empreiteiros do local contam com braçadeiras de viga para fixar o duto às estruturas de aço. Se as dimensões do invólucro estiverem distorcidas devido a má fixação, o hardware de montagem não ficará nivelado, levando a uma distribuição de carga insegura.
O impacto na fabricação de uma fixação inadequada vai muito além de simples defeitos estéticos. O desalinhamento força a ferramenta de rebitagem a ficar fora do centro. Isso rotineiramente causa a quebra da broca, danifica a bigorna e resulta em sucata de carcaças de alumínio ou aço. Cada milímetro de desvio aumenta a taxa de refugo. Considere o custo de mão de obra do retrabalho. Perfurar um rebite ruim, realinhar o alojamento e rebitar leva dez vezes mais tempo do que o ciclo automatizado inicial. Se a extrusão for danificada durante a remoção do rebite, toda a seção deverá ser descartada ou fortemente recuperada.
Defeitos comuns resultantes de fixação inadequada incluem:
Roll-Over do Rebite: A cauda do rebite não se alarga corretamente porque as camadas de metal se separaram durante o impacto.
Trincas por extrusão: Fraturas por tensão localizadas ocorrem quando a pressão de fixação irregular força o perfil de alumínio a sair de sua geometria natural.
Compressão da junta: As metades desalinhadas da carcaça comprimem de maneira desigual as vedações internas contra intempéries, criando caminhos diretos para a entrada de umidade.
Desgaste da barra de fase: Os condutores internos esfregam contra o interior distorcido do invólucro, degradando o isolamento Mylar ou epóxi com o tempo.
A força mecânica aplicada ao alojamento do barramento determina a qualidade do rebite final. Diferentes ambientes de produção exigem abordagens distintas para aplicar e manter esta força. A seleção do mecanismo apropriado para uma rebitadeira de barramento determina os tempos de ciclo, os cronogramas de manutenção e as limitações físicas dos materiais que estão sendo processados.
A fixação pneumática utiliza ar comprimido para acionar os cilindros, proporcionando aplicação de pressão rápida e uniforme. A principal vantagem dos sistemas pneumáticos é a velocidade de atuação. Os cilindros são implantados e retraídos em frações de segundo, tornando-os altamente eficientes para fluxos de trabalho contínuos. Os operadores podem ajustar a força de fixação regulando a pressão do ar através de coletores em linha.
O melhor caso de uso para fixação pneumática envolve rebitagem repetitiva e em alta velocidade de seções de dutos retos padrão feitas de alumínio de bitola padrão. Nestes cenários, a força de retenção necessária é moderada e a velocidade é a prioridade. Os sistemas pneumáticos têm limitações distintas. Eles são altamente suscetíveis a quedas de pressão do ar nas instalações. Se o compressor ligar ou várias máquinas extrair ar simultaneamente, a força de fixação pode diminuir momentaneamente, causando um rebite solto. Para combater quedas de pressão, as instalações geralmente instalam tanques acumuladores dedicados diretamente na máquina. Isto garante uma reserva localizada de ar comprimido, garantindo que a pinça final da mudança atinja exatamente a mesma força que a primeira.
A fixação hidráulica emprega fluido pressurizado para fornecer uma força de retenção sustentada e excepcionalmente alta. Ao contrário do ar, o fluido hidráulico é incompressível. Assim que o grampo é encaixado, ele trava as metades da carcaça com uma pressão imensa e inflexível. Isto elimina qualquer risco de deslocamento do material durante o impacto violento do processo de rebitagem.
Este sistema é excelente no processamento de gabinetes pesados e barramentos de alta amperagem. Quando a rigidez da caixa resiste ativamente à força pneumática padrão, o sistema hidráulico fornece a força necessária para forçar o metal a ficar plano. Ambientes de fábrica com flutuações extremas de temperatura podem afetar a viscosidade do fluido hidráulico, exigindo ajustes sazonais para manter velocidades de fixação consistentes. Apesar disso, ao processar caixas de aço de calibre 14 ou 12, a hidráulica continua sendo a escolha indiscutível. As vantagens incluem velocidades de atuação mais lentas em comparação com a pneumática e uma pegada mecânica mais complexa que exige bombas, reservatórios e mangueiras reforçadas.
A fixação servomecânica representa o mais alto nível de controle de precisão. Este método usa servomotores elétricos emparelhados com parafusos de esferas ou atuadores lineares para fornecer força programável e altamente precisa e controle de posição. Os sistemas servo utilizam feedback de circuito fechado, monitorando constantemente a pressão exata aplicada à carcaça e ajustando-a em tempo real.
Esta tecnologia é a escolha ideal para linhas de produção de alto mix que exigem trocas frequentes. Como a força é controlada digitalmente, os operadores podem mudar instantaneamente da fixação de aço pesado para alumínio de espessura fina sem correr o risco de deformação. Encoders de alta resolução rastreiam a posição do grampo até o mícron. Isso significa que o sistema pode detectar se um objeto estranho, como uma arruela perdida ou aparas de metal, está preso entre as metades da carcaça antes de aplicar a tonelagem total, evitando sucata dispendiosa. Elimina as flutuações de pressão da pneumática e a confusão de manutenção da hidráulica, embora exija um gasto de capital inicial mais elevado.
| Mecanismo de fixação | Fonte de alimentação primária | Consistência de força | Melhor aplicação | Limitação primária | Requisito de manutenção |
|---|---|---|---|---|---|
| Pneumático | Ar Comprimido (80-120 PSI) | Moderado (sujeito a quedas de linha) | Seções retas de alumínio padrão | Insuficiente para chapas de aço espessas | Substituição do filtro de ar, verificações da vedação do cilindro |
| Hidráulico | Fluido pressurizado (até 3.000 PSI) | Extremamente alto e rígido | Caixas de aço resistentes e de alta amperagem | Atuação mais lenta, riscos de vazamento | Monitoramento de nível de fluido, inspeções de mangueiras, manutenção de bombas |
| Servo-Mecânico | Servomotores elétricos | Perfeito (feedback de circuito fechado) | Linhas de alta mistura, tolerâncias rigorosas à prova de intempéries | Maior CapEx inicial e complexidade | Lubrificação de fuso de esfera, calibração de software |
O grau de automação integrado ao processo de fixação impacta diretamente os custos de mão de obra, o rendimento da produção e a consistência do controle de qualidade. Os fabricantes devem alinhar as suas escolhas de equipamentos com os seus volumes reais de produção e a complexidade dos seus catálogos de produtos.
Uma máquina manual de montagem de barramentos depende muito da intervenção do operador. Os trabalhadores utilizam braçadeiras articuladas acionadas manualmente, tornos de parafuso ou braços de alavanca simples para fixar a caixa antes da rebitagem. A principal vantagem é o gasto de capital inicial excepcionalmente baixo. As configurações manuais são altamente flexíveis e praticamente não requerem programação ou manutenção complexa.
As compensações são significativas. A fixação manual apresenta um alto risco de erro humano. Os operadores podem não conseguir apertar totalmente uma braçadeira, resultando em aplicação desigual de pressão em todo o comprimento do barramento. À medida que a fadiga do operador se instala durante um turno, os tempos de ciclo diminuem e as taxas de defeitos aumentam. Essa abordagem é adequada apenas para prototipagem, seções únicas personalizadas ou execuções de produção de volume ultrabaixo onde a velocidade não é um fator.
Em uma configuração de montagem de barramento semiautomática , o fluxo de trabalho se torna um híbrido de destreza humana e precisão da máquina. O operador carrega manualmente as metades da carcaça e os barramentos internos no gabarito. Uma vez posicionada, a máquina aplica fixação pneumática ou hidráulica automatizada pressionando um botão ou pedal. Somente após os sensores confirmarem a pressão de fixação ideal é que o operador inicia a sequência de rebitagem.
Este nível de automação equilibra perfeitamente custo e repetibilidade. Reduz significativamente a fadiga do operador, eliminando o esforço físico da fixação manual. Melhora a consistência do alinhamento. Os grampos automatizados aplicam exatamente a mesma força todas as vezes, garantindo melhor integração das unidades de união e mantendo tolerâncias dimensionais rigorosas em grandes lotes de produção.
Sistemas totalmente automatizados retiram o operador da zona de montagem imediata. Essas configurações apresentam sistemas alimentados por esteira com sensores de posicionamento automatizados, fixação sincronizada de múltiplas zonas e cabeças de rebitagem robóticas. A caixa se move para dentro da célula, as pinças engatam automaticamente com base no código de barras ou dados RFID e as cabeças robóticas executam o padrão do rebite com precisão submilimétrica.
Embora essa abordagem exija um alto custo inicial e uma integração complexa de software, ela oferece rendimento máximo. Linhas totalmente automatizadas fornecem registro verificável de dados de torque e pressão para cada rebite, garantindo rastreabilidade absoluta para garantia de qualidade. As taxas de defeitos caem para perto de zero, tornando esta a única opção viável para megafábricas que fornecem projectos de infra-estruturas comerciais de grande escala.
A transição da fixação manual para a automatizada requer uma abordagem em fases:
Padronização de perfis: Audite todos os perfis de extrusão para garantir que eles compartilhem pontos de referência comuns para fixação dos grampos automatizados.
Análise do tempo de ciclo: Meça os segundos exatos perdidos na fixação manual versus a velocidade projetada de atuação pneumática.
Integração de sensores: instale transdutores de pressão em gabaritos semiautomáticos existentes para coletar dados de força de base antes de passar para células totalmente robóticas.
Teste piloto: Execute um lote limitado de seções retas através dos novos grampos automatizados para verificar tolerâncias de folga zero antes de tentar cotovelos complexos.
As seções de barramento reto padrão representam apenas uma parte de um sistema completo de distribuição de energia. As instalações do mundo real exigem navegar em torno de vigas estruturais, alterar elevações e aproveitar a alimentação de energia principal. A fabricação dessas geometrias complexas apresenta sérios desafios de fixação.
O processamento de formatos em L, curvas em T e curvas em Z por meio de uma máquina de montagem de barramento em cotovelo requer ferramentas especializadas. Você não pode utilizar gabaritos de fixação em linha reta padrão para esses perfis. Os cotovelos possuem distribuição desigual de peso e centros de gravidade complexos. Se fixado incorretamente, o peso em balanço da curva torcerá o alojamento para fora do alinhamento. A rebitagem de um cotovelo muitas vezes requer abordagens de ferramenta fora do eixo, o que significa que a força de fixação deve resistir ao empurrão lateral da cabeça da rebitagem, e não apenas à compressão vertical.
As seções do barramento projetadas para abrigar caixas de decolagem ou conectar-se a unidades de suporte vertical apresentam recortes especializados e pontos de montagem reforçados. A fixação dessas seções requer extremo cuidado. A área ao redor de uma janela plug-in é estruturalmente mais fraca até que o rebite seja colocado. Os acessórios de fixação devem preencher essas lacunas sem esmagar a moldura da janela. Garantir a rebitagem nivelada em torno desses pontos de integração é fundamental. Se a carcaça ficar saliente, a caixa de decolagem não assentará corretamente, criando um grave risco de arco elétrico durante a operação em campo.
Para combater a torção e a pressão desigual em geometrias complexas, os fabricantes devem implementar soluções de fixação multieixos. Esses gabaritos modulares personalizados suportam o barramento de vários vetores simultaneamente. Enquanto os grampos verticais comprimem as metades superior e inferior, os grampos horizontais empurram para dentro para garantir que os perfis laterais permaneçam perfeitamente aprumados. Esta força multidirecional trava todo o conjunto em uma matriz rígida, evitando quaisquer micromovimentos durante a inserção do rebite.
Em uma instalação que produz trechos retos e cotovelos complexos, o tempo de inatividade é inimigo da lucratividade. A importância dos acessórios de fixação de liberação rápida não pode ser exagerada. Os operadores devem ser capazes de alternar entre gabaritos de seção reta, configurações de cotovelo e nós de conexão especializados em minutos, não em horas. A utilização de blocos de fixação modulares com placas de montagem padronizadas permite que a fábrica dinamize a produção rapidamente, mantendo as tolerâncias rigorosas necessárias para uma rebitagem precisa.
Sistemas de fixação modulares eficazes devem incluir:
Conexões pneumáticas de desconexão rápida para trocar linhas de ar sem ferramentas manuais.
Blocos espaçadores codificados por cores para corresponder às classificações de amperagem específicas do barramento.
Mecanismos de travamento magnético ou com pino de retenção para alinhamento rápido do gabarito.
Almofadas de contato de uretano que não danificam e podem ser substituídas independentemente do corpo principal da braçadeira de aço.
A aquisição de um sistema de fixação requer uma avaliação estratégica de como os recursos da máquina se traduzem diretamente no desempenho em campo. As equipes de engenharia devem olhar além das especificações básicas e analisar como o equipamento oferece suporte à conformidade e escalabilidade geral.
Cada recurso de um sistema de fixação deve estar correlacionado a um resultado de fabricação específico. Zonas de pressão independentes permitem que uma máquina aplique vários níveis de força ao longo de um único comprimento de duto. Esse recurso elimina diretamente micro-lacunas em conjuntos de carcaças de múltiplas peças, onde a espessura do material pode variar ligeiramente. Os sistemas de fixação equipados com sensores de intertravamento de pressão garantem que a cabeça do rebite não disparará se a força de retenção cair abaixo do limite exigido, evitando assim a criação de juntas fracas e propensas ao cisalhamento.
As demandas de fabricação evoluem. Um sistema de fixação deve ser avaliado quanto à sua capacidade de escala. Avalie a facilidade com que um sistema pneumático pode ser atualizado para controle servomecânico sem exigir uma desmontagem completa da linha existente. Estruturas modulares de máquinas que aceitam atualizações de automação integradas permitem que os fabricantes distribuam suas despesas de capital ao longo do tempo. O sistema de fixação também deve se comunicar perfeitamente com máquinas perfiladeiras a montante e estações de teste a jusante por meio de protocolos industriais padrão como PROFINET ou EtherNet/IP.
O teste final de um sistema de fixação é verificar se o produto acabado passa por rigorosos testes de certificação. A precisão da fixação suporta diretamente as tolerâncias de fabricação necessárias para passar nos testes de gabinete NEMA, UL e IEC. Para barramentos externos, o invólucro deve liberar água de maneira eficaz e evitar a entrada de poeira. Se o sistema de fixação deixar uma folga de 0,5 mm entre as metades do invólucro, a ação capilar atrairá umidade diretamente para os barramentos energizados. A fixação precisa garante que as juntas sejam comprimidas de acordo com as especificações exatas de engenharia, garantindo a conformidade com IP65 ou IP67 e evitando falhas catastróficas em campo.
A implantação de novas tecnologias de fixação introduz riscos operacionais específicos. O reconhecimento precoce desses modos de falha permite que as equipes de engenharia implementem estratégias robustas de mitigação, protegendo tanto o equipamento quanto o produto final.
Aplicar força excessiva é tão prejudicial quanto aplicar pouca força. A fixação excessiva de caixas de alumínio de bitola fina esmaga o perfil interno. Esta distorção compromete o encaixe das unidades de união e pode danificar o isolamento interno que envolve os condutores de cobre ou alumínio. A mitigação envolve a implementação de sistemas de feedback de força servo-controlados que param de aplicar pressão no milissegundo em que a força alvo é atingida. Para sistemas pneumáticos, instale reguladores de pressão digitais de precisão em todas as linhas de ar e bloqueie-os para evitar ajustes não autorizados pelo operador.
Uma força de retenção insuficiente permite que as peças metálicas se desloquem durante o impacto violento da rebitagem. Isto cria furos alongados e reduz a capacidade da caixa de moderar mudanças de temperatura e estresse mecânico. Juntas mal fixadas eventualmente sofrerão cisalhamento do rebite. A mitigação requer a utilização de matrizes de fixação multiponto para distribuir a força uniformemente. Integre intertravamentos de pressão mínima no PLC da máquina. Se o sensor detectar uma queda de pressão, o intertravamento para instantaneamente a rebitadora, forçando o operador a resolver o problema antes de produzir uma peça defeituosa.
O contato contínuo metal-metal degrada as pastilhas de fixação ao longo de milhares de ciclos. À medida que as pastilhas se desgastam, ocorre um desvio de alinhamento, empurrando lentamente a colocação do rebite para fora da tolerância. A mitigação determina a especificação de aço para ferramentas endurecido para zonas de alto impacto. Para áreas em contato com o invólucro pintado ou anodizado, use almofadas de contato de uretano que não danifiquem. Estabeleça um cronograma rigoroso de manutenção preventiva que exija verificações semanais de calibração e substituições mensais de pastilhas com base nas contagens de ciclos.
Audite seus parâmetros de produção atuais, incluindo o volume diário, a espessura do material do alojamento e a proporção entre seções retas e cotovelos, para determinar a força de fixação necessária.
Solicite estudos abrangentes de tempo de ciclo de fornecedores de equipamentos com base em seus perfis de extrusão específicos para validar declarações de rendimento.
Realize uma execução piloto física usando amostras de materiais de alojamento para inspecionar a tolerância de folga zero e a resistência ao cisalhamento da junta rebitada.
Avalie as opções de ferramentas modulares do fornecedor para garantir que o sistema de fixação possa se adaptar a futuras expansões da linha de produtos sem exigir maquinário totalmente novo.
R: A pressão de fixação ideal depende inteiramente do material e da espessura do alojamento. O alumínio de calibre fino normalmente requer pressão mais baixa, cerca de 60 a 80 PSI em um sistema pneumático, para evitar o esmagamento da extrusão. Carcaças de aço para serviços pesados exigem tonelagem significativamente maior, muitas vezes necessitando de sistemas hidráulicos. A pressão exata deve comprimir as camadas metálicas sem causar deformação estrutural.
R: As seções retas usam gabaritos de fixação lineares, de cima para baixo ou de lado a lado que aplicam pressão uniforme ao longo de um único eixo. As seções de cotovelo requerem fixação multieixos. Como os cotovelos têm distribuição desigual de peso e ângulos fora do eixo, os gabaritos personalizados devem suportar a curvatura de múltiplos vetores para evitar que o alojamento torça durante a inserção do rebite.
R: Sim, muitas máquinas manuais apresentam estruturas modulares que permitem a adaptação. Os grampos articulados manuais podem ser substituídos por cilindros pneumáticos e um sistema básico de acionamento por pedal. Esta atualização reduz significativamente a fadiga do operador e melhora a consistência da pressão, embora não forneça os recursos de registro de dados de um sistema totalmente automatizado.
R: A deformação do alojamento é causada principalmente por fixação excessiva ou ferramentas desalinhadas. Se a pressão pneumática ou hidráulica exceder o limite de escoamento estrutural da extrusão de alumínio, o perfil será esmagado. A deformação também ocorre se as almofadas de fixação estiverem gastas, causando distribuição desigual de força que deforma o metal antes do rebite atingir.
R: A classificação IP depende de juntas perfeitamente comprimidas e contato nivelado de metal com metal. Se um método de fixação não conseguir manter as metades do alojamento firmemente unidas durante a rebitagem, formam-se micro-lacunas ao longo da costura. Essas lacunas permitem que a ação capilar atraia água para dentro, destruindo a capacidade do barramento de derramar água e causando falhas elétricas.
R: Os acessórios de fixação devem passar por uma inspeção visual diária para verificar desgaste das pastilhas e acúmulo de detritos. A calibração formal dos sensores de pressão, como reguladores pneumáticos ou servocélulas de carga, deve ocorrer mensalmente ou trimestralmente, dependendo do volume do ciclo. A manutenção rigorosa evita desvios de alinhamento e garante uma qualidade de rebitagem consistente.

