
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-15 Origem:alimentado


O alumínio possui apenas cerca de 60% da condutividade do cobre. Para obter ampacidade equivalente, você deve usar uma seção transversal significativamente maior. Na área de fabricação, essa diferença dimensional cria enormes gargalos no manuseio de materiais. O processamento de lotes mistos de barramentos de cobre e alumínio tradicionalmente obriga os operadores a realizarem reequipamento manual. Eles precisam gerenciar racks de armazenamento separados e lidar com paradas frequentes de máquinas para acomodar larguras, espessuras e perfis de peso variados. Estas intervenções manuais matam a eficiência da produção e aumentam o risco de queda ou danos ao material.
Mudar para uma arquitetura automatizada requer entender exatamente como um moderno sistema de carregamento de armazenamento de barramentos se adapta dinamicamente a essas discrepâncias dimensionais e de peso. Uma configuração adequadamente integrada lida com essas variações sem sacrificar os tempos de ciclo, arriscando danos materiais ou causando contaminação cruzada. Você precisa de equipamento que possa fazer a transição de uma barra de cobre estreita e pesada para uma barra de alumínio larga e leve em ciclos consecutivos sem intervenção humana.
Ferramentas dinâmicas não são negociáveis: Os sistemas de alto desempenho utilizam pinças programáveis e servoacionadas e matrizes de vácuo para se ajustarem instantaneamente aos perfis mais largos de alumínio e à maior densidade de cobre.
A integração impulsiona o ROI: A transferência contínua de dados entre o sistema de carregamento e a unidade de processamento elimina a entrada manual de dados e evita erros de incompatibilidade de materiais com base nos requisitos de resistividade do volume elétrico.
A proteção da superfície é importante: a menor resistência à tração do alumínio requer pressão de manuseio especializada para evitar danos à superfície durante o transporte automatizado.
Segregação Abrangente: Sistemas avançados gerenciam automaticamente a separação de estoque para evitar contaminação cruzada e mitigar riscos de corrosão galvânica tanto no armazenamento quanto durante o processo de manuseio físico.
A definição de seus requisitos básicos de manuseio começa comparando as propriedades físicas do cobre C11000 com ligas de alumínio padrão como 6101-T6. Os componentes de distribuição de energia dependem fortemente desses dois metais. Suas diferenças físicas determinam o projeto mecânico de qualquer equipamento de manuseio automatizado em sua fábrica.
O cobre é denso, pesado e altamente condutor. O alumínio é mais leve, mais macio e requer mais volume físico para transportar a mesma carga elétrica. Essas características contrastantes forçam as carregadeiras automatizadas a operar em um amplo espectro mecânico. Se o seu pórtico estiver calibrado apenas para um material, ele falhará ao manusear o outro.
| Propriedade do material | C11000 Cobre | 6101-T6 Alumínio | Manuseio automatizado |
|---|---|---|---|
| Condutividade | 100% SIGC | ~61% IACS | O alumínio requer barras mais largas/grossas, exigindo pinças de curso largo. |
| Densidade | 8,89g/cm³ | 2,70g/cm³ | O cobre cria cargas pontuais pesadas; o alumínio requer estabilidade para perfis largos. |
| Resistência à tracção | Alto | Mais baixo | O alumínio é propenso a arranhões na superfície e deformação das bordas sob alta força de fixação. |
| Risco de oxidação | Pátina (lento) | Corrosão galvânica (rápida se misturada) | Segregação física rigorosa exigida nas zonas de armazenamento e manuseio. |
A resistividade do volume elétrico determina o tamanho físico da matéria-prima que você traz para a instalação. Como o alumínio tem uma resistividade mais alta, ele deve ser significativamente mais largo ou mais espesso para transportar a mesma corrente nominal que o cobre. Isso é comumente conhecido na indústria como regra dos 60%.
Por exemplo, se uma aplicação específica de painel de distribuição exigir uma barra de cobre de 100x10mm para lidar com uma carga de 1000A, o equivalente em alumínio poderá precisar ser 160x10mm. Esta diferença de 60 mm significa que os grampos mecânicos de largura fixa irão falhar. O sistema de carregamento deve possuir uma faixa de aderência ampla e instantaneamente ajustável. Ele deve passar de uma barra de cobre estreita e espessa para uma barra de alumínio larga e plana em ciclos consecutivos sem que um operador ajuste manualmente as mandíbulas da pinça com uma chave inglesa.
O manuseio desses materiais apresenta um paradoxo mecânico único. O alumínio requer uma seção transversal maior para uma ampacidade equivalente, mas a barra final fabricada ainda é mais leve que a sua contraparte de cobre. A alta densidade do cobre significa que mesmo uma barra compacta carrega uma massa significativa.
O mecanismo de elevação deve adaptar-se dinamicamente a ambos os extremos. Ao manusear cobre, o sistema gerencia cargas pontuais concentradas e de alta carga útil. Os motores e pórticos devem exercer alto torque para retirar o material denso da pilha com segurança. Ao manusear alumínio, o sistema consegue uma postura ampla e estabilidade com menor peso. O movimento de elevação deve permanecer suave para evitar que barras de alumínio largas e flexíveis oscilem ou balancem durante o transporte pelo chão de fábrica.
O alumínio é altamente suscetível a arranhões e deformações. Altas forças de fixação danificam facilmente a superfície de ligas de alumínio macio. O cobre é muito mais robusto e pode suportar aderências mecânicas agressivas sem mostrar sinais de tensão.
Os sistemas automatizados requerem feedback de força inteligente. Se um sistema aplicar ao alumínio a mesma pressão de fixação que aplica ao cobre, ele esmagará as bordas da barra de alumínio. Defeitos superficiais comprometem a área de contato elétrico durante a montagem final, causando pontos quentes no campo. O equipamento de manuseio deve modular sua força de preensão com base no material específico que está sendo levantado.
Os sistemas automatizados interagem fisicamente com as matérias-primas usando ferramentas especializadas de ponta de braço. A mecânica deve se adaptar instantaneamente a diversas dimensões e densidades. Os engenheiros utilizam diversas abordagens distintas para resolver esse complexo problema de manuseio, passando de pinças estáticas para matrizes inteligentes acionadas por sensores.
O ajuste rápido da largura é a função mais crítica do mecanismo de elevação. As pinças pneumáticas oferecem funcionalidade simples de abrir e fechar, mas carecem de controle preciso da largura. Servopinças programáveis proporcionam adaptabilidade superior. Os servomotores usam codificadores internos para ajustar a largura da mandíbula ao milímetro exato necessário para a barra programada.
Os sistemas de sucção a vácuo multizona oferecem uma alternativa para o manuseio de barras de alumínio largas e planas. Os sistemas de vácuo levantam o material da superfície superior, eliminando a necessidade de fixação nas bordas. Isso evita totalmente a deformação da borda. Matrizes de vácuo avançadas ativam zonas de sucção específicas com base na largura da barra, conservando a pressão do ar e garantindo uma fixação segura.
| Tipo de ferramentas de impacto | Vantagem primária | Melhor | limitação de caso de uso |
|---|---|---|---|
| Servo-pinças programáveis | Alta precisão e fixação mecânica segura. | Barras de cobre pesadas e estreitas que exigem forte aderência lateral. | Pode danificar bordas de alumínio macio se o feedback de força falhar. |
| Matrizes de vácuo multizona | Contato zero na borda, evita danos à superfície. | Barras largas e planas de alumínio. | Luta com superfícies fortemente oxidadas ou oleosas. |
Levantar cobre pesado requer alto torque. Levantar alumínio mais leve com o mesmo torque resulta em movimentos agressivos e bruscos. Esses movimentos repentinos podem desalojar o material, fazer com que ele balance perigosamente ou criar desgaste excessivo nos componentes do pórtico.
Os sistemas modernos utilizam células de carga e inversores de frequência (VFDs) para resolver isso. As células de carga detectam instantaneamente o peso do material quando o levantamento começa. O PLC processa esses dados de peso e comanda o VFD para ajustar automaticamente o torque de elevação. Isto garante uma subida suave e controlada, independentemente da densidade do material.
A automação cega leva a falhas catastróficas nas máquinas. O sistema de carregamento deve verificar se o material físico corresponde ao cronograma de produção antes de iniciar um levantamento. Sensores de perfil óptico e a laser examinam continuamente a área de preparação.
Esses sensores medem a largura e espessura exatas da barra superior da pilha. O sistema compara essas dimensões físicas com os dados do ERP ou MES. Se o cronograma exigir uma barra de alumínio de 160 mm, mas os sensores detectarem uma barra de cobre de 100 mm, o sistema parará e alertará o operador. Esta verificação garante que o material equivalente correto seja sempre selecionado.
Para entender como essas mecânicas funcionam juntas, observe a sequência de elevação automatizada padrão executada pelo PLC:
O pórtico se posiciona sobre o cassete alvo com base nas coordenadas recebidas do software de gerenciamento de armazenamento.
O perfilador a laser examina a camada superior da pilha para verificar se a largura e a espessura correspondem ao tíquete de trabalho ativo.
Os servomotores ajustam a largura da garra da pinça ao milímetro exato, ou o coletor pneumático ativa zonas de vácuo específicas com base no perfil digitalizado.
O eixo Z desce até que sensores de proximidade detectem contato físico com a superfície do material.
As células de carga monitoram a tração inicial para calcular o peso do material, ajustando instantaneamente o torque do VFD para uma subida suave e controlada.
As trocas de alta mistura introduzem o risco de contaminação cruzada. As partículas de cobre são mais duras que o alumínio. Se o pó de cobre se incorporar nas almofadas da pinça, ele irá arranhar a próxima barra de alumínio que o sistema manusear. Além disso, metais diferentes em contato direto criam risco de corrosão galvânica.
Os engenheiros projetam pinças e ventosas usando materiais sintéticos não porosos. Esses polímeros especializados não retêm lascas de metal ou poeira. Eles fornecem uma interface limpa e sem transferência. Esta escolha mecânica simples evita a transferência de metais diferentes para superfícies de alumínio durante ciclos automatizados contínuos.
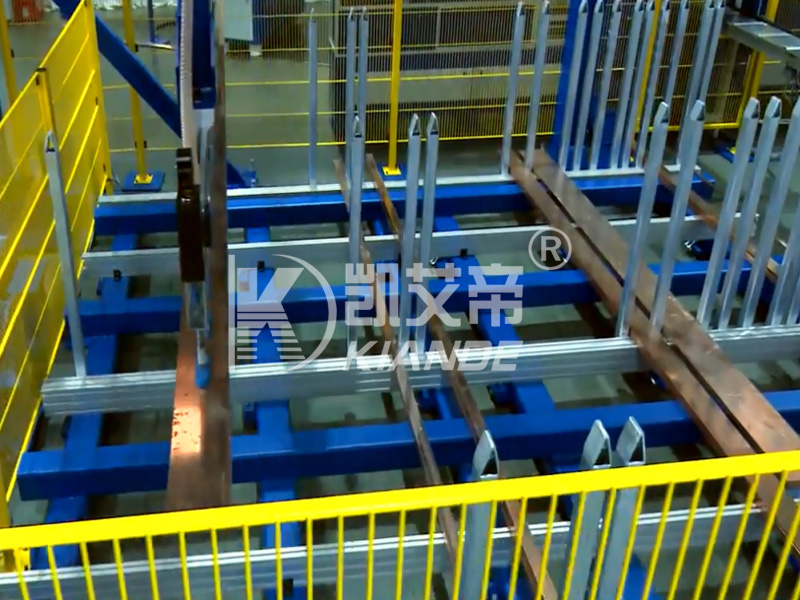
A arquitetura de armazenamento impacta diretamente a eficiência de carregamento e a integridade do material. Um pórtico de carregamento de alta velocidade é inútil se a matéria-prima estiver desorganizada, enterrada sob outro estoque ou inacessível. A integração da carregadeira com uma torre automática de armazenamento de matéria-prima cria um fluxo contínuo de estoque diretamente para a célula de fabricação.
As estantes de piso tradicionais consomem grandes quantidades de metragem quadrada e exigem que os motoristas de empilhadeiras desenterrem pacotes específicos. O armazenamento automático utiliza torres verticais cheias de cassetes de altura variável. Esses cassetes maximizam o espaço vertical de forma eficiente.
O sistema aloca slots de cassete mais altos para pilhas de alumínio mais espessas e volumosas. Ele atribui slots mais curtos e fortemente reforçados para pilhas de cobre pesadas e altamente densas. Um cassete de cobre pode ter capacidade para 2.000 kg, mas ocupa apenas 200 mm de passo vertical. Um cassete de alumínio também pode ser classificado para 2.000 kg, mas requer 400 mm de inclinação vertical devido ao volume necessário para atingir esse peso. Essa alocação dinâmica de espaço garante que a instalação armazene a quantidade máxima de matéria-prima no menor espaço possível.
A separação física gerenciada por software na torre de armazenamento é uma necessidade absoluta. O cobre e o alumínio nunca devem compartilhar o mesmo espaço físico de armazenamento. Mesmo pequenas quantidades de umidade no ar ambiente da fábrica podem atuar como um eletrólito entre esses dois metais.
Se o cobre e o alumínio entrarem em contato, a corrosão galvânica começa imediatamente, degradando as superfícies de contato antes mesmo de a barra ser cortada. O software de armazenamento atribui cassetes dedicados para cada tipo de material. O transelevador automatizado impõe rigorosamente essa segregação. Não colocará um feixe de cobre em um cassete designado para alumínio. Isso reduz o risco de corrosão galvânica antes mesmo de a fabricação começar.
A eficiência depende da preparação do material certo no momento certo. O sistema de armazenamento não recupera cassetes aleatoriamente. Ele utiliza lógica de recuperação automatizada com base na próxima fila de produção enviada do MES.
O software analisa as próximas horas de trabalhos agendados. Ele pré-posiciona os cassetes de cobre e alumínio necessários perto do ponto de extração de carga enquanto o trabalho atual ainda está em execução. Isto minimiza o tempo de deslocamento do guindaste. Otimiza o fluxo de lotes de metais mistos, garantindo que o pórtico de carregamento nunca espere a chegada da matéria-prima do topo da torre.
A transição crítica do armazenamento para a fabricação ativa ocorre no transportador de alimentação. O sistema de carregamento deve colocar a matéria-prima com precisão no equipamento de processamento. Qualquer desalinhamento aqui causa graves defeitos posteriores, resultando em material descartado e desperdício de tempo de máquina.
O sistema de carregamento deve centralizar barras de larguras drasticamente variadas no transportador de alimentação. Uma barra de cobre compacta de 50 mm e uma barra de alumínio larga de 160 mm requerem coordenadas de posicionamento completamente diferentes. Puncionamento e dobra precisos dependem do alinhamento perfeito da linha central.
O pórtico utiliza seus eixos servo-acionados para posicionar a barra exatamente sobre o centro dos rolos transportadores. Uma vez colocados, os empurradores pneumáticos automatizados disparam pelas laterais. Esses cilindros batem suavemente nas bordas da barra, empurrando-a contra um trilho de referência fixo. Esta verificação mecânica final garante que o material fique perfeitamente quadrado antes de entrar na máquina de processamento de barramento CNC.
Ajustes mecânicos manuais na mesa de alimentação destroem a eficiência automatizada. Os operadores não devem precisar de chaves ou volantes para ajustar as guias laterais ao mudar de cobre para alumínio.
Os sistemas modernos eliminam totalmente essas intervenções manuais. Os dados do ERP/MES passam diretamente para a máquina de processamento via protocolos OPC UA ou MQTT. O sistema ajusta automaticamente as guias laterais motorizadas com base na largura da carga útil do material de entrada. Essa automação de troca zero permite uma produção contínua e ininterrupta em lotes mistos.
A taxa de avanço do sistema de carregamento deve corresponder à velocidade de processamento da unidade CNC. Diferentes materiais são processados em velocidades diferentes. Ligas de alumínio mais macias normalmente permitem velocidades de corte e puncionamento mais rápidas em comparação com o cobre denso.
O sistema de carregamento se comunica continuamente com o controlador CNC. Se a máquina de processamento acelera para um lote de alumínio, a carregadeira acelera seus ciclos de recuperação e colocação. Se o CNC desacelerar para uma sequência complexa de dobra de cobre, o carregador fará uma pausa. Essa sincronização evita a falta de material na alimentação e evita gargalos perigosos na mesa intermediária.
A eficiência de carregamento determina diretamente o rendimento da montagem final. Se a célula de fabricação tiver dificuldade para alternar entre os materiais, as estações de montagem posteriores ficarão ociosas esperando pelas peças. A escalabilidade requer transições perfeitas de materiais desde a primeira etapa do processo.
A infraestrutura elétrica moderna exige flexibilidade. As instalações geralmente exigem execuções de produção de alta mistura e baixo volume (HMLV). O sistema automatizado deve alternar entre cobre e alumínio peça por peça, sem hesitação.
Essa agilidade oferece suporte a requisitos de projetos personalizados. Diferentes fases ou execuções dentro de um único edifício podem especificar diferentes materiais condutores com base em restrições de custo ou peso. Por exemplo, os condutores de fase podem ser de cobre, enquanto o condutor de terra é de alumínio. Um sistema de carregamento ágil alimenta a linha de montagem de dutos exatamente com o que ela precisa, exatamente quando precisa, independentemente da sequência do material.
Códigos elétricos rígidos exigem rastreabilidade abrangente de materiais. Você deve comprovar a origem, o tipo de liga e as dimensões de cada condutor instalado em um sistema de energia crítico.
O sistema de carregamento atua como a primeira linha de controle de qualidade. Ele utiliza recursos de leitura de código de barras ou RFID no cassete de armazenamento. Ele rastreia as dimensões verificadas e o tipo de material durante todo o processo de fabricação. Esses dados são anexados ao registro da montagem final, garantindo total conformidade com os padrões da indústria e especificações do cliente.
A implantação de automação pesada envolve riscos operacionais significativos. Entender o que pode dar errado durante a implantação permite que você projete soluções preventivas antes de assinar um pedido de compra e demolir o chão de fábrica.
Avaliar o espaço necessário é o obstáculo mais comum. A torre de armazenamento, o pórtico de carregamento e a cerca de segurança ocupam uma grande área ocupada. Isto é particularmente desafiador devido ao maior volume de armazenamento necessário para estoques volumosos de alumínio.
Muitas instalações subestimam o espaço necessário para o deslocamento do pórtico e o acesso das empilhadeiras aos cais de carga. Uma torre de armazenamento de barras de 12 metros precisa de uma altura de teto significativa e pisos de concreto fortemente armado. Para mitigar este risco, realize uma auditoria espacial 3D abrangente antes da aquisição. Mapeie as dimensões exatas do sistema de carregamento automático de barramentos proposto em relação às colunas estruturais, pontes rolantes e corredores existentes.
O hardware é inútil se não conseguir se comunicar com a rede da fábrica. O risco de falhas de comunicação entre o PLC do sistema de carregamento e o software existente da planta é alto. Se o carregador não conseguir ler a programação do ERP, ele não poderá funcionar de forma autônoma.
Nunca presuma compatibilidade plug-and-play. Exija documentação abrangente da API do fornecedor. Exija estudos de caso de integração comprovados que mostrem transferências de dados bem-sucedidas com sua marca específica de software MES ou ERP. Estabeleça protocolos de comunicação claros e teste as cargas de dados antes do início da instalação.
O manuseio automatizado cria desgaste constante nos componentes físicos. Os copos de vácuo degradam-se com o tempo e tornam-se quebradiços. As almofadas da pinça desgastam-se, especialmente ao manusear continuamente barras de cobre com arestas vivas.
Ignorar esse desgaste leva à queda de material e a paralisações inesperadas. Estabeleça um cronograma rigoroso de manutenção preditiva. Siga estas etapas para manter a integridade do manuseio:
Inspecione as zonas de vácuo e as almofadas sintéticas semanalmente em busca de aparas de metal incrustadas.
Teste a calibração da célula de carga mensalmente para garantir a detecção precisa do peso.
Limpe as lentes do perfilador a laser diariamente para evitar leituras falsas de largura.
Verifique os encoders do servo motor quanto ao desvio de posicionamento a cada trimestre.
Armazene peças de desgaste críticas em seu berço de ferramentas local para garantir a substituição imediata quando ocorrer degradação.
Um sistema de carregamento automatizado é tão eficaz quanto a sua capacidade de fazer uma transição perfeita entre diferentes materiais. Ele deve lidar com a alta densidade do cobre e a maior pegada dimensional do alumínio sem intervenção humana. Deve conseguir isso evitando estritamente a contaminação cruzada e danos à superfície.
Ao avaliar soluções, priorize fornecedores que ofereçam mecanismos de fixação servo-acionados e verificados por sensores. Insista em protocolos de armazenamento antigalvânicos dedicados na arquitetura da torre. Certifique-se de que o fornecedor forneça integração de software nativo com sua marca específica de equipamento de processamento CNC para garantir automação com troca zero.
Siga as etapas a seguir para iniciar sua atualização de automação:
Audite seu mix de produção atual para determinar a proporção exata de processamento de cobre e alumínio.
Calcule as horas de trabalho semanais atualmente perdidas em trocas manuais de materiais e reequipamento de máquinas.
Defina a largura e o peso máximos exigidos da barra para estabelecer especificações rígidas de aquisição de base.
Realize uma revisão da planta baixa em 3D para identificar o local ideal para uma torre de armazenamento vertical e um pórtico de carregamento.
R: Os sistemas contam com uma combinação de integração de dados de produção ERP/MES, leitura de código de barras no cassete de armazenamento e verificação de peso/espessura em tempo real usando células de carga e sensores a laser.
R: Sim, desde que o sistema utilize servopinças programáveis com ampla faixa de deslocamento ou um sistema de vácuo multizona que ative ventosas específicas com base na largura da barra programada.
R: Não, desde que o sistema esteja equipado com pinças sintéticas ou elevadores a vácuo que não danifiquem, e a força de fixação seja regulada automaticamente por software quando o alumínio for selecionado.
R: Utilizando cassetes ou bandejas dedicadas e atribuídas por software para cada tipo de material, garantindo que o cobre e o alumínio nunca compartilhem o mesmo espaço de armazenamento físico e utilizando pinças sem transferência durante a fase de carregamento.
R: Embora as capacidades variem de acordo com o fabricante, os sistemas industriais são normalmente projetados para lidar com cargas úteis que variam de 500 kg a mais de 2.000 kg por cassete, com pórticos de elevação individuais classificados para a barra de cobre mais pesada do estoque da instalação.

