
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-24 Origem:alimentado


Todos os anos, os fabricantes perdem receitas significativas devido a desperdícios, tempo de inatividade de máquinas e riscos de segurança decorrentes de problemas não resolvidos de fabricação de barramentos. Freqüentemente você encontra defeitos como rachaduras, rebarbas, dobras incorretas e imprecisões dimensionais. Este artigo detalha as causas básicas de cada problema e fornece ações corretivas claras e passo a passo. Você aprenderá como elevar a qualidade do produto e otimizar seu fluxo de trabalho para obter melhor rendimento. Soluções avançadas, incluindo máquinas controladas por CNC, ajudam a prevenir esses erros antes que eles ocorram. Tanto para cobre quanto para alumínio, selecionar as ferramentas e as configurações corretas da máquina é fundamental para evitar problemas comuns de fabricação de barramentos. Compreender esses desafios permite reduzir o desperdício e obter resultados consistentes e repetíveis. O cobre, em particular, exige cuidados extras para evitar rachaduras durante o processamento. Defeitos podem levar a retrabalhos caros e criar sérios riscos de segurança no local de trabalho. Investir em equipamentos de alta precisão minimiza esses riscos e aumenta a produção global. Cada solução descrita aqui oferece um caminho prático e prático para eliminar defeitos e superar definitivamente os problemas de fabricação de barramentos.
Use um raio de curvatura de 1,5 a 2 vezes a espessura do material. Isso ajuda a impedir que os barramentos de cobre quebrem.
Mantenha as ferramentas de corte afiadas e verifique a folga da matriz para evitar rebarbas e arestas vivas.
As máquinas de barramento CNC corrigem automaticamente o retorno elástico para fazer curvas precisas sempre.
Siga um cronograma de manutenção de rotina da ferramenta para reduzir o desperdício e os custos de correção de erros.
Use máquinas nas linhas de produção para manter sempre a mesma qualidade e desperdiçar menos material.
Rachaduras e rebarbas estão entre os problemas mais comuns de fabricação de barramentos que você verá no chão de fábrica. Esses defeitos prejudicam o desempenho elétrico, criam riscos de segurança para os instaladores e levam a retrabalhos caros. Conhecer suas causas básicas ajuda você a aplicar soluções direcionadas que protegem a qualidade do produto e seus lucros.
As rachaduras geralmente acontecem durante a flexão, quando você aplica mais tensão do que o material pode suportar. A causa mais comum é escolher um raio de curvatura menor que o limite mínimo do material. Para barramentos de cobre, a regra padrão é um raio de curvatura mínimo de 1,5 a 2 vezes a espessura do material . Você pode encontrar esse valor usando a equação de projeto :
Equação de projeto : R_min = t × k, onde R_min é o raio mínimo de curvatura, t é a espessura total do laminado e k é o fator do material. Para laminados de cobre padrão, k = 1,5–2,0; para pilhas de alta tensão ou multicamadas, k = 3,0–5,0. Ultrapassar esses limites corre o risco de rachar o laminado ou fadiga do condutor.
Para uma barra de cobre de revenimento duro de 3 mm, este cálculo fornece um raio mínimo de 6 mm. Você deve adicionar uma margem de segurança de 10 a 15% em configurações dinâmicas onde a vibração ou o ciclo térmico adicionam estresse extra. A tabela abaixo mostra os valores recomendados para diferentes faixas de espessura:
Espessura do barramento | Raio de curvatura mínimo recomendado | Justificativa |
|---|---|---|
1x espessura | O suficiente para impedir danos à superfície, mantendo o desempenho elétrico | |
Grosso (10 mm ou mais) | 1,5–2x espessura | Reduz a concentração de tensão e garante resistência estrutural |
A pureza do material também desempenha um papel fundamental na prevenção de fissuras. O alto teor de oxigênio no cobre leva a defeitos internos como porosidade e inclusões. Essas falhas atuam como concentradores de tensão, reduzindo a resistência mecânica e tornando o material muito mais propenso a rachar durante a flexão. Classes com baixo teor de oxigênio, como C10100 e C10200, reduzem esses problemas internos porque seus níveis mais baixos de impurezas melhoram a conformabilidade. As impurezas também podem formar compostos frágeis nos limites dos grãos, diminuindo a ductilidade e causando o início de trincas quando você aplica tensão mecânica. O uso de cobre de alta pureza e livre de oxigênio permanece fundamental para manter a ductilidade durante todo o processo de fabricação de barramentos de cobre.
Para aplicações de alumínio que necessitam de maior resistência mecânica, a liga EN-AW 6101 (AlMgSi) oferece melhores propriedades que a EN-AW 1050A, ao mesmo tempo que atinge cerca de 57% da condutividade do cobre. O alumínio necessita de um manuseio mais cuidadoso durante a flexão para evitar rachaduras. Têmperas como T6, T61, T63 e T64 devem atender a diferentes requisitos mínimos de raio de curvatura de acordo com ASTM B317, com limites baseados nas faixas de espessura do material correspondentes.
Rebarbas e arestas vivas causam muitos problemas posteriores. Eles bloqueiam o assentamento adequado das conexões, aumentam o risco de superaquecimento do barramento nos pontos de contato e criam riscos de ferimentos durante o manuseio e a instalação. Esses defeitos geralmente vêm de ferramentas cegas ou folga errada entre o punção e a matriz. Quando as arestas de corte perdem a nitidez, elas rasgam em vez de cortar o material de maneira limpa, deixando as arestas salientes para trás.
Sua primeira defesa é manter as ferramentas afiadas e verificar as configurações de folga. Para produção de alto volume, o corte a laser elimina completamente o desgaste mecânico da ferramenta. Quando rebarbas e arestas vivas permanecem apesar dessas etapas, você precisa de uma abordagem sistemática de rebarbação. O método correto depende se a peça é plana ou moldada, se os recursos internos são acessíveis e quanto material pode ser removido. Considere estas opções:
Ferramentas manuais para peças de baixo volume e bordas acessíveis, embora a inconsistência do operador seja um risco
Escovação abrasiva para bordas alcançáveis repetidamente com rebarbas leves, aceitando o desgaste da ferramenta ao longo do tempo
Acabamento de correia para peças planas com roteamento controlado, embora possa ocorrer remoção irregular de material
Tratamento de arestas usinadas quando você precisa de requisitos definidos de chanfro ou raio
Acabamento em lote para grupos de peças compatíveis, embora ainda seja possível danificar peça a peça
Ao escolher um processo, teste o recurso mais difícil da sua família de produção — como ranhuras estreitas, furos próximos às dobras ou pernas curtas — para confirmar se o método atinge todas as arestas críticas sem danificar as superfícies acabadas. Investir em equipamentos de precisão reduz a formação de rebarbas na fonte. A máquina de barramento da Suzhou Kiande garante uma saída estável e de alta qualidade por meio de tecnologia de controle avançada , minimizando a deflexão da ferramenta e a folga inconsistente que cria rebarbas durante o processo de fabricação. Essa abordagem proativa à fabricação de barramentos remove muitos defeitos antes que eles precisem de operações secundárias, economizando tempo e custos de material.
A precisão da dobra decide se o seu barramento se ajusta bem ou precisa de reparos caros. Springback é a principal razão para ângulos de curvatura errados na fabricação de barramentos de cobre. Quando você solta uma barra dobrada, a elasticidade do metal faz com que ela retorne um pouco ao seu formato antigo. Isso causa erros contínuos que incomodam os trabalhadores e desperdiçam bons materiais.
A quantidade de retorno elástico depende muito do material. O alumínio geralmente dobra 2–3 graus para trás após uma curvatura de 90 graus, e o cobre dobra 3–5 graus para trás. O cobre macio recua mais do que o cobre duro. Portanto, sua máquina precisa de configurações diferentes para corrigir isso. Se você não levar em conta essas diferenças, você fará peças com ângulos errados. Eles falham nas verificações e retardam o trabalho.
As modernas máquinas de barramento CNC resolvem isso com tabelas programáveis . Essas tabelas armazenam informações de retorno elástico para diferentes tipos de alumínio. Eles permitem que a máquina dobre um pouco mais automaticamente. O sistema CNC obtém os dados do seu material e define a correção do retorno elástico antes de cada dobra. Isso transforma o retorno de um problema frustrante em algo que você pode controlar.
O processo de compensação segue uma sequência de circuito fechado que garante precisão angular dentro de ±0,3 graus :
O sistema CNC usa seu banco de dados para adicionar um ângulo de correção ao ângulo alvo. Ele usa a largura, espessura e tipo de material do barramento.
A máquina faz uma primeira curva. Em seguida, réguas de alta precisão medem o ângulo real depois que a barra retorna.
O sistema descobre automaticamente o erro de retorno elástico restante e faz uma segunda curva para obter o ângulo perfeito.
Este ciclo de correção de medida de dobra elimina suposições na fabricação de barramentos de cobre. Para o alumínio, o sistema utiliza uma correção diferente. Ele altera o raio de curvatura em vez de depender dos números de retorno elástico. Isso ocorre porque o retorno elástico menor do alumínio significa que rachaduras são uma preocupação maior do que ângulos errados. Essas soluções inteligentes são maneiras práticas de reduzir o desperdício e obter mais peças na primeira tentativa.
Uma fixação inadequada ou ferramentas desgastadas causam amolgadelas e arranhões. Isso prejudica a aparência e o funcionamento do barramento. Arranhões criam pontos fracos que podem causar rachaduras durante o uso. Amassados impedem que o barramento fique encostado em outras peças. Ambos os problemas tornam as conexões menos confiáveis e encurtam a vida útil do equipamento.
Os dados de proteção são sua primeira defesa contra danos à superfície. Ferramentas anti-gripagem impedem danos à superfície durante a conformação de alta pressão. Eles funcionam bem para barramentos de cobre. Para peças que precisam de isolamento, um molde de dobra sem traços usa um design especial. Reduz o estresse e os danos. Esta matriz evita arranhões e protege o isolamento durante a flexão. É a melhor forma de evitar danos às peças acabadas.
Uma boa lubrificação também reduz o atrito entre a matriz e o barramento. Uma fina camada do lubrificante certo reduz as forças de cisalhamento e evita que o material grude nas ferramentas. Escolha lubrificantes que atendam às suas etapas de limpeza para evitar contaminação.
Os sistemas de manuseio automatizados reduzem o toque humano nas superfícies acabadas. A carga e descarga robótica impede barras caídas e bordas arrastadas que causam marcas feias. Esses sistemas também mantêm a posição estável. Isso reduz os amassados causados pelo posicionamento incorreto das mãos. Ao usar ferramentas sem rastros, boa lubrificação e manuseio automatizado, você evita a maioria dos problemas superficiais antes que eles aconteçam.
Essas etapas corrigem problemas comuns de barramentos relacionados à qualidade da superfície. Ao investir em boas ferramentas e equipamentos de manuseio, você protege a qualidade de cada peça que fabrica. A fabricação de barramentos de cobre requer atenção a esses detalhes. Dobrar e formar com força pioram qualquer ponto fraco. Dominar o retorno elástico e a proteção de superfície melhora todo o processo. Ele elimina erros e fornece resultados estáveis que atendem aos rígidos padrões do cliente.
Erros dimensionais na fabricação de barramentos geralmente resultam de pontos de referência pouco claros e posições de furos não controladas. Sem um sistema de referência claro, cada passo leva adiante o último erro, piorando as peças até que elas não se encaixem. Furos desalinhados e tamanhos errados forçam retrabalhos caros e retardam os cronogramas dos projetos. Você precisa de um plano claro que estabeleça pontos de referência exatos e os mantenha estáveis em cada etapa.
As regras da indústria estabelecem padrões claros para a precisão do posicionamento dos furos. A ' regra de 1 mm por 100 mm ' é uma referência comum para tolerância posicional. Para um barramento de 300mm, esta regra permite um desvio máximo de 3mm. No entanto, diferentes métodos de fabricação atingem diferentes níveis de precisão:
Recurso | Tolerância |
|---|---|
Perfuração padrão (orifícios para parafusos M8) | ±0,1 mm |
Corte a laser | ±0,05 mm |
Soco | ±0,15 mm |
Orifícios terminais (para terminais de 10 mm) | ±0,2 mm |
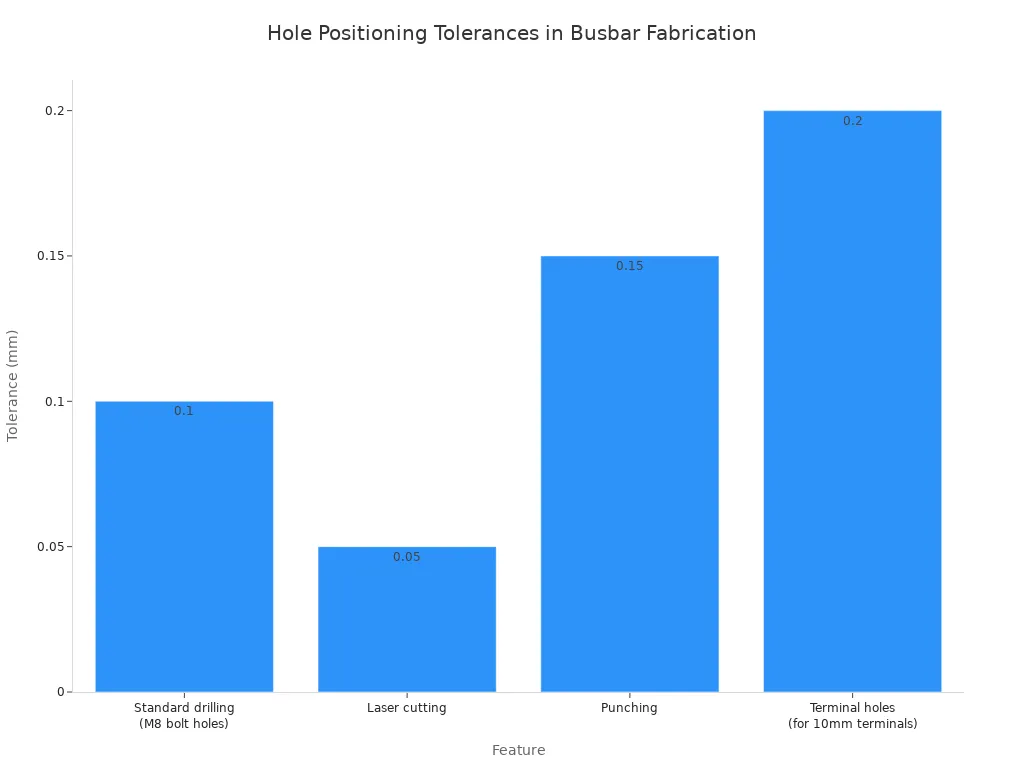
Você deve usar quadros de tolerância posicional para furos críticos de conexão de células. O Datum A define o plano do módulo, o Datum B se alinha com a direção da pilha de células e o Datum C faz referência aos recursos finais. Isso cria zonas de tolerância cilíndricas que evitam erros de acumulação quadrada. A fixação precisa e a perfuração CNC mantêm sempre as posições dos furos dentro desses limites.
Os sistemas de medição óptica superam a inspeção manual por uma ampla margem. Esses sistemas sem contato atingem uma precisão de 0,035 mm , verificando diretamente os dados nominais do CAD. Ao contrário das máquinas de medição por coordenadas que necessitam de técnicos e acessórios qualificados, os sistemas ópticos permitem que um operador coloque a peça e pressione um botão. Eles fornecem dados variáveis imediatos e feedback de correção automática, eliminando erros de alinhamento comuns em métodos de medição por contato.
O controle de qualidade em tempo real detecta defeitos antes que eles se transformem em falhas dispendiosas. Sistemas de detecção modernos monitoram sinais de luz visível, infravermelho e reflexão de laser em uma ampla faixa de comprimento de onda de 220 a 1800 nm. A amostragem de alta frequência a 10 kHz detecta problemas como penetração incompleta e porosidade antes de prejudicarem o produto final.
À medida que as fábricas adotam os princípios da Indústria 4.0, as máquinas de processamento de barramentos são integradas em fluxos de trabalho digitais. Eles se comunicam com sistemas ERP e MES, permitindo rastreamento e controle de qualidade em tempo real.
A linha de produção de ônibus da Suzhou Kiande mostra essa integração em ação. A leitura do código de barras vincula cada barramento aos seus dados de produção, proporcionando rastreabilidade total. O sistema ajusta automaticamente os parâmetros da máquina com base no tipo de barramento reconhecido. As ordens de serviço e os dados são movidos automaticamente entre o ERP e a linha de produção, eliminando erros de entrada manual de dados. Esta digitalização ponta a ponta fornece resultados de qualidade em tempo real, permitindo ações corretivas imediatas. Você obtém rastreamento completo e prontidão para auditoria enquanto reduz substancialmente a variabilidade da solda em comparação com sistemas de circuito aberto. Essas soluções de precisão transformam o controle e o gerenciamento de qualidade de um ponto de verificação reativo em um processo proativo e orientado por dados que protege sua reputação e seus resultados financeiros.
Falhas nas ferramentas interrompem o fluxo de produção e comprometem a qualidade das peças. Ferramentas gastas criam rebarbas e desvios dimensionais que forçam o retrabalho. O desalinhamento da matriz produz peças inconsistentes que falham na inspeção. Compreender esses desafios dos equipamentos ajuda você a implementar soluções eficazes antes que elas afetem sua produção.
O desgaste da ferramenta afeta diretamente o produto acabado. Lâminas cegas rasgam o cobre em vez de cortá-lo de maneira limpa, deixando arestas que exigem operações secundárias de rebarbação. A precisão dimensional é prejudicada à medida que as arestas de corte se degradam, empurrando as medições para fora das tolerâncias aceitáveis. Você precisa de uma estratégia de manutenção proativa para evitar esses problemas de fabricação de barramentos.
As ferramentas de metal duro superam o aço rápido em ambientes de produção exigentes. As ferramentas de metal duro medem 90–94 na escala de dureza Rockwell , enquanto as ferramentas HSS atingem apenas 62–64. Essa vantagem de dureza se traduz em benefícios práticos: os machos de metal duro duram de 5 a 20 vezes mais que os machos de HSS em aplicações de alta temperatura. O metal duro também opera de 4 a 12 vezes mais rápido que o HSS sob condições idênticas, reduzindo significativamente o tempo de ciclo. O maior investimento inicial compensa através de menos interrupções e qualidade consistente durante a produção em massa.
Um cronograma de manutenção estruturado protege seu investimento em ferramentas. Siga esta estrutura para manter o desempenho do equipamento em níveis máximos :
Frequência de manutenção | Ações recomendadas |
|---|---|
Diário | Limpe as superfícies de corte de limalhas de cobre e alumínio; confirme os assentos das ferramentas corretamente |
Semanalmente | Lubrifique os trilhos-guia de acordo com as especificações do OEM; verifique os pontos de referência do alinhamento |
Mensal | Meça a folga da matriz em relação à linha de base da nova ferramenta; calibrar alinhamento |
Anual | Substitua as matrizes e as lâminas como pares correspondentes; realizar a recalibração completa da máquina |
Na condição | Substitua as lâminas imediatamente após arredondamento ou lascas visíveis da borda |
Nunca use lâminas gastas. Substitua as lâminas superior e inferior juntas como um conjunto correspondente para manter a geometria de corte adequada.
O desalinhamento da matriz cria inconsistências sutis, mas prejudiciais, em toda a produção. Furos desalinhados aparecem em posições ligeiramente diferentes em cada peça, causando falhas de montagem e problemas de campo. Esses erros desperdiçam cobre caro e minam a confiança do cliente em suas capacidades de fabricação.
As verificações de alinhamento de rotina evitam esses problemas. Meça mensalmente a folga da matriz em relação às leituras de linha de base e verifique os pontos de referência de alinhamento semanalmente. As matrizes retificadas com precisão mantêm tolerâncias mais rígidas do que as ferramentas padrão, reduzindo a variação em longas tiragens de produção. Ao detectar desvios, recalibre imediatamente em vez de esperar por defeitos visíveis.
Máquinas de barramento avançadas minimizam os desafios de alinhamento por meio de processamento estável. A máquina de barramento da Suzhou Kiande usa construção rígida e guias precisas que mantêm o alinhamento por meio de operação contínua. Essa estabilidade reduz a frequência de ajustes necessários, permitindo que você se concentre na produção em vez de na solução de problemas. O processo de dobra também se beneficia do posicionamento consistente da ferramenta, produzindo ângulos precisos peça após peça.
Investir em ferramentas de qualidade e seguir cronogramas de manutenção disciplinados reduz o desperdício, evita o superaquecimento devido a conexões ruins e fornece resultados confiáveis. Essas soluções abordam as causas básicas dos defeitos relacionados aos equipamentos, melhorando a eficiência geral do processo e a qualidade do produto.
A maneira como você manuseia e armazena os materiais do barramento afeta diretamente a qualidade do produto final. Dois problemas comuns – oxidação da superfície e deformação do material – criam defeitos ocultos que só aparecem após a montagem. A correção antecipada desses problemas evita retrabalhos dispendiosos e garante conexões confiáveis.
A oxidação da superfície do cobre cria um desafio complicado. A camada de óxido tem apenas 0,1 a 5 μm de espessura. A resistividade do cobre puro é 1,68 × 10⁻⁶ Ω·cm, enquanto a resistividade do óxido de cobre atinge aproximadamente 10⁴ a 10⁶ Ω·cm - um milhão de vezes maior. No entanto, para um barramento de 100 mm × 10 mm × 2 mm, a resistência aparente é de apenas cerca de 0,085 mΩ. Adicionar uma camada de óxido de 5 μm aumenta isso em apenas 0,003 mΩ. Esta pequena mudança significa que a oxidação da superfície não altera a capacidade natural do condutor de transportar eletricidade.
O verdadeiro problema acontece na interface de contato. Quando duas superfícies de cobre oxidado se encontram, apenas alguns pontos altos realmente se tocam. A camada de óxido força a corrente através desses pontos limitados. A resistência de contato pode aumentar mil vezes. A alta corrente que flui através deste contato de alta resistência cria calor concentrado. Esse calor acelera mais a oxidação, criando um loop que pode eventualmente queimar a conexão. A oxidação da superfície prejudica gravemente o desempenho da junta e leva a problemas de conexão elétrica. Você evita isso armazenando materiais em ambientes controlados, limpando superfícies antes da montagem e aplicando revestimentos protetores que impedem a formação de oxidação.
O empenamento nos barramentos ocorre devido a tensões internas ou manuseio inadequado. A planicidade do material é importante porque qualquer desvio afeta a forma como o barramento se ajusta a outras peças. Superfícies de contato ruins levam à confiabilidade reduzida. Você deve corrigir o nivelamento antes de prosseguir com qualquer etapa de fabricação.
A solução começa com o armazenamento adequado. Armazene as barras de cobre planas em prateleiras niveladas para evitar flacidez. Evite empilhar cargas pesadas sobre os materiais armazenados. Para materiais que chegam com empenamentos existentes, utilize equipamento de endireitamento antes do processamento. Os rolos de precisão aplicam pressão controlada para restaurar o nivelamento sem danificar a superfície. Adicionar essas etapas ao seu processo remove erros de empenamento antes que eles afetem o produto final. Manter os materiais planos durante todo o processo de fabricação do barramento de cobre garante qualidade consistente. Essas soluções evitam problemas comuns de fabricação e protegem a eficiência da sua produção.
A geração de calor durante o corte e puncionamento cria defeitos ocultos que comprometem o produto final. Quando as ferramentas geram atrito excessivo, a superfície do cobre endurece localmente. Este efeito de endurecimento torna arriscadas as operações de dobra subsequentes. O material torna-se quebradiço nessas zonas, aumentando a probabilidade de rachar precisamente onde são necessárias dobras limpas e confiáveis. Você pode não ver o dano imediatamente, mas ele aparece mais tarde como peças defeituosas e material desperdiçado.
A causa raiz dos danos relacionados ao calor é o atrito entre a ferramenta e a peça de trabalho. Altas velocidades de corte geram mais calor do que o material pode dissipar. Esta energia térmica concentrada altera a microestrutura do cobre, criando pontos duros que resistem à formação adicional. Você também corre o risco de microfissuras ao longo da aresta de corte que se propagam durante a dobra.
Sua primeira solução é a lubrificação adequada. Um fluxo consistente de refrigerante remove o calor da zona de corte e prolonga a vida útil da ferramenta simultaneamente. Para cobre, use refrigerantes solúveis em água que proporcionem lubrificação e resfriamento sem deixar resíduos que afetem a condutividade. Aplique refrigerante diretamente na interface de corte, não apenas na área geral.
A otimização das velocidades de corte também controla o acúmulo de calor. Velocidades mais lentas geram menos atrito, mas reduzem o rendimento. Você precisa encontrar o ponto de equilíbrio para a espessura e têmpera específicas do seu material. Barras de cobre mais espessas requerem velocidades mais lentas porque a área de contato maior gera mais calor. Materiais mais finos podem suportar processamento mais rápido sem atingir temperaturas perigosas.
A seleção de ferramentas é igualmente importante. Ferramentas afiadas cortam de forma limpa com atrito mínimo. Ferramentas cegas roçam no material, gerando calor excessivo antes de finalmente cisalharem. As ferramentas de aço rápido funcionam para produção de baixo volume, mas as ferramentas de metal duro mantêm sua aresta por mais tempo sob operação contínua. Quanto mais afiada for a lâmina de corte, menos calor será gerado e mais limpo será o corte.
Uma regra simples orienta seu processo: se a borda cortada apresentar descoloração ou se a ferramenta estiver quente ao toque imediatamente após a operação, você está gerando muito calor. Ajuste sua velocidade, aumente o fluxo do líquido refrigerante ou substitua as ferramentas antes de continuar a produção.
As operações manuais introduzem variabilidade que nenhuma habilidade do operador pode eliminar. Cada trabalhador dobra de maneira ligeiramente diferente, posiciona as peças marginalmente fora do centro e aplica pressão inconsistente. Essas pequenas variações se acumulam em diferenças mensuráveis ao longo da produção. A automação elimina esse fator humano, proporcionando resultados idênticos para cada peça.
Linhas de produção de barramentos totalmente automatizadas resolvem os problemas mais persistentes de fabricação de barramentos em sua origem. A linha de montagem automática de barramentos da Suzhou Kiande demonstra como a automação completa transforma seu processo de fabricação:
Posicionamento, transporte e rebitagem automáticos garantem que cada produto atenda aos padrões de montagem consistentes
A eliminação do erro humano reduz substancialmente o desperdício de material
Alta precisão e produção estável minimizam o tempo de inatividade durante a produção
Compatibilidade com métodos de fixação de rebites e parafusos em uma única máquina
Suporte para estruturas de alojamento de barramento de duas e quatro peças
O sistema lida com comprimentos de dutos de até 6.000 mm com uma eficiência de trabalho de aproximadamente 3.000 mm por 2 minutos. Seu sistema de controle de rede permite manutenção online quando você precisar. A fonte de alimentação de 380–415 VCA, 50–60 Hz com capacidade de 20 kW integra-se facilmente em instalações industriais padrão.
'Equipamentos de produção modulares e totalmente automatizados permitem que as fábricas obtenham produção estável, qualidade de produto uniforme e processos de fabricação rastreáveis.'
A série de linhas de produção de dutos integrados da Kiande fornece uma solução completa para qualidade consistente. Você pode personalizar a linha de montagem automática para diferentes especificações de barramento, sejam configurações de duas ou quatro peças. O sistema de reconhecimento de código de barras identifica automaticamente os tipos de produtos e ajusta os parâmetros operacionais sem intervenção manual. Isso garante uniformidade em todas as peças que você produz.
A linha integra PLC, tela sensível ao toque e sistemas de controle industrial para ligação perfeita de dados com sistemas ERP. Essa integração estabelece as bases para uma fábrica digital inteligente, onde você acompanha todos os aspectos da produção em tempo real. Desde o processamento da matéria-prima até a inspeção e embalagem, o sistema minimiza a intervenção humana. Essa automação de ponta a ponta mantém a qualidade estável mesmo durante execuções de produção em massa de alto volume.
A automação também aborda indiretamente as questões de superaquecimento. A pressão e o posicionamento consistentes durante a montagem evitam o contato desigual entre as juntas do barramento. O mau contato cria pontos de alta resistência que geram calor excessivo durante a operação. Ao garantir que cada junta seja montada de forma idêntica, você evita esses pontos quentes antes que eles se desenvolvam. Esta abordagem proativa ao controle e gerenciamento de qualidade protege seus produtos e sua reputação.
O processo de dobra se beneficia especialmente da automação. Máquinas controladas por CNC aplicam sempre força precisa em posições exatas. Você elimina a abordagem de tentativa e erro comum na dobra manual. Cada curvatura corresponde à anterior dentro de tolerâncias restritas, produzindo componentes de cobre que se encaixam perfeitamente durante a instalação.
A automação transforma o controle de qualidade de uma atividade de inspeção em uma estratégia de prevenção. Em vez de detectar defeitos após a produção, você os evita por meio da execução consistente do processo. Essa mudança reduz as taxas de refugo, diminui os custos de retrabalho e fornece produtos confiáveis aos seus clientes. O investimento em equipamentos automatizados se paga através da redução do desperdício e do aumento da produtividade.
Essas soluções abordam os principais desafios dos problemas de fabricação de barramentos por meio do controle sistemático do processo. Ao gerenciar a geração de calor e adotar a automação, você alcança a consistência que os sistemas elétricos modernos exigem. Sua operação de fabricação se torna mais eficiente, seus produtos mais confiáveis e sua posição competitiva mais forte em um mercado cada vez mais exigente.
A maioria dos problemas de fabricação de barramentos tem raízes comuns em ferramentas, materiais ou parâmetros de processo. Você não pode corrigi-los isoladamente. A análise proativa da causa raiz e a manutenção preventiva sempre superam a solução de problemas reativa. Você economiza dinheiro e reduz o tempo de inatividade ao resolver os problemas antes que eles se agravem.
Investir em equipamentos de precisão transforma sua operação. A máquina de barramento e a linha de produção de dutos de ônibus da Suzhou Kiande oferecem resultados consistentes. Combine esta tecnologia com o treinamento do operador para obter o máximo benefício. Sua equipe deve entender como aproveitar essas ferramentas de forma eficaz.
Dominar essas soluções eleva a qualidade do produto e reduz o desperdício. Você ganha uma vantagem competitiva na indústria de fabricação elétrica. Cada conexão de cobre que você produz atende a padrões exigentes. Seu processo de fabricação se torna mais confiável, seu uso de cobre mais eficiente e sua reputação mais forte.
Escolha classes com baixo teor de oxigênio, como C10100 ou C10200, para trabalhos de dobra difíceis. Esses cobres livres de oxigênio têm menos impurezas que criam pontos fracos entre os limites dos grãos. Maior pureza significa que o metal dobra melhor e resiste a rachaduras. Para peças de alumínio que necessitam de mais resistência, utilize a liga EN-AW 6101 em vez da EN-AW 1050A.
Siga um plano de manutenção regular em vez de esperar por danos visíveis. Verifique as arestas de corte todos os dias quanto a arredondamentos ou lascas. Compare a folga da matriz com suas medidas iniciais a cada mês. Troque as lâminas imediatamente quando notar desgaste. Substitua as matrizes e as lâminas juntas como pares correspondentes uma vez por ano para manter a geometria de corte correta e impedir a formação de rebarbas.
O sistema CNC armazena dados de retorno elástico para diferentes materiais e espessuras. Antes de cada curva, ele calcula um ângulo de correção usando a largura do barramento e o tipo de material. Após a primeira curva, os sensores medem o ângulo real. A máquina então faz uma segunda curva para corrigir qualquer erro restante, atingindo uma precisão de ±0,3 graus.
As linhas automatizadas compensam mais quando você executa uma produção constante e de alto volume. Se o trabalho manual causar qualidade irregular em tiragens longas, a automação elimina essa inconsistência. O sistema reduz os custos de mão de obra, reduz o desperdício de materiais e se conecta a sistemas ERP para rastreamento. Some suas despesas atuais de sucata e retrabalho para encontrar seu ponto de equilíbrio.

