
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-10 Origem:alimentado


A fabricação de infraestrutura elétrica em grande volume enfrenta hoje um desafio operacional rigoroso. Você deve alinhar perfeitamente seu ritmo de produção real com as taxas flutuantes de demanda do cliente. A superprodução desperdiça espaço valioso e prende capital em estoques desnecessários. A falta de cronogramas de entrega prejudica a confiança do cliente e incorre em severas penalidades financeiras. Os processos manuais e fragmentados de montagem de barramentos introduzem variações severas no tempo de ciclo em todo o chão de fábrica. Essas variações causam gargalos nas estações de trabalho quase imediatamente. Eles criam um rendimento imprevisível e comprometem padrões rígidos de controle de qualidade. Para resolver isso, os engenheiros de produção estão executando uma mudança estratégica. Eles estão implantando sistemas automatizados ou semiautomáticos para substituir bancadas manuais desatualizadas. Uma robusta de dutos de barramento linha de produção serve como mecanismo principal para impor um tempo takt estável. Essa abordagem equilibra as cargas de montagem de maneira eficaz. Garante previsibilidade operacional em todos os turnos e famílias de produtos.
Aplicação do Takt Time: Alcançar a excelência na produção requer a transição dos tempos de ciclo dependentes do operador para a previsibilidade no ritmo da máquina dentro do processo de montagem.
Seleção de Arquitetura: A escolha entre uma linha de montagem de barramentos totalmente automática e uma configuração semiautomática depende do mix de produtos específico da instalação, dos requisitos de volume e dos limites de despesas de capital.
Integração de qualidade: a incorporação da inspeção automática de barramentos diretamente no fluxo de trabalho evita gargalos e retrabalho posteriores, protegendo ativamente o takt time geral da linha.
Alavancagem Estratégica: Dominar o takt time otimiza diretamente quatro pilares críticos de fabricação: planejamento de capacidade, design de processos, programação de produção e operações de chão de fábrica.
Mitigação de riscos: A implantação bem-sucedida exige balanceamento de linha rigoroso, planejamento preciso de capacidade e gerenciamento proativo de riscos de integração com operações existentes no chão de fábrica.
Você deve definir o tempo takt estritamente para alcançar a excelência na fabricação. Representa o tempo de produção disponível dividido pela demanda do cliente. Este cálculo estabelece o tempo máximo absoluto permitido por unidade. O cálculo padrão do rendimento permanece simples e inegociável. A meta de trabalhos por hora equivale a 3.600 dividido pelo tempo takt em segundos. As métricas de sucesso da linha de base exigem um desvio mínimo do tempo de ciclo em todas as estações de trabalho ativas. Você precisa de alta Eficácia Geral do Equipamento (OEE) para manter a lucratividade. As operações devem estar perfeitamente alinhadas com o planejamento de capacidade, design de processos, programação de produção e operações de chão de fábrica. O desalinhamento do takt time acarreta um custo operacional pesado e imediato. Você verá um rápido acúmulo de estoque entre estações desconectadas. Os custos com horas extras aumentarão à medida que os supervisores tentam recuperar o atraso nas metas perdidas. Penalidades de envio acelerado irão corroer rapidamente suas margens de lucro.
Considere uma instalação que produz barramentos de cobre 4000A. Estas seções requerem múltiplas barras de cobre pesadas por fase. Se a demanda do cliente determinar uma seção concluída a cada 12 minutos, seu tempo takt será de exatamente 720 segundos. Cada estação de trabalho no chão deve concluir as tarefas atribuídas dentro desta janela de 720 segundos. Se a estação de embalagem de mylar demorar 800 segundos, toda a linha morrerá de fome. As estações de teste downstream ficam ociosas. As estações de perfuração upstream produzem em excesso, criando um enorme acúmulo de cobre bruto. Aplicar esse limite de 720 segundos requer estimulação mecânica. Depender de operadores humanos para manter esse ritmo exato durante um turno de oito horas sempre falha.
A montagem manual introduz graves pontos de falha no ambiente de produção. A velocidade do operador permanece altamente inconsistente durante um turno padrão. Erros induzidos por fadiga comprometem a integridade estrutural de componentes pesados de cobre e alumínio. Atrasos no manuseio de materiais paralisam constantemente as estações a jusante. Uma única estação de trabalho desequilibrada interrompe instantaneamente todo o cronograma de produção. Isso distorce fortemente o planejamento da capacidade e torna as previsões inúteis. Reconhecer problemas ocultos de equilíbrio é incrivelmente difícil sem um ritmo padronizado. A automação fornece esse mecanismo de ritmo rigoroso. Sem isso, os gerentes de fábrica perseguem constantemente alvos móveis.
Os trabalhadores lutam para manobrar manualmente seções volumosas de dutos de ônibus. Uma seção padrão de 10 pés de barramento de cobre de alta amperagem pode pesar várias centenas de quilos. A elevação manual requer pontes rolantes, cordame e vários operadores. Esse manuseio de materiais sem valor agregado consome muito tempo. Além disso, a aplicação inconsistente de torque nos parafusos das juntas leva a pontos críticos elétricos no campo. Operadores que usam torquímetros manuais geralmente sofrem lesões por esforço repetitivo. À medida que a fadiga se instala durante a tarde, a precisão do torque cai. Essas variáveis manuais destroem qualquer tentativa de manter um takt time estável.
Atrasos no manuseio de materiais: Espera por pontes rolantes ou empilhadeiras para mover pesadas barras de cobre entre estações manuais desconectadas.
Fadiga do Operador: Exaustão física causada pelo levantamento, posicionamento e torque manual de grandes conjuntos de dutos de ônibus.
Fixação inconsistente: Variações no torque aplicado levando a falhas nas inspeções de qualidade e retrabalho obrigatório.
Erros de aplicação de isolamento: O empacotamento manual de mylar geralmente resulta em sobreposições irregulares, exigindo correções demoradas.
Gargalos de teste: Conectar e desconectar manualmente os cabos de teste hipot adiciona minutos a cada ciclo.
Um sistema totalmente automatizado depende de parâmetros técnicos rigorosos para funcionar corretamente. Ele usa sistemas robóticos de pórtico de manuseio de materiais para mover barras pesadas de cobre ou alumínio. Módulos de fixação automatizados garantem aplicação de torque consistente em cada parafuso. Mecanismos de fluxo contínuo eliminam o tempo morto entre estações operacionais. Essa arquitetura se adapta perfeitamente a ambientes de produção de alto volume e baixo mix. A procura nestes ambientes específicos permanece altamente estável durante longos períodos. A implantação de uma linha de montagem automática de barramentos força uma mudança necessária na realocação de mão de obra. Você afasta trabalhadores qualificados de tarefas perigosas de montagem manual. Eles fazem a transição para funções de monitoramento de sistema e melhoria contínua de processos.
O maquinário lida com a carga física da embalagem mylar e da rebitagem hidráulica. Cabeças de enrolamento automatizadas aplicam fita isolante com parâmetros exatos de tensão e sobreposição. As estações de rebitagem hidráulica comprimem os perfis da carcaça com milhares de libras de força simultaneamente. Isto garante previsibilidade absoluta no seu volume de produção diária. Você programa o PLC para um takt time específico e a linha fornece exatamente essa saída. O sistema rastreia cada componente via código de barras ou RFID. Isso proporciona rastreabilidade completa desde a matéria-prima até o produto acabado. Você elimina totalmente a variável humana da equação de ritmo.
Uma configuração semiautomática integra estações assistidas por operador juntamente com módulos mecanizados. Os trabalhadores guiam o complexo processo de montagem enquanto as máquinas cuidam do levantamento pesado automatizado. Módulos de fixação de precisão fixam as juntas com precisão após posicionamento manual. Esta abordagem híbrida proporciona uma enorme vantagem estratégica para fabricantes de alto mix e baixo volume. Essas instalações exigem trocas frequentes e complexas de produtos diariamente. Um sistema de montagem de barramentos semiautomático requer menor investimento inicial em comparação com alternativas totalmente automatizadas. Os prazos de implantação são significativamente mais curtos e menos perturbadores para as operações em andamento.
Você ganha flexibilidade essencial sem sacrificar as principais restrições de ritmo. Os operadores podem ajustar-se rapidamente aos perfis personalizados do barramento. O elevador automatizado ajuda a prevenir lesões ergonômicas enquanto mantém um ritmo de produção constante. Por exemplo, um operador pode deslizar manualmente as barras de cobre para dentro da caixa de alumínio. Uma vez posicionados, eles pressionam um botão. A máquina então fixa automaticamente a carcaça e aciona os rebites de acordo com a especificação exata. Isso mantém o operador no controle das complexas tarefas de alinhamento enquanto transfere os requisitos de força bruta para a máquina. Atinge um equilíbrio prático entre adaptabilidade humana e consistência mecânica.
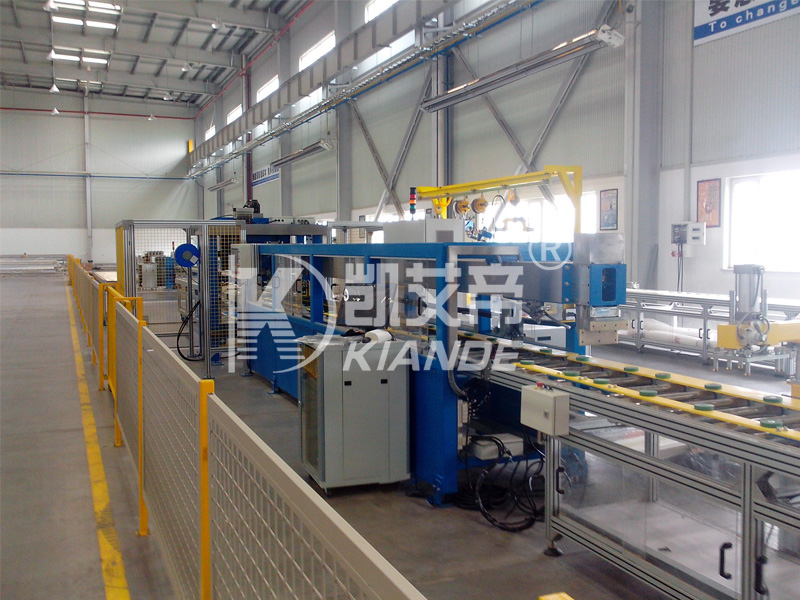
O balanceamento de linha divide o trabalho total de montagem em porções iguais e gerenciáveis. Essas porções devem corresponder precisamente ao takt time alvo para evitar gargalos. As linhas automatizadas utilizam controladores lógicos programáveis (CLPs) para gerenciar esse fluxo. O ritmo do transportador impõe limites de tempo rigorosos às estações de trabalho automaticamente. Calculadoras interativas de takt time e software de simulação desempenham um papel vital no projeto de processos. Eles determinam o tempo máximo permitido por unidade antes de implementar alterações físicas. A resolução de problemas de balanceamento requer estratégias de engenharia específicas. Você pode realocar tarefas entre estações usando gráficos Yamazumi. Você pode implementar o processamento paralelo para etapas complexas e demoradas.
A introdução da automação direcionada em estações específicas de gargalo também restaura o fluxo contínuo. A distribuição adequada da carga garante que nenhuma estação fique sem materiais ou se afogue em excesso de estoque. Se a estação de rebitagem demorar 40 segundos e a estação de teste demorar 60 segundos, você terá um desequilíbrio grave. Você deve acelerar o processo de teste ou adicionar uma segunda estação de teste em paralelo. As linhas automatizadas lidam com esse roteamento perfeitamente. As portas desviadoras podem enviar seções alternadas do barramento para baias de teste paralelas. Isso mantém o transportador primário em movimento no ritmo necessário de 40 segundos.
Realize estudos de tempo: meça o tempo de ciclo exato de cada tarefa discreta no processo de montagem.
Identifique o gargalo: localize a estação única com o tempo de ciclo mais longo. Esta estação determina a velocidade máxima da linha.
Aplique gráficos de Yamazumi: empilhe visualmente os tempos das tarefas para ver quais estações excedem o tempo takt alvo.
Realocar trabalho: Mova tarefas específicas de estações sobrecarregadas para estações subutilizadas.
Automatize a restrição: implante máquinas direcionadas para acelerar a estação de gargalo se a realocação manual falhar.
Os testes automatizados em linha são uma necessidade absoluta para a fabricação elétrica moderna. Você deve realizar testes de resistência dielétrica com segurança e precisão. As medições de resistência conjunta requerem micro-ohmímetros de precisão. As verificações visuais das dimensões confirmam a precisão estrutural usando sistemas de perfilamento a laser. A integração da inspeção automática de barramentos isola os defeitos imediatamente. Isso evita que unidades defeituosas consumam um valioso tempo de produção posterior. Ele impede que defeitos ocultos destruam completamente o seu alinhamento takt.
Os sistemas de inspeção modernos incluem amplos recursos de registro de dados. Esses dados garantem a conformidade e fornecem rastreabilidade completa para cada número de série. Ele impulsiona iniciativas contínuas de melhoria de processos em todo o chão de fábrica. Capturar um curto-circuito entre fases antecipadamente economiza horas de retrabalho e possíveis falhas em campo. Os testadores hipot automatizados aplicam alta tensão aos barramentos e medem a corrente de fuga instantaneamente. Se uma unidade falhar, o transportador a desviará automaticamente para um ramal de retrabalho. A linha principal continua se movendo sem interrupção. Essa classificação automatizada protege o rendimento de toda a instalação.
As linhas de produção devem se adaptar facilmente para acomodar perfis de dutos novos e complexos. As demandas de maior capacidade exigem uma reconfiguração rápida e contínua. O design de equipamentos modulares prepara o seu investimento substancial na linha de montagem para o futuro. Ele permite trocar estações funcionais específicas sem reconstruir toda a linha. Essa adaptabilidade garante que o design do seu processo possa atender com eficiência às mudanças nas demandas do mercado. Você pode adicionar estações de rebitagem automatizadas à medida que o volume aumenta. Você pode integrar módulos avançados de embalagem mylar quando as especificações de isolamento mudam.
A escalabilidade evita que sua linha de produção se torne obsoleta em poucos anos. Ele permite que suas capacidades de fabricação cresçam junto com sua base de clientes em expansão. Quando você ganha um contrato para um perfil de barramento novo e maior, sua linha deve lidar com as dimensões aumentadas. Larguras ajustáveis do transportador e limites programáveis do pórtico tornam isso possível. Basta carregar uma nova receita na IHM. Os servomotores ajustam automaticamente as guias físicas para acomodar o alojamento mais largo. Isso elimina dias de ajustes mecânicos manuais.
A avaliação de uma nova linha requer a análise do desembolso financeiro inicial em relação às poupanças a longo prazo. A automação total exige um alto CapEx inicial para aquisição e instalação. No entanto, proporciona poupanças substanciais de OpEx a longo prazo, ano após ano. Você consegue taxas de refugo drasticamente reduzidas através do manuseio preciso da máquina. O cobre é uma matéria-prima incrivelmente cara. O desmantelamento de uma seção de 3 metros devido a um erro de montagem manual representa uma enorme perda financeira. A automação evita totalmente esses erros dispendiosos. Os custos diretos de mão de obra caem significativamente à medida que os requisitos de pessoal diminuem. A produtividade atinge seu potencial máximo, maximizando a geração de receita.
As expectativas do cronograma de ROI dependem muito das mudanças de produção padrão do setor. Executar dois ou três turnos acelera drasticamente o período de retorno do investimento. As diferenças de consumo de energia entre sistemas pneumáticos e servoelétricos também impactam suas despesas operacionais diárias. Os sistemas servoelétricos custam mais antecipadamente, mas consomem muito menos eletricidade do que as enormes redes de ar comprimido. Você deve pesar esses fatores cuidadosamente antes de se comprometer com uma arquitetura. Um modelo financeiro detalhado deve levar em conta a redução de retrabalho, menos refugos e aumento da capacidade de produção.
Métrica Operacional | Montagem manual | Linha Semiautomática | Linha Totalmente Automática |
|---|---|---|---|
CapEx Inicial | Muito baixo | Moderado | Alto |
Previsibilidade de rendimento | Pobre | Bom | Excelente |
Agilidade de mudança | Alto (configuração manual) | Alto (configuração assistida) | Baixo (configuração programada) |
Requisito de mão de obra direta | Alto (trabalho físico) | Moderado (assistido) | Mínimo (Monitoramento) |
Taxa de sucata e retrabalho | Alto | Baixo | Perto de zero |
Ambiente de Produção Ideal | Prototipagem/Personalizada | Mistura alta, volume baixo | Alto volume, baixa mixagem |
Os fabricantes enfrentam um compromisso conceitual entre velocidade máxima de produção e agilidade de troca. Os princípios de troca de matriz em um minuto (SMED) aplicam-se diretamente aos ajustes automatizados de ferramentas de barramento. As trocas rápidas mantêm a linha em movimento e mantêm as metas de OEE. A programação rígida da produção impacta negativamente as instalações que atendem pedidos de clientes altamente personalizados. Você deve recalcular frequentemente o takt time para diferentes famílias de produtos. A flexibilidade permite lidar com essas variações sem interromper a produção por longos períodos.
A externalização de tarefas de configuração reduz significativamente o tempo de inatividade interno. Dispositivos de liberação rápida e ajustes de servo programáveis aceleram a transição entre diferentes amperagens do barramento. Equilibrar velocidade com flexibilidade continua sendo o objetivo final dos planejadores de produção. Se você mudar da produção de barramento de alumínio 800A para barramento de cobre 4000A, as dimensões físicas mudam drasticamente. As linhas automatizadas usam trocas baseadas em receitas. O operador seleciona o novo código do produto na tela. A máquina ajusta automaticamente as cabeças de rebitagem, a largura do transportador e os parâmetros de teste em segundos. Linhas manuais exigem que operadores com chaves inglesas movam fisicamente os trilhos-guia, o que leva horas.
Novas linhas de montagem exigem uma área física específica e muitas vezes grande. Eles exigem requisitos robustos de serviços públicos, incluindo energia de alta tensão, pneumática e infraestrutura de dados. A instalação em fases minimiza o tempo de inatividade durante a transição de sistemas legados. Você deve alinhar a taxa de produção da nova linha com os processos de fabricação anteriores. As puncionadeiras de cobre e alumínio devem alimentar a linha no ritmo correto. A embalagem downstream deve absorver o produto acabado perfeitamente para evitar congestionamento nas docas. Isso garante a sincronização holística do chão de fábrica.
A integração dos Sistemas de Execução de Manufatura (MES) com os novos CLPs proporciona visibilidade em tempo real. A análise adequada da carga do piso evita problemas estruturais ao instalar sistemas de pórticos pesados. Uma linha totalmente automatizada com estações de rebitagem pesadas requer uma laje espessa de concreto armado. Você não pode simplesmente aparafusar essas máquinas a um armazém padrão. As vibrações e o peso irão rachar o concreto. Você também deve verificar sua capacidade de ar comprimido. Os cilindros pneumáticos em uma grande linha de montagem consomem grandes quantidades de CFM. Compressores subdimensionados farão com que a linha pare no meio do ciclo.
A transição de uma força de trabalho cria imediatamente um risco significativo de lacuna de competências. Os operadores passam da montagem manual para a solução de problemas de máquinas automatizadas complexas. Você deve implementar um cronograma robusto de manutenção preventiva desde o primeiro dia. Isso evita paradas catastróficas de linha que destroem completamente as metas de takt time. Recomendamos fortemente a negociação de acordos de nível de serviço (SLAs) rigorosos com os fornecedores. Mantenha um estoque estratégico de peças de reposição para minimizar o tempo de recuperação durante quebras inesperadas.
Treine sua equipe de manutenção em diagnósticos de PLC e calibração de servo motores. O treinamento cruzado de operadores garante a manutenção do fluxo de produção mesmo durante falta de pessoal. O treinamento adequado transforma os operadores em proprietários de processos. Eles deixam de atuar como trabalhadores manuais e passam a atuar como técnicos de sistemas. Eles aprendem a ler códigos de falha da IHM e a eliminar pequenos congestionamentos com segurança. Esta capacidade de resposta imediata mantém a linha funcionando. Depender apenas de um único engenheiro de manutenção para cada falha menor do sensor destruirá seu OEE.
Alcançar um tempo takt estável na fabricação de dutos de ônibus exige uma mudança estratégica. Você deve abandonar a variabilidade manual em direção à montagem projetada e no ritmo da máquina. Os decisores devem selecionar o seu nível de automação com base numa auditoria operacional rigorosa. Avalie cuidadosamente o volume de demanda específico, a volatilidade do mix de produtos e as restrições das instalações. A automação elimina as suposições do planejamento de capacidade e garante cronogramas de entrega consistentes.
Iniciar uma auditoria formal de planejamento de capacidade para estabelecer métricas básicas de tempo de ciclo em todas as estações manuais atuais.
Utilize simulações interativas de balanceamento de linha para identificar gargalos ocultos nas estações de trabalho antes de comprar equipamentos.
Solicite demonstrações de prova de conceito de integradores de equipamentos usando seus perfis de dutos de barramento específicos e mais pesados.
Mapeie os requisitos de serviços públicos, as capacidades de carga do piso e o espaço físico para possíveis atualizações de estações automatizadas.
Desenvolva uma matriz abrangente de treinamento cruzado para fazer a transição de operadores manuais para técnicos de sistemas automatizados.
R: O takt time não é um padrão fixo da indústria. É uma métrica calculada com base na demanda específica do cliente e no horário de trabalho disponível. As instalações muitas vezes visam tempos de ciclo na casa dos minutos por seção. Este cálculo determina estritamente seus trabalhos alvo por hora.
R: A automação padroniza o tempo exato necessário para cada tarefa, como apertar parafusos ou aplicar isolamento. Elimina totalmente as variações de velocidade humana. Isso permite que os engenheiros de produção distribuam perfeitamente as cargas de trabalho em todas as estações de trabalho, garantindo um fluxo equilibrado e previsível.
R: Os sistemas semiautomáticos são preferíveis quando a instalação lida com uma grande variedade de configurações de dutos de barramento personalizados. Esses ambientes exigem mudanças frequentes e complexas. Automatizar totalmente essas mudanças rápidas costuma ser caro e tecnicamente rígido.
R: A inspeção automatizada em linha evita que unidades defeituosas avancem no processo. Ele elimina os desperdícios de tempo imprevisíveis associados ao retrabalho posterior e à solução de problemas manuais. A detecção de erros protege instantaneamente o ritmo de toda a linha de montagem.
R: Você avalia os custos iniciais de equipamento e instalação em relação às economias operacionais de longo prazo. As principais variáveis incluem economia de mão de obra, redução de sucata e retrabalho e aumento da capacidade de produção. Você também leva em consideração o benefício financeiro de cumprir consistentemente os cronogramas de entrega por meio do cumprimento estrito do takt time.
R: As linhas automatizadas geralmente exigem quedas de energia trifásicas de 480 V de alta capacidade, linhas de ar comprimido limpas e secas com altas classificações de CFM e piso de concreto armado para suportar sistemas de pórticos pesados e estações de rebitagem hidráulica.

