
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-11 Origem:alimentado


A integridade do isolamento constitui a base absoluta da segurança operacional em sistemas de distribuição elétrica de alta tensão. Quando condutores de cobre ou alumínio transportam correntes massivas através de instalações comerciais e industriais, a barreira dielétrica deve permanecer impecável. O envolvimento inconsistente do isolamento ameaça diretamente esta barreira. A tensão inadequada do filme cria lacunas de ar microscópicas, falhas sobrepostas e graves riscos de descarga parcial. Esses defeitos comprometem a longevidade do barramento e frequentemente fazem com que as unidades montadas falhem nos rígidos padrões de conformidade IEC e NEMA durante os testes de rotina de aceitação de fábrica.
O controle preciso da tensão é o principal diferenciador entre os processos legados de embalagem manual e os sistemas automatizados modernos. Afastar-se das ferramentas manuais baseadas em fricção representa uma estratégia necessária de mitigação de riscos para qualquer instalação de produção competitiva. O controle automatizado de tensão otimiza o rendimento do material, elimina a variação induzida pelo operador e dimensiona o rendimento da produção. Dominar essa variável mecânica específica garante que cada metro linear de duto de barramento ofereça desempenho dielétrico confiável e de longo prazo sob cargas elétricas pesadas.
Confiabilidade dielétrica: A tensão consistente do filme elimina microvazios e enrugamentos, reduzindo diretamente o risco de descarga parcial e falha dielétrica no barramento acabado.
Precisão de circuito fechado: Os sistemas automatizados modernos utilizam células de carga e circuitos de feedback acionados por PLC para ajustar a tensão em milissegundos, superando os freios de fricção mecânica.
Otimização de materiais: O controle automatizado de tensão reduz o rompimento e o estiramento do filme, reduzindo o desperdício de matéria-prima (Mylar, Nomex, PVC) em até 15% em comparação aos métodos manuais.
Escalabilidade e ROI: A atualização de ferramentas manuais para uma máquina embaladora de barramento automática integrada padroniza o rendimento da produção, elimina a variabilidade dependente do operador e proporciona um retorno mensurável do investimento por meio da redução de custos de sucata e mão de obra.
Ao enrolar um cabo cilíndrico, a distância do centro de rotação à superfície permanece constante. O filme sai do carretel em um ritmo constante e previsível. Os barramentos introduzem uma realidade mecânica completamente diferente. Eles apresentam lados planos e cantos agudos de 90 graus. À medida que a cabeça de enrolamento gira em torno de uma barra retangular de cobre ou alumínio, a geometria cria um efeito de came severo. A distância do centro de rotação muda drasticamente a cada poucos milissegundos.
Quando o filme entra em contato com o lado plano do barramento, a taxa de tração diminui. À medida que a cabeça gira além do canto agudo, o canto puxa violentamente o filme. Essa aceleração repentina cria um enorme pico de tensão. Se a máquina não conseguir compensar instantaneamente, o filme estica ou quebra diretamente no canto. Por outro lado, à medida que a cabeça se move para trás, sobre o lado plano, a tensão diminui. Sem compensação ativa, o filme cede, criando bolsas de ar entre o isolamento e o metal.
Estas bolsas de ar representam a causa mais comum de descarga parcial em sistemas de alta tensão. O ar tem uma constante dielétrica mais baixa que o isolamento sólido. Quando submetido a alto estresse elétrico, o ar dentro desses vazios microscópicos ioniza. Essa ionização corrói lentamente o isolamento circundante, causando eventualmente um curto-circuito catastrófico. Manter um envoltório perfeitamente plano e justo nas superfícies planas e nos cantos requer intervenção mecânica dinâmica.
Os engenheiros categorizam o controle de tensão em arquiteturas de malha aberta e de malha fechada. Os sistemas de circuito aberto contam com freios de fricção mecânica ou embreagens magnéticas a pó. Você define um nível de resistência estática e a máquina aplica essa força de frenagem exata, independentemente do que acontece no cabeçote de embalagem. Esses sistemas não levam em conta o efeito came dos barramentos retangulares. Eles também ignoram a mudança no diâmetro do carretel de filme à medida que o material se esgota.
As instalações modernas dependem de sistemas de circuito fechado para garantir a integridade dielétrica. Uma arquitetura de circuito fechado mede continuamente a tensão física real no filme e ajusta a força de frenagem em tempo real. Isso requer três componentes principais trabalhando em perfeita sincronização: sensores, controladores e atuadores.
As células de carga servem como mecanismo de detecção primário. Esses dispositivos utilizam extensômetros altamente sensíveis dispostos em um circuito de ponte de Wheatstone. À medida que o filme percorre um rolo preso à célula de carga, a força mecânica descendente deforma levemente o extensômetro. Essa deformação altera a resistência elétrica, enviando um sinal analógico preciso ao controlador. Algumas máquinas também incorporam rolos dançarinos. Esses braços com mola ou controlados pneumaticamente absorvem choques mecânicos repentinos, fornecendo um amortecedor físico contra picos de tensão enquanto medem simultaneamente a posição da banda.
O Controlador Lógico Programável (CLP) atua como unidade central de processamento. Ele recebe os sinais analógicos das células de carga milhares de vezes por segundo. O PLC executa essas entradas através de um algoritmo Proporcional-Integral-Derivativo (PID). O loop PID calcula a diferença exata entre a tensão real medida e o ponto de ajuste da tensão alvo.
Com base neste cálculo, o PLC envia um comando ao servo motor que controla o carretel de filme. Se a tensão aumentar em um canto, o servo motor reduz instantaneamente o torque de frenagem, permitindo que o filme se enrole mais rapidamente. Quando a tensão cai ao longo do lado plano, o servo aumenta o torque para apertar o filme. Todo esse ciclo acontece em milissegundos, garantindo pressão uniforme em toda a geometria do barramento.
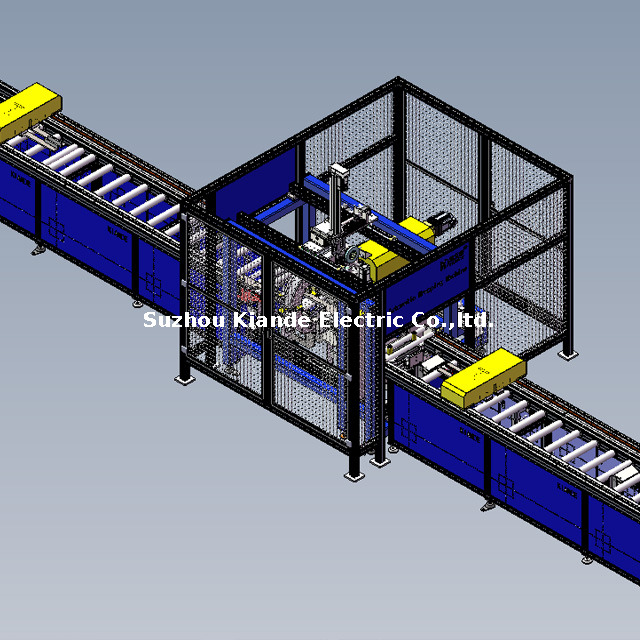
Depender de uma máquina embaladora manual de barramentos introduz níveis inaceitáveis de variação no ciclo de produção. As máquinas manuais dependem inteiramente da sensação física e da estimativa visual do operador. O operador gira um botão mecânico para aumentar ou diminuir o atrito no carretel de filme. Eles não conseguem ajustar esse botão com rapidez suficiente para compensar os cantos durante um ciclo de empacotamento em alta velocidade.
Esta abordagem estática garante percentagens de sobreposição inconsistentes. Um barramento padrão requer uma sobreposição exata de 50% para garantir rigidez dielétrica uniforme. Quando a tensão flutua, o filme vagueia lateralmente através do condutor. A sobreposição pode cair para 30% em algumas áreas e aumentar para 70% em outras. Esta inconsistência cria pontos fracos localizados na barreira de isolamento.
A fadiga do operador agrava essas limitações mecânicas. Embrulhar barras pesadas de cobre requer esforço físico significativo e concentração intensa. À medida que uma mudança avança, os operadores naturalmente diminuem a velocidade e perdem defeitos sutis. As taxas de sucata aumentam à medida que as unidades acabadas falham nos testes de rotina de alta tensão.
A transição para uma plataforma automatizada de empacotamento de barramentos elimina o erro humano da equação. Plataformas automatizadas executam receitas de tensão pré-programadas com repetibilidade absoluta. Eles mantêm exatamente a mesma porcentagem de sobreposição e perfil de tensão no início do turno da manhã de segunda-feira e no final do turno da tarde de sexta-feira.
Além disso, os sistemas automatizados fornecem registro de dados abrangente. O PLC registra os parâmetros exatos de tensão, velocidades de rotação e métricas de sobreposição para cada condutor. Essa rastreabilidade é inestimável durante auditorias de garantia de qualidade ou na investigação de falhas em campo.
Recurso | Máquina de embalagem manual | Plataforma de embalagem automatizada |
|---|---|---|
Ajuste de tensão | Mostradores de fricção estática, dependentes da estimativa do operador. | Controle PID dinâmico de malha fechada via servomotores. |
Tratamento de Cantos | Alto risco de rasgo do filme ou alongamento excessivo. | A compensação instantânea de torque evita tensão nos cantos. |
Rastreabilidade | Nenhum. Baseia-se em testes dielétricos pós-produção. | Registro de dados abrangente para cada condutor encapsulado. |
Taxa de sucata | Alto, especialmente com filmes isolantes finos ou delicados. | Mínimo, devido à aplicação mecânica consistente. |
Dependência do Operador | Requer pessoal altamente qualificado e experiente. | Requer seleção e monitoramento básicos de receita IHM. |
Diferentes materiais de isolamento possuem propriedades mecânicas muito diferentes. Você não pode executar Mylar, Nomex e Kapton usando as mesmas configurações de tensão. O equipamento deve se adaptar à resistência à tração, elasticidade e atrito superficial específicos do filme escolhido.
Filmes de poliéster como Mylar oferecem excelentes propriedades dielétricas, mas deformam-se facilmente sob estresse mecânico excessivo. Se a tensão for muito alta, o Mylar se estica e fica mais fino. Este afinamento reduz diretamente a classificação de tensão do barramento acabado. O empacotamento Mylar requer células de carga altamente sensíveis e um loop PID muito responsivo para evitar alongamento nos cantos.
O Nomex, um papel de aramida, se comporta de maneira diferente. Falta a elasticidade do Mylar. Se a tensão aumentar, o Nomex não estica; simplesmente se encaixa. No entanto, se a tensão for muito frouxa, o papel rígido enruga-se fortemente ao longo dos lados planos do barramento. As rugas retêm grandes volumes de ar, garantindo uma falha parcial na descarga. O Nomex exige um perfil de tensão firme e altamente consistente, com tolerância zero a choques mecânicos repentinos.
Filmes de poliimida como Kapton suportam temperaturas extremas, mas têm um custo premium. Desperdiçar Kapton devido ao mau controle de tensão destrói rapidamente as margens do projeto. Kapton requer controle preciso da tensão cônica. À medida que o rolo caro se esgota, a máquina deve ajustar dinamicamente o torque de frenagem para levar em conta o diâmetro encolhido, garantindo que você possa usar o rolo até o núcleo sem quebrar o filme.
A configuração de um novo perfil de material requer uma abordagem sistemática:
Meça a largura e a espessura exatas do novo rolo de filme usando um paquímetro digital.
Insira a resistência à tração máxima do material na tela de receita da IHM.
Execute uma pequena seção de teste de cobre puro a 25% da velocidade de produção padrão.
Inspecione os cantos para ver se há micro-rasgos e as partes planas para ver se há folgas de ar.
Ajuste as configurações de ganho do PID para aumentar ou diminuir a capacidade de resposta do servo.
Aumente gradualmente a velocidade de empacotamento enquanto monitora o feedback da célula de carga na IHM.
Salve os parâmetros otimizados como uma receita bloqueada para lotes futuros.
A atualização de suas capacidades de isolamento requer a análise de todo o fluxo de trabalho de fabricação. Uma embaladora automática de barramentos não opera isoladamente. Ele deve sincronizar perfeitamente com os processos upstream e downstream para maximizar o rendimento.
A montante, o cobre ou alumínio nu deve chegar à cabeça de embalagem perfeitamente reto e livre de rebarbas. Rebarbas afiadas que sobrarem das estações de corte ou puncionamento cortarão o filme de isolamento, independentemente de quão bem você controle a tensão. Você deve integrar estações de rebarbação e endireitamento diretamente antes do módulo de embalagem.
Os sistemas transportadores devem comunicar-se perfeitamente. A taxa de alimentação linear do transportador determina a porcentagem de sobreposição do filme. Se o transportador acelerar enquanto a cabeça de embalagem mantém uma rotação constante, a sobreposição diminui. O PLC deve sincronizar os servomotores do transportador com os servomotores da cabeça embaladora. Esta engrenagem eletrônica garante que a sobreposição permaneça travada exatamente em 50%, mesmo quando a máquina acelera até a velocidade máxima ou desacelera até parar.
A integração deste equipamento em uma linha de produção de Busduct completa requer um planejamento espacial cuidadoso. Você precisa de espaço adequado para que os operadores carreguem bobinas de filmes pesados com segurança. Os transportadores de saída devem fazer uma transição suave para as baias de teste de alta tensão. Qualquer emperramento mecânico ou arranhão durante esta transição danificará o isolamento recém-aplicado, tornando inútil o controle preciso da tensão.
Mesmo com sistemas avançados de circuito fechado, os operadores ocasionalmente encontrarão defeitos de embalagem. Diagnosticar esses problemas rapidamente evita grandes execuções de sucata. Você deve treinar sua equipe de manutenção para identificar os sintomas físicos de falhas de tensão e aplicar as correções mecânicas ou de software corretas.
Rolos de filme telescópicos indicam um grave problema de alinhamento. Quando o rolo de filme se parece com um telescópio empurrado para fora, a tensão se estende de maneira desigual ao longo da largura da teia. Isso geralmente significa que o eixo do carretel de filme não está mais perfeitamente paralelo à cabeça de embalagem. Você deve realinhar o eixo do carretel usando um nível de maquinista de precisão e verificar os rolos dançarinos quanto a desgaste irregular do rolamento.
O enrugamento ao longo das laterais planas do barramento indica diretamente tensão insuficiente ou resposta lenta do PID. O servo motor não está aumentando o torque com rapidez suficiente após passar a curva. Para corrigir isso, aumente o ganho proporcional nas configurações do PID via HMI. Isto força o servo a reagir de forma mais agressiva às quedas de tensão.
Micro-rasgos nos cantos significa que a tensão está muito alta ou o freio mecânico está preso. Se você usar um braço oscilante pneumático, verifique o regulador de pressão de ar. Um regulador defeituoso aplicará muita resistência. Se você usar um sistema totalmente servo-acionado, diminua o ponto de ajuste de tensão geral ou inspecione a célula de carga quanto a desvios de calibração.
Porcentagens de sobreposição inconsistentes geralmente resultam do deslizamento do transportador e não da própria cabeça de embalagem. Se a pesada barra de cobre escorregar nos rolos de acionamento, a taxa de alimentação linear flutua. Inspecione o revestimento de poliuretano nas rodas motrizes do transportador. Se o revestimento parecer vitrificado ou desgastado, substitua as rodas para restaurar a tração adequada.
Os sistemas de circuito fechado dependem inteiramente de dados precisos de sensores. Se os sensores saírem da calibração, o PLC fará ajustes de torque incorretos, destruindo a qualidade do isolamento. Você deve implementar protocolos de manutenção rigorosos e documentados para manter o equipamento funcionando dentro das tolerâncias de fábrica.
As células de carga exigem verificações de calibração a cada 90 dias. Vibrações constantes e flutuações de temperatura fazem com que os extensômetros se desloquem. Os técnicos devem pendurar pesos de calibração certificados nos rolos da célula de carga e verificar se a IHM exibe a tensão correspondente exata. Se a leitura desviar mais de 2%, será necessário recalibrar o sensor através do software PLC.
Poeira e aparas de cobre representam uma ameaça constante aos componentes mecânicos. O pó de cobre é altamente condutor e abrasivo. Se ele se infiltrar nos codificadores do servo motor ou nos anéis coletores do cabeçote empacotador, causará comportamento errático e picos repentinos de tensão. Os operadores devem soprar o módulo de embalagem com ar comprimido seco no final de cada turno.
Inspecione os rolos guia do filme semanalmente. Esses rolos devem girar livremente com resistência zero. Se um rolamento emperra, o rolo se torna um ponto de atrito estático, aumentando artificialmente a tensão da alma e prejudicando as leituras da célula de carga. Substitua quaisquer rolamentos que pareçam ásperos ou que emitam ruído durante a operação.
A seleção correto do equipamento de isolamento de barramento requer a avaliação de compensações mecânicas específicas com base em suas metas de produção. A precisão da velocidade versus tensão representa o equilíbrio mais crítico. Aumentar o RPM gera maior rendimento diário. No entanto, a máquina deve manter tolerâncias de tensão rígidas sem quebrar o filme em altas velocidades. O empacotamento de alta velocidade exige tempos de varredura de PLC ultrarrápidos e servomotores altamente responsivos. As instalações devem determinar a velocidade ideal de embalagem que maximiza a produção sem comprometer a integridade dielétrica.
Avalie as despesas de capital iniciais em relação às economias operacionais de longo prazo. Os sistemas automatizados geram enormes economias através da redução do desperdício de matéria-prima. Eles reduzem a necessidade de mão de obra direta, permitindo que um único operador gerencie diversas máquinas. Além disso, eles reduzem drasticamente a frequência de falhas nos testes dielétricos, eliminando o dispendioso processo de remoção e reembalagem de barramentos rejeitados.
Considere a pegada física e o layout do maquinário. A integração de um novo módulo de embalagem em uma linha de produção contínua existente requer um planejamento espacial cuidadoso. O equipamento deve estar perfeitamente alinhado com os transportadores de entrada e saída para evitar emperramento mecânico ou arranhões no cobre descoberto. Certifique-se de que o layout da instalação permita espaço adequado para que os operadores carreguem bobinas de filmes pesados com segurança e realizem manutenção de rotina nas cabeças de embalagem.
Para atualizar efetivamente os recursos de embalagem de suas instalações, execute as seguintes ações:
Audite suas taxas atuais de sucata e analise registros recentes de falhas dielétricas para identificar defeitos relacionados à tensão.
Mapeie a área física da sua linha de produção existente para determinar a viabilidade de integração de módulos automatizados.
Documente as propriedades de tração específicas e as variações de espessura dos seus materiais de isolamento atuais.
Solicite uma demonstração técnica de sistemas de controle de tensão em malha fechada usando seus perfis de barramento específicos.
Estabeleça um cronograma de calibração de 90 dias para todas as células de carga e rolos dançarinos para evitar desvios do sensor.
R: A máquina utiliza ajustes de tensão dinâmicos acionados por servo. À medida que a cabeça de embalagem gira, as células de carga detectam o aumento repentino de tensão causado pelos cantos agudos. O PLC comanda instantaneamente o servo motor para reduzir o torque de frenagem, evitando rasgos nos cantos e mantendo uma pressão uniforme nas laterais planas.
R: Os sistemas de circuito aberto usam fricção mecânica ou freios de pó magnético para aplicar resistência constante sem monitorar a tensão real do filme. Os sistemas de circuito fechado usam células de carga e rolos dançarinos para medir a tensão em tempo real, alimentando dados para um PLC que ajusta ativamente o torque do servo para manter pontos de ajuste precisos.
R: Não. As máquinas manuais dependem de mostradores de fricção estática e estimativas do operador. Eles não podem ajustar dinamicamente a tensão nos cantos do barramento ou diminuir os diâmetros dos rolos. Essa falta de consistência e rastreabilidade leva a sobreposições desiguais, lacunas de ar e taxas mais altas de falha dielétrica.
R: Filmes altamente elásticos ou facilmente deformáveis exigem a mais alta precisão. Thin Mylar (PET), Teflon e certos filmes de poliimida esticam, afinam ou rompem se a tensão aumentar. Nomex requer tensão exata para evitar enrugamento sem rasgar a estrutura do papel de aramida.
R: A tensão adequada garante que o filme fique perfeitamente plano contra o condutor com sobreposição exata. Isso elimina microvazios e lacunas de ar entre as camadas. Os entreferros ionizam sob alta tensão, causando descarga parcial que degrada rapidamente o isolamento e reduz a rigidez dielétrica geral.
R: A integração requer a correspondência entre as velocidades de produção da máquina embaladora e as estações de corte a montante e de teste a jusante. Os engenheiros usam handshakes PLC para sincronizar os movimentos do transportador, garantindo que o barramento entre e saia do cabeçote de embalagem perfeitamente, sem emperramento mecânico ou arranhões.

