
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-13 Origem:alimentado


O posicionamento de estruturas de gabinete de média tensão (MT) atua como o principal gargalo na fabricação de equipamentos elétricos. Nesse estágio, discrepâncias de nível milimétrico se transformam em graves falhas de montagem posteriores. O manuseio de estruturas de aço pesadas e difíceis de manejar exige o equilíbrio entre demandas de alto rendimento e requisitos rigorosos de segurança e precisão. Quando os operadores desalinham as estruturas, a instalação enfrenta conexões de barramento rejeitadas, falhas de inserção de disjuntores e estruturas de contenção de faltas de arco comprometidas. Esses erros interrompem a produção e forçam um extenso retrabalho. Para alcançar um rendimento escalável e manter um controle de qualidade rigoroso, os gerentes de fábrica devem avaliar e implementar a combinação certa de sistemas de posicionamento automatizados, carrinhos especializados e estações de trabalho integradas. Você deve adaptar essas soluções à área ocupada e ao volume de produção específicos de sua instalação. Dominar a fase de posicionamento garante que todos os componentes subsequentes se alinhem perfeitamente, impulsionando a eficiência geral da fabricação e a confiabilidade do produto.
A precisão determina o sucesso de todas as etapas subsequentes da montagem; os sistemas devem garantir precisão repetível submilimétrica.
Veículos guiados automaticamente (AGVs) e sistemas ferroviários maximizam o rendimento para linhas padronizadas, enquanto carrinhos de materiais especializados oferecem flexibilidade para montagem personalizada.
A integração de uma estação de trabalho auxiliar dedicada na fase de posicionamento reduz a fadiga do operador, minimiza a dependência do guindaste e acelera os tempos de ciclo.
Layouts transitórios que conectam carrinhos manuais e nós automatizados permitem a modernização em fases sem interromper a produção.
Conectar a linha de posicionamento aos sistemas MES e ERP garante que as especificações personalizadas do cliente determinem automaticamente o roteamento e a configuração da estação de trabalho.
A definição dos critérios de sucesso para uma moderna linha de montagem de painéis de média tensão começa com a compreensão dos desafios físicos das matérias-primas. As estruturas nuas do painel de média tensão excedem rotineiramente 1.000 kg. Manobrar esses enormes gabinetes de aço requer equipamento especializado capaz de lidar com pesos extremos, mantendo ao mesmo tempo um controle dimensional preciso. Uma estrutura que torce ou deforma durante o transporte falhará nas rigorosas verificações de garantia de qualidade antes mesmo de os componentes internos serem preparados.
Erros de posicionamento no estágio de enquadramento primário criam um efeito dominó de desalinhamento posterior. Quando uma estrutura fica apenas uma fração de grau fora do centro, os técnicos têm dificuldade para instalar disjuntores pesados sem problemas. Os transformadores de corrente não se alinham com os suportes de montagem designados. Barramentos de cobre rígidos exigem precisão absoluta para manter folgas e distâncias de fuga adequadas. Forçar um barramento em uma estrutura desalinhada introduz estresse mecânico que pode levar a falhas elétricas catastróficas no campo.
O estabelecimento de requisitos básicos de segurança para a movimentação de gabinetes de aço pesados continua sendo uma prioridade máxima para os gerentes de instalações. Os métodos tradicionais dependem fortemente de gruas suspensas. Os guindastes apresentam riscos significativos de oscilação e exigem que os operadores trabalhem diretamente sob cargas suspensas. As estratégias modernas de posicionamento concentram-se em minimizar a dependência do guindaste. Ao manter a carga próxima ao solo e utilizar movimento horizontal controlado, as instalações reduzem drasticamente os riscos de pontos de esmagamento e protegem os técnicos de montagem contra ferimentos por esmagamento.
O rastreamento e a rastreabilidade avançados elevam o processo de posicionamento de uma tarefa puramente mecânica para uma operação baseada em dados. A implementação de etiquetas RFID ou leitura de código de barras no estágio de posicionamento cria um gêmeo digital pesquisável e em tempo real do gabinete. À medida que a estrutura trava em sua estação inicial, o sistema de execução de manufatura (MES) registra sua localização exata, orientação e ordem de serviço atribuída. Esse handshake digital garante que os operadores recebam os esquemas e componentes corretos para aquela construção personalizada específica.
Mover uma estrutura nua sem os seus painéis de reforço internos expõe a estrutura a tensões de torção. Se a plataforma de transporte não tiver macacos de nivelamento adequados, a distribuição desigual do peso pode deformar permanentemente os montantes de aço. Os engenheiros da fábrica devem especificar plataformas de transporte que suportam a estrutura nos pontos de suporte de carga projetados. Muitas vezes vemos instalações danificando estruturas simplesmente levantando-as do canto errado durante a fase inicial de preparação. O uso de placas de base usinadas sob medida no mecanismo de transporte evita essa deflexão estrutural.
A seleção do mecanismo de transporte correto determina o ritmo geral da linha de produção do painel . As instalações devem pesar os requisitos de rendimento em relação às restrições espaciais e à variabilidade do produto.
Os sistemas de trilhos montados no piso ou embutidos movem os gabinetes entre os nós de montagem usando pontos de parada indexados. Esses sistemas utilizam trilhos de aço reforçados embutidos diretamente no chão da fábrica. Eles guiam plataformas motorizadas ou empurradas manualmente ao longo de um caminho linear fixo. Quando uma estrutura chega a uma estação de trabalho designada, pinos de travamento mecânicos são acionados para proteger a plataforma. Isso garante movimento lateral zero durante a inserção do componente.
Ambientes de produção de alto volume e baixo mix se beneficiam mais dos sistemas guiados por trilhos. Quando uma instalação fabrica unidades de manobra padronizadas que exigem fluxo contínuo e takt times rígidos, os trilhos oferecem confiabilidade incomparável. O caminho fixo elimina erros de navegação e força uma sequência de montagem linear e disciplinada. Eles oferecem extrema durabilidade, alta capacidade de peso e requisitos mínimos de manutenção ao longo de décadas de operação contínua. A alteração do layout da fábrica requer demolição e reconstrução significativas de infra-estruturas.
Os AGVs utilizam fita magnética, orientação a laser ou SLAM (Simultaneous Localization and Mapping) para navegar pelos quadros através da sequência de montagem. Em vez de seguir trilhas físicas, essas plataformas robóticas mapeiam o chão de fábrica e transportam as estruturas dos quadros de distribuição de forma autônoma. Eles deslizam sob uma estrutura escalonada, levantam-na ligeiramente e levam-na para a próxima estação de trabalho disponível. Eles ajustam suas rotas dinamicamente para evitar obstáculos ou contornar estações off-line.
Instalações modernas e escaláveis que priorizam a flexibilidade de layout e a integração de dados da Indústria 4.0 inclinam-se fortemente para a implementação de AGV. Esses sistemas são excelentes em ambientes onde o fluxo de produtos muda frequentemente com base em pedidos personalizados. Os AGVs oferecem recursos de roteamento dinâmico e integração direta com sistemas de execução de fabricação. Se uma baia de teste específica estiver ocupada, o MES poderá redirecionar o AGV para uma baia alternativa instantaneamente. A principal restrição envolve a exigência estrita de condições de piso perfeitamente niveladas para garantir uma navegação a laser precisa e evitar o deslizamento das rodas.
Plataformas com rodas especialmente construídas e resistentes, equipadas com rodízios de travamento, macacos de nivelamento e gabaritos personalizados, protegem a base do gabinete durante o transporte. Um carrinho de material de painel permite que os operadores empurrem ou reboquem estruturas entre estações. Os modelos avançados apresentam mecanismos de elevação hidráulica para ajustar a altura de trabalho. Isso garante que os técnicos possam alcançar os pontos de montagem internos sem dobrar ou esticar excessivamente.
Ambientes de produção de alto mix e baixo volume e projetos de engenharia personalizados contam com esses carrinhos para máxima adaptabilidade. Quando cada pedido apresenta dimensões exclusivas ou layouts de componentes especializados, a automação rígida muitas vezes dificulta o progresso. Os carrinhos permitem que os operadores retirem uma estrutura off-line para trabalhos personalizados complexos e demorados, sem interromper o fluxo de produção principal. Eles introduzem variabilidade na precisão do posicionamento e dependem fortemente do esforço físico do operador, a menos que sejam combinados com rebocadores motorizados.
Muitas instalações utilizam uma abordagem híbrida para equilibrar flexibilidade e rendimento. Em um layout de transição, os operadores usam um carrinho de material para submontagem inicial e preparação. Depois que a estrutura básica estiver preparada, o operador empurra o carrinho para um trilho automatizado localizado ou nó AGV. O carrinho trava em um transportador padronizado. Este transportador então navega pela estrutura através da fase altamente crítica de instalação do barramento principal, onde a precisão é fundamental.
Instalações em crescimento que precisam aumentar a capacidade de produção de forma incremental utilizam esse método de forma eficaz. Permite que as operadoras se adaptem gradualmente às novas tecnologias. O modelo híbrido mantém a flexibilidade do preparo manual enquanto introduz precisão automatizada exatamente onde as tolerâncias de montagem são mais restritas. O sucesso depende do gerenciamento cuidadoso dos pontos de transferência entre zonas manuais e zonas automatizadas. Você deve garantir que os mecanismos de travamento sempre funcionem perfeitamente.
Sistema de posicionamento | Método de navegação | Melhor Aplicação | Vantagem Primária |
|---|---|---|---|
Transferência guiada por trilhos | Trilhos de piso fixo | Alto volume, padronizado | Extrema durabilidade e capacidade de peso |
Transporte AGV | Orientação SLAM / Laser | Fábricas dinâmicas e inteligentes | Flexibilidade de rotas e integração MES |
Carrinho de materiais | Rebocador manual/motorizado | Engenharia personalizada e de alto mix | Máxima adaptabilidade e roteamento offline |
Híbrido Transicional | Bloqueio do carrinho ao trilho | Instalações de dimensionamento | Equilibra a preparação manual com precisão automatizada |
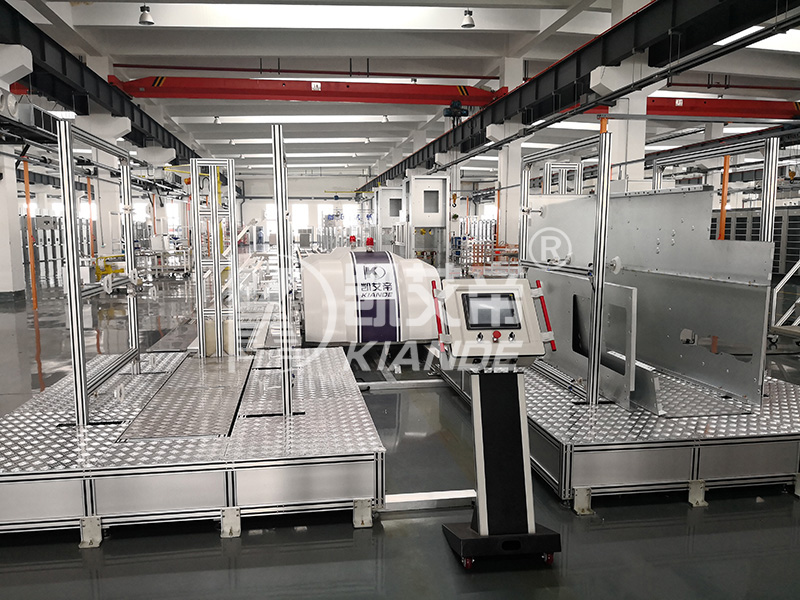
Alcançar uma precisão submilimétrica requer um processo rigoroso e repetível ao travar uma estrutura em um nó de montagem. Os operadores não podem confiar em estimativas visuais ao posicionar gabinetes que irão abrigar componentes de alta tensão. O procedimento a seguir descreve a sequência de alinhamento padrão usada em instalações de alta precisão:
Preparação inicial: O operador ou AGV coloca o quadro a 50 milímetros do nó de destino. Os sensores de proximidade confirmam que o quadro está na zona geral correta.
Alinhamento aproximado: Trilhos-guia ou blocos em V montados no piso prendem as rodas ou placas de base da plataforma de transporte, afunilando a estrutura em direção ao eixo central da estação de trabalho.
Travamento Primário: Pinos de travamento pneumáticos ou hidráulicos estendem-se do piso ou do sistema de trilhos, encaixando-se em orifícios receptores reforçados no transportador de transporte. Isto elimina todos os movimentos laterais e longitudinais.
Nivelamento e esquadria: Os macacos de nivelamento automatizados são implantados para levantar ligeiramente a estrutura das rodas de transporte. Isso transfere o peso para suportes de aço sólidos e calibrados. As ferramentas de alinhamento a laser verificam se a estrutura está perfeitamente alinhada com as ferramentas da estação de trabalho.
Verificação Digital: O MES lê a etiqueta RFID do quadro, confirmando que a unidade correta está na posição. O sistema então desbloqueia as ferramentas localizadas e exibe as instruções de trabalho específicas para esse nó.
Fixação Secundária: Para operações que envolvem torque elevado, como aparafusamento do barramento principal, braçadeiras secundárias suspensas ou laterais engatam nas seções superiores da estrutura para evitar qualquer microdeflexão durante a montagem.
Ignorar qualquer uma dessas etapas compromete a integridade da construção. Se um técnico tentar instalar um disjuntor a vácuo pesado sem engatar as braçadeiras secundárias, a estrutura poderá se deslocar. Esta mudança prejudica o alinhamento dos contatos de desconexão primários, levando à falha imediata durante os testes de aceitação de fábrica de rotina.
A fase de posicionamento vai além da simples movimentação do quadro; envolve preparar o ambiente imediato para uma montagem eficiente. Uma estação de trabalho auxiliar do painel dá suporte à linha principal, organizando painéis laterais, divisórias internas e ferramentas de montagem exatamente onde a estrutura se encaixa no lugar. Ao organizar os materiais adjacentes ao nó de posicionamento, os operadores eliminam o desperdício de movimento e mantêm o foco na instalação precisa.
Avaliar estações de trabalho requer uma análise detalhada das ferramentas e do acesso ergonômico. As melhores configurações apresentam balanceadores de ferramentas pneumáticas que suspendem chaves dinamométricas pesadas na altura do peito. Isto reduz a fadiga do operador. As mesas elevatórias hidráulicas permitem que os técnicos ajustem a altura de subconjuntos pesados antes de deslizá-los para dentro da estrutura principal. A iluminação LED localizada e de alto lúmen, integrada diretamente na estação de trabalho, garante visibilidade sem sombras no interior do gabinete de aço escuro. Isto evita o rosqueamento cruzado de fixadores críticos.
A dissociação do subconjunto da linha principal reduz significativamente o tempo geral do ciclo. Enquanto a estrutura primária se move para a posição, os operadores na estação auxiliar preparam os componentes internos. Eles pré-montam chicotes de fios de controle de baixa tensão, montam blocos de terminais em trilhos DIN e preparam o chassi do disjuntor a vácuo. Quando a estrutura principal finalmente chega e trava no nó, os módulos pré-montados estão prontos para inserção imediata. Isso transforma um longo processo de construção em uma tarefa de integração rápida.
Equipar a estação de trabalho com instruções de trabalho digitais transforma o processo de montagem. Telas de interface homem-máquina (HMI) montadas em braços articulados extraem esquemas de montagem em tempo real do servidor central. À medida que a etiqueta RFID do quadro é registrada na estação, a tela é atualizada automaticamente para exibir o modelo CAD 3D exato e as especificações de torque necessárias para aquele número de série específico. Isso elimina a dependência de projetos de papel desatualizados e reduz drasticamente os erros de montagem em pedidos altamente personalizados.
Considere a instalação de transformadores de corrente (TCs) e transformadores de potencial (TPs). Esses componentes de resina fundida são incrivelmente pesados e frágeis. Uma estação de trabalho auxiliar otimizada inclui um guindaste de lança dedicado ou um braço manipulador de gravidade zero especificamente para manusear esses transformadores. O operador usa o manipulador para levantar o CT da caixa de transporte, inspecioná-lo e colocá-lo em um gabarito personalizado. Uma vez que a estrutura do painel principal trava no nó adjacente, o operador simplesmente gira o braço manipulador e guia o TC em seus suportes de montagem. Isto elimina o levantamento manual e evita quedas acidentais que possam quebrar o invólucro de resina.
A seleção de uma estratégia de posicionamento requer uma análise profunda das restrições operacionais, do layout das instalações e das metas de produção de longo prazo. Os engenheiros de fábrica devem olhar além das necessidades imediatas e projetar um sistema capaz de se adaptar a futuras iterações de produtos.
Os engenheiros de produção analisam constantemente o equilíbrio conceitual entre a indexação rápida e o alinhamento cuidadoso. Os sistemas ferroviários oferecem indexação rápida e agressiva. A plataforma acelera rapidamente e sofre uma parada mecânica brusca, garantindo o posicionamento exato em segundos. Este movimento agressivo pode deslocar componentes internos soltos se não estiverem devidamente fixados. Os sistemas baseados em carrinhos exigem alinhamento manual cuidadoso. O operador deve alinhar visualmente as marcas do piso e engatar os pinos de travamento manualmente. O cálculo do tempo de ciclo aceitável para o posicionamento da estrutura com base no tempo takt geral de fábrica determina qual método é viável. Se o takt time permitir uma janela de posicionamento de dois minutos, carrinhos manuais serão suficientes. Se a janela for de trinta segundos, a indexação automatizada é obrigatória.
A adaptabilidade do sistema continua vital para lidar com dimensões variadas. Uma instalação pode produzir painéis compactos isolados a gás (GIS) na segunda-feira e enormes gabinetes isolados a ar (AIS) na terça-feira. O sistema de posicionamento deve acomodar ambos sem exigir horas de reconfiguração. Os gabaritos ajustáveis montados nos transportadores permitem que os operadores deslizem os grampos de fixação para dentro ou para fora com base na área ocupada pelo gabinete. Os transportadores de dimensão fixa restringem a flexibilidade de produção. Eles forçam a instalação a dedicar linhas específicas a famílias de produtos específicas, o que limita a escalabilidade operacional geral.
A implementação de um novo sistema de posicionamento exige uma avaliação rigorosa da infraestrutura. Os sistemas ferroviários exigem valas de concreto, reforço estrutural e nivelamento preciso para evitar que os trilhos fiquem presos sob cargas de várias toneladas. Os AGVs exigem revestimentos epóxi de piso especializados para manter coeficientes de atrito consistentes e evitar a degradação das rodas. As instalações devem avaliar os requisitos de largura do corredor. A manobra segura do carrinho requer raios de giro amplos e linhas de visão claras. Os AGVs podem navegar em corredores mais estreitos, desde que os scanners a laser de segurança tenham visão desobstruída.
As solicitações personalizadas de clientes registradas em um sistema Enterprise Resource Planning (ERP) devem ser traduzidas em instruções de roteamento específicas. Quando um cliente solicita uma linha de painéis com configurações de relés não padronizadas, os dados acionam uma ordem de serviço especializada. O sistema de posicionamento lê esses dados e desvia automaticamente a estrutura altamente personalizada para uma estação de trabalho auxiliar especializada equipada para cabeamento complexo. Isso ignora totalmente os nós de montagem de alta velocidade padrão.
Além disso, o sistema de posicionamento atua como um ponto primário de coleta de dados para garantia de qualidade. Cada vez que um quadro entra ou sai de um nó, o sistema registra a data e hora do evento. Os gerentes de fábrica usam esses dados para identificar gargalos. Se os quadros passarem consistentemente quarenta minutos no nó de instalação do barramento, mas apenas vinte minutos no nó de inserção do disjuntor, as equipes de engenharia saberão exatamente onde concentrar seus esforços de melhoria de processo. Este nível de rastreamento granular é impossível com métodos de posicionamento puramente manuais e sem rede.
A transição para sistemas de posicionamento avançados introduz riscos operacionais específicos. A identificação antecipada dessas vulnerabilidades permite que as equipes de engenharia implementem contramedidas confiáveis antes da interrupção da produção.
Pisos de fábrica irregulares representam um grave risco tanto para a navegação de AGV quanto para a integridade ferroviária. Uma queda de apenas alguns milímetros pode fazer com que os scanners de segurança de um AGV interpretem mal o ambiente, desencadeando uma parada de emergência. Trilhos irregulares causam emperramento do transportador, exigindo maquinário pesado para desalojar a plataforma emperrada. A mitigação requer auditorias abrangentes da topografia do piso usando ferramentas de nivelamento a laser. As instalações devem realizar retificação localizada de concreto ou aplicar epóxi autonivelante antes de instalar qualquer sistema de transporte automatizado.
Gargalos de dados e de rede ameaçam a confiabilidade do transporte inteligente. Os sistemas automatizados param imediatamente se apresentarem latência de rede, erros de comunicação de API ou tempos limite de servidor entre o gestor de frota e os veículos. Uma queda no sinal Wi-Fi deixa um quadro de várias toneladas preso em um corredor de trânsito. A implantação de uma poderosa computação de borda local garante que o sistema processe os dados de navegação localmente, em vez de depender de um servidor em nuvem distante. A instalação de redes 5G industriais dedicadas ou redes Wi-Fi de alta densidade isola o tráfego AGV da largura de banda geral das instalações. Cada transportador automatizado deve apresentar um controle manual à prova de falhas, permitindo que os operadores acionem a unidade manualmente durante uma interrupção na rede.
A adopção e a formação dos trabalhadores apresentam desafios significativos em termos de factores humanos. Os operadores muitas vezes resistem aos novos sistemas automatizados, considerando-os excessivamente complexos ou uma ameaça às suas rotinas estabelecidas. O uso inadequado de mecanismos de travamento manual em sistemas híbridos leva a graves desalinhamentos durante a inserção do barramento. As estratégias de mitigação concentram-se em implementações faseadas. A gestão deve fornecer treinamento prático em ergonomia, demonstrando como os novos sistemas reduzem o esforço físico. Procedimentos operacionais padrão (SOPs) claros, reforçados por recursos visuais em cada estação de trabalho, garantem que os operadores sempre acionem os pinos de travamento e os intertravamentos de segurança corretamente.
O tempo de inatividade para manutenção representa a ameaça mais crítica ao rendimento. Uma única falha no AGV ou um segmento ferroviário preso interrompe toda a linha, criando um enorme gargalo. A implementação de cronogramas de manutenção preditiva evita quebras inesperadas. Sensores monitoram a vibração das rodas e o consumo de corrente do motor, alertando os técnicos sobre o desgaste dos rolamentos antes que isso cause uma falha. As instalações devem manter carrinhos de materiais redundantes em espera para contornar nós automatizados desativados. O estoque de peças sobressalentes essenciais, incluindo motores de acionamento, pinos de travamento e scanners de segurança, garante que as equipes de manutenção possam restaurar a funcionalidade em minutos, em vez de dias.
As falhas nos intertravamentos de segurança também apresentam um grande risco durante a fase de posicionamento. Se uma estrutura não estiver totalmente travada no nó, mas o sistema a registrar como segura, os operadores poderão iniciar operações com torque pesado. Isso pode fazer com que a estrutura deslize, podendo esmagar as mãos ou danificar componentes. Para mitigar esta situação, as instalações devem instalar sensores de verificação redundantes. Um interruptor de limite mecânico primário confirma que o pino de travamento está estendido, enquanto um sensor óptico secundário verifica se a placa de base do quadro está na posição exata e correta. Ambos os sensores devem concordar antes que o MES desbloqueie as ferramentas da estação de trabalho.
Para otimizar o processo de posicionamento da estrutura e eliminar erros de montagem posteriores, execute as seguintes etapas:
Audite a topografia atual do chão de fábrica usando ferramentas de nivelamento a laser para determinar se a superfície pode suportar AGVs ou sistemas ferroviários sem extenso retrabalho de concreto.
Implante uma única estação de posicionamento piloto com mecanismos de travamento automatizados para testar as tolerâncias de alinhamento antes de iniciar uma revisão completa da linha de montagem.
Integre seus carrinhos de materiais ao seu MES usando etiquetas RFID para estabelecer tempos de ciclo básicos e identificar gargalos específicos em seu roteamento atual.
Atualize suas estações de trabalho auxiliares com balanceadores de ferramentas pneumáticas e telas IHM localizadas para reduzir a fadiga do operador e eliminar a dependência de esquemas em papel.
R: Os requisitos de carga típicos variam de 1.000 kg a 3.000 kg. A capacidade exata depende do tipo de painel, com painéis isolados a ar (AIS) geralmente exigindo capacidades mais altas devido a invólucros de aço maiores em comparação com painéis compactos isolados a gás (GIS).
R: A esquadria e a rigidez da estrutura impactam diretamente as rigorosas tolerâncias exigidas para o alinhamento dos barramentos de cobre. Se a estrutura estiver posicionada de forma irregular, os pontos de montagem ficam tortos. Isso força os técnicos a dobrar ou tensionar o cobre rígido, o que pode levar a falhas mecânicas ou falhas de arco.
R: Embora os AGVs lidem com eficiência com o trânsito horizontal entre as estações de trabalho, guindastes ou guinchos localizados ainda são necessários para o carregamento inicial da estrutura nua no transportador. Eles também são necessários para inserir componentes internos excepcionalmente pesados, como grandes disjuntores a vácuo.
R: Serve como uma área dedicada para preparar ferramentas, ferragens e subconjuntos adjacentes à estrutura principal. Esta configuração minimiza o movimento do operador, reduz a fadiga e acelera significativamente o processo de montagem, mantendo todos os materiais necessários ao alcance do braço.
R: A precisão posicional em linhas manuais é mantida através do uso de pinos de indexação montados no piso, rodízios de travamento para serviços pesados e gabaritos personalizados. Os operadores também usam ferramentas de alinhamento a laser para verificar se a estrutura está perfeitamente quadrada antes de iniciar a instalação dos componentes.
R: Os sistemas automatizados, especialmente AGVs, exigem pisos excepcionalmente planos com coeficientes de atrito específicos para evitar o deslizamento das rodas. A superfície deve estar livre de rachaduras profundas, juntas de dilatação irregulares e detritos que possam interferir nos scanners de navegação a laser ou nos mecanismos ferroviários.
R: Os dados de pedidos de clientes provenientes de sistemas ERP determinam o roteamento automatizado de frames. Quando um pedido personalizado é processado, o software instrui o sistema de transporte a encaminhar a estrutura para estações de trabalho auxiliares específicas equipadas para essas instalações de componentes exclusivos.

