
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-10 Origem:alimentado


Na distribuição de energia de alta amperagem, a integridade de uma junta aparafusada depende inteiramente da precisão dimensional dos seus furos de conexão. Furos desalinhados em barras de junta de cobre ou alumínio forçam os operadores a perfurar novamente ou forçar conexões manualmente no chão de fábrica. Esses ajustes forçados reduzem a área de contato, aumentam a resistência elétrica e criam graves riscos de falha térmica sob carga. Mitigar esses riscos requer abandonar os métodos de layout manual. Avaliar como uma máquina de barramento moderna automatiza e verifica o posicionamento do furo é o primeiro passo para atualizar suas capacidades de fabricação. Precisamos observar a mecânica de posicionamento CNC, fixação de materiais e integração de software para garantir conformidade rigorosa com NEMA ou IEC.
A precisão determina o desempenho: o posicionamento automatizado elimina erros humanos de layout, garantindo que as barras sobrepostas alcancem o máximo contato com a superfície para condutividade e ligação elétrica ideais.
CNC é o padrão: equipamentos modernos de fabricação de barramentos contam com servomotores multieixos, guias lineares e integração CAD/CAM para obter precisão de posicionamento de furos submilimétrica.
O manuseio de materiais é importante: o posicionamento preciso não envolve apenas o punção; requer mecanismos robustos de fixação e alimentação para evitar deslocamento de material durante o corte e puncionamento do condutor de junta.
A avaliação requer análise holística: os compradores devem avaliar uma máquina com base na usabilidade do software, na velocidade de troca de ferramentas, nas capacidades de inspeção automatizada e na confiabilidade do sensor, e não apenas na força de puncionamento declarada.
A fabricação de conexões elétricas confiáveis exige controle dimensional absoluto. Os métodos de layout manual introduzem variações inaceitáveis na linha de produção. Um simples erro de linha traçada se traduz em um ponto de conexão desalinhado. Você não pode permitir esses desvios em painéis de alta amperagem. O estabelecimento de uma base técnica para o processamento aceitável de barras de juntas requer a definição de critérios de sucesso rigorosos. Cada furo perfurado deve estar perfeitamente alinhado com seu componente correspondente. O processo de fabricação deve fornecer essa precisão repetidamente, independentemente da fadiga do operador ou das variações do lote de material. Quando montamos um quadro de distribuição principal de 4000A, um desvio de 2 mm em uma placa de emenda de quatro furos interrompe todo o trabalho.
O alinhamento dos furos determina diretamente a distribuição do torque do parafuso em toda a área de sobreposição. Quando os furos se alinham perfeitamente, os parafusos caem sem resistência. Os operadores aplicam o torque especificado uniformemente. Este torque uniforme cria uma pressão de fixação uniforme. A pressão uniforme maximiza a área de contato superficial entre os dois barramentos. A área máxima de contato minimiza a resistência elétrica na junta.
O dimensionamento e o espaçamento precisos dos furos acomodam o hardware essencial. Arruelas planas precisam de folga suficiente para ficarem niveladas com a superfície de cobre. As arruelas de pressão Belleville requerem uma base perfeitamente plana para manter a força de fixação a longo prazo. Se um furo estiver descentralizado, o parafuso entra ligeiramente inclinado. As arruelas não podem assentar corretamente. Este assentamento irregular compromete a tensão da mola ao longo do tempo. À medida que a junta passa por ciclos térmicos, a conexão solta degrada-se rapidamente.
Furos descentralizados criam graves consequências térmicas. Um parafuso desalinhado reduz a área efetiva da seção transversal da conexão. A corrente elétrica se aglomera nos pontos de contato restantes. Esta aglomeração atual gera pontos quentes localizados. As temperaturas elevadas aceleram a oxidação nas superfícies de cobre ou alumínio. A oxidação atua como um isolante, aumentando ainda mais a resistência. Este ciclo de fuga térmica leva, em última análise, a falhas catastróficas nas juntas sob carga pesada. Já vi um painel derreter simplesmente porque um fabricante apressou um trabalho de perfuração manual e forçou um parafuso de grau 5 através de um orifício desalinhado.
Alcançar o sucesso na perfuração de barras de juntas requer o cumprimento de tolerâncias básicas rigorosas. A montagem padrão de painéis e painéis geralmente exige tolerâncias de posição dos furos de +/- 0,1 mm a 0,2 mm. As tolerâncias do diâmetro do furo devem permanecer igualmente apertadas para evitar deslizamento do parafuso. Essas tolerâncias garantem que as juntas multiparafusos sejam montadas perfeitamente no chão de fábrica.
A repetibilidade em execuções de produção de alto volume é absolutamente necessária. Você deve garantir que a primeira peça combine perfeitamente com a milésima peça. A baixa repetibilidade leva à falta de parafusos durante a montagem final. Os montadores podem recorrer a ajustes forçados, danificando as roscas dos parafusos ou distorcendo o barramento. O posicionamento consistente elimina esses gargalos de montagem e garante um desempenho confiável em campo.
Os sistemas de fabricação modernos utilizam uma combinação de tecnologias mecânicas e digitais para aumentar a precisão do posicionamento. Os sistemas mecânicos lidam com o movimento físico e a estabilização de matérias-primas pesadas. Os sistemas digitais fornecem inteligência, rastreando coordenadas e verificando posicionamentos finais. A compreensão dessas categorias ajuda a avaliar a verdadeira capacidade de qualquer centro de processamento.
Alimentadores servo-acionados nos eixos X e Y representam o coração do posicionamento automatizado. Esses servomotores de alto torque movem o pesado estoque de cobre ou alumínio para coordenadas exatas. Eles acionam parafusos de esferas de precisão ou sistemas de engrenagens de cremalheira e pinhão. O controlador envia sinais de pulso rápidos aos servos, ditando a velocidade e a posição final. Este movimento multieixo permite que a máquina processe padrões de furos complexos sem intervenção manual.
Os codificadores absolutos desempenham um papel vital na manutenção da consciência posicional. Esses sensores são conectados diretamente aos servomotores. Eles rastreiam a posição rotacional exata do eixo de transmissão em todos os momentos. Ao contrário dos encoders incrementais, os encoders absolutos não perdem seus dados de posição durante uma queda de energia. Os operadores não precisam realizar rotinas de zeragem manual após uma reinicialização. A máquina sempre sabe exatamente onde o material está.
O posicionamento preciso requer estabilidade absoluta do material durante o ciclo de puncionamento. Grampos hidráulicos ou pneumáticos fixam o barramento firmemente contra a base da máquina. Barras de cobre pesadas requerem fixação hidráulica de alta pressão para evitar microdeslocamentos. Barras de alumínio mais leves costumam usar braçadeiras pneumáticas para evitar danos à superfície. Esses grampos engatam milissegundos antes do punção descer, travando o material no lugar.
Guias lineares reforçadas mantêm a alimentação em linha reta durante todo o processo. O estoque bruto de barramentos pode pesar centenas de quilos. Mover esta massa rapidamente cria forças laterais significativas. Guias lineares rígidas absorvem essas forças, evitando que o material se desvie do eixo. Esta estabilidade em linha reta não é negociável durante o corte de condutores de junta e subsequentes operações de puncionamento. Se a barra balançar para o lado durante um corte, as coordenadas do furo subsequente estarão totalmente erradas.
As miras a laser fornecem excelente confirmação visual para configurações semiautomáticas. Os operadores usam esses lasers para alinhar rapidamente marcas de perfuração personalizadas. O laser projeta uma grade nítida e visível diretamente na superfície do material. Isto permite um posicionamento manual rápido ao processar peças personalizadas únicas ou reparar seções danificadas no campo.
Sensores ópticos lidam automaticamente com detecção de bordas e referência de ponto zero. À medida que o material é alimentado na máquina, o sensor detecta a borda principal. O controlador usa esta aresta como o ponto zero absoluto para todas as coordenadas de furo subsequentes. Isto elimina erros causados por comprimentos inconsistentes de matéria-prima.
Sistemas de visão automatizados realizam inspeção pós-processo. As câmeras capturam imagens de alta resolução dos furos. O software analisa essas imagens para verificar a presença, o diâmetro e o alinhamento exato do furo. Esta verificação instantânea garante uma ligação elétrica perfeita posteriormente no processo de montagem. Ele detecta punções quebradas ou erros de posicionamento imediatamente, evitando atrasos na montagem posterior.
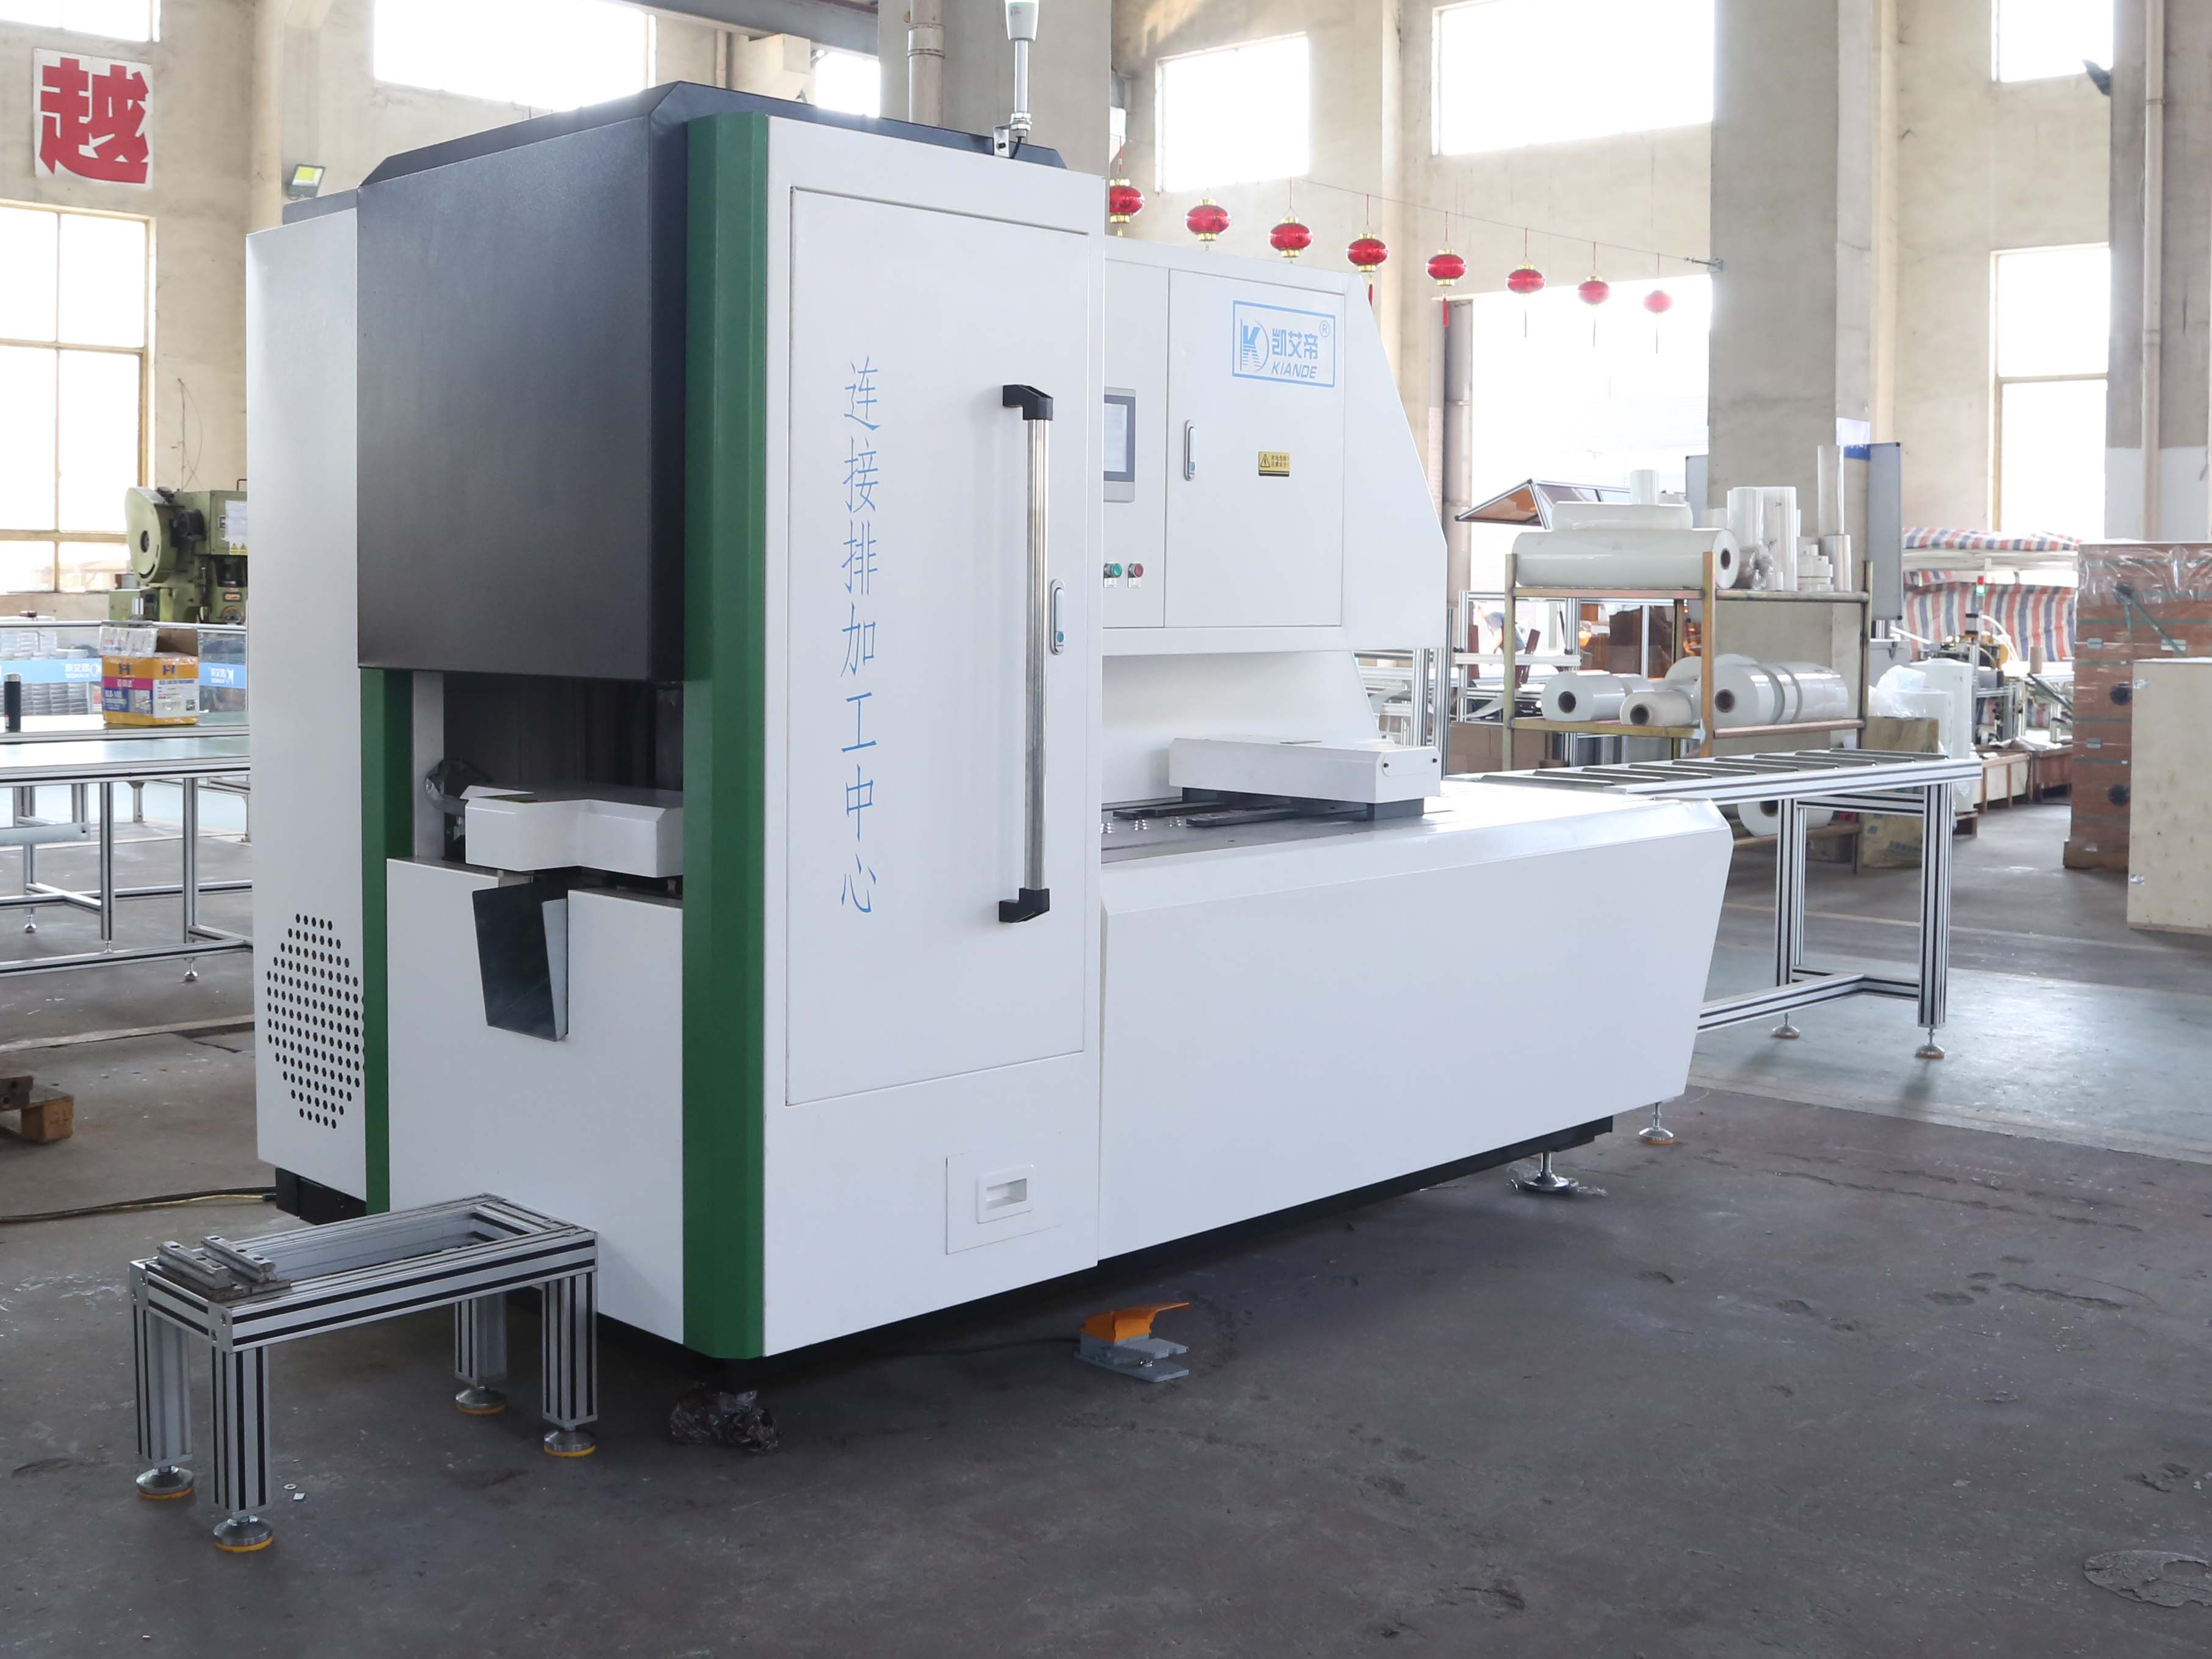
Avaliar uma máquina requer uma estrutura estruturada. Você deve avaliar recursos específicos em relação aos resultados reais de produção. A força bruta de puncionamento significa pouco se a máquina não conseguir posicionar o furo com precisão. Concentre sua avaliação na usabilidade do software, na precisão das ferramentas e nas capacidades de manuseio de materiais.
O controlador da máquina deve importar modelos 3D diretamente para o programa de puncionamento. Procure compatibilidade robusta com formatos padrão como STEP e IGES. A importação direta elimina erros manuais de entrada de dados. O programador simplesmente carrega o arquivo e o software extrai automaticamente as coordenadas exatas do furo. Essa integração perfeita de CAD/CAM reduz drasticamente os tempos de configuração para projetos complexos de painéis de distribuição.
Os recursos do software de agrupamento maximizam a utilização e a precisão do material. O software calcula as coordenadas do furo com base no comprimento total do material e nas tolerâncias de dobra necessárias. Quando um barramento sofre flexão, o material estica. O software de agrupamento antecipa esse trecho. Ele muda ligeiramente as coordenadas do furo pré-perfurado para compensar. Após a dobra, os furos se alinham perfeitamente com seus componentes correspondentes.
Os trocadores de ferramentas automatizados mantêm a precisão do ponto central em diferentes tamanhos de furos. Sistemas de torre ou magazines de ferramentas lineares suportam vários conjuntos de punção e matriz. A máquina gira ou desliza a ferramenta necessária para a estação de puncionamento ativa. Os trocadores de ferramentas de alta qualidade usam pinos de travamento de precisão para garantir que o punção sempre se alinhe perfeitamente com o eixo da matriz.
A folga adequada da matriz evita a distorção do material ao redor do furo. A folga entre o punção e a matriz deve corresponder à espessura e dureza do material. A folga incorreta faz com que o material role ou rasgue. Essa distorção cria uma superfície irregular, evitando que as arruelas fiquem planas. Os operadores devem seguir tabelas de folga rigorosas ao configurar as ferramentas.
Ferramentas afiadas e folgas corretas evitam microfissuras e corrosão nas bordas. Um punção rombudo abre caminho através do metal, criando fraturas microscópicas ao longo da borda do furo. Essas microfissuras retêm umidade e contaminantes atmosféricos. Com o tempo, isso leva à corrosão localizada nas bordas. A corrosão degrada a integridade elétrica da junta, aumentando a resistência e a geração de calor.
As máquinas devem atender aos diferentes requisitos de posicionamento do cobre versus alumínio. O cobre é denso e requer maior força de punção. O alumínio é mais macio, mas sujeito a escoriações e aderência ao punção. Os operadores devem ajustar a pressão de fixação e os mecanismos de remoção de acordo. confiáveis de fabricação de barramentos Equipamentos devem oferecer parâmetros programáveis para lidar com essas características variadas do material sem problemas.
O material bruto raramente chega perfeitamente reto. As máquinas devem compensar pequenas curvaturas ou imperfeições. Alimentadores avançados utilizam pinças flutuantes que se adaptam a pequenas curvas de material. Os sensores ópticos mapeiam a verdadeira borda do material curvado. O controlador então recalcula as coordenadas do furo dinamicamente, garantindo que o padrão final permaneça preciso em relação à geometria real do material.
Os compradores devem navegar pelas compensações conceituais com base em sua escala operacional específica. Não existe uma solução universal. Você deve pesar as despesas de capital iniciais com as economias trabalhistas de longo prazo. Você também deve equilibrar o rendimento da produção bruta com a necessidade de agilidade no mix.
Centros de processamento CNC totalmente automatizados exigem um alto investimento inicial. Eles apresentam sistemas servo complexos, trocadores de ferramentas automatizados e software avançado. Em ambientes de alto volume, esse investimento compensa rapidamente. A máquina funciona continuamente com intervenção mínima do operador. A poupança de mão-de-obra e a redução drástica do material sucateado compensaram rapidamente as despesas de capital iniciais.
Uma semiautomática máquina de processamento de juntas de barramento geralmente é suficiente para oficinas de fabricação personalizada com baixo mix. Essas máquinas usam paradas mecânicas manuais ou leituras digitais simples. Eles custam significativamente menos do que os modelos CNC totalmente automatizados. Para lojas que produzem pequenos volumes de painéis altamente personalizados, o menor gasto de capital faz mais sentido financeiro.
Critérios de Avaliação | Máquina CNC totalmente automatizada | Máquina Semi-Automatizada |
|---|---|---|
Despesas de Capital Iniciais | Alto investimento necessário para servo motores e software | Custo mais baixo e mais acessível para configurações mecânicas básicas |
Precisão de posicionamento do furo | Submilimétrico, altamente repetível em milhares de peças | Depende da habilidade do operador, fadiga e configuração manual |
Adequação do volume de produção | Ideal para tiragens contínuas e de alto volume de peças idênticas | Melhor para lotes personalizados de baixo volume ou reparos em campo |
Tempo de configuração por lote | Muito rápido (importação de CAD, seleção automática de ferramentas e pronto) | Mais lento (requer ajuste de parada manual e punções de teste) |
Requisito de habilidade do operador | Requer treinamento básico em software CNC e gerenciamento de arquivos | Requer fortes habilidades de layout manual e leitura de projetos |
A programação de padrões de furos complexos em uma máquina CNC leva apenas alguns minutos. O operador importa o arquivo CAD, seleciona as ferramentas e inicia o ciclo. Essa configuração rápida é altamente vantajosa para instalações que lidam com mudanças freqüentes de projeto. O sistema de posicionamento automatizado se adapta instantaneamente a novas coordenadas, sem qualquer reequipamento físico.
Os gabaritos mecânicos e as paradas manuais exigem um tempo de configuração física significativo. O operador deve medir, ajustar e bloquear os batentes para cada novo padrão de furo. Este processo é lento e sujeito a erros humanos. No entanto, para cortes ou punções extremamente simples e únicos, um operador qualificado pode processar uma única barra mais rapidamente em uma máquina manual do que perder tempo programando um arquivo CNC.
A adoção de tecnologia de posicionamento avançada apresenta desafios do mundo real. Você não pode simplesmente conectar a máquina e esperar resultados perfeitos. Hardware requer manutenção. O software requer usuários competentes. Reconhecer esses riscos de implementação permite que você crie estratégias de mitigação eficazes antes que a máquina chegue ao seu local de trabalho.
Operadores acostumados com layout manual muitas vezes enfrentam dificuldades com interfaces CNC modernas. Eles entendem o metal, mas não têm experiência com sistemas de coordenadas digitais. Essa lacuna de conhecimento leva a erros de programação. Erros de programação resultam em material descartado e prazos de produção perdidos. A transição de fitas métricas para telas sensíveis ao toque pode causar atrito significativo no chão de fábrica.
Mitigue esse risco priorizando fornecedores que oferecem treinamento abrangente no local. Não confie apenas nos manuais do usuário. Certifique-se de que a máquina possua uma interface de usuário com tela sensível ao toque intuitiva e altamente visual. O software deve exibir uma simulação 3D do processo de puncionamento antes da máquina se mover. Estabeleça um canal robusto de suporte técnico com o fornecedor para resolver rapidamente questões iniciais de programação.
Os ambientes industriais são severos. A perfuração de cobre gera poeira fina e abrasiva. Essa poeira deposita-se nos sensores ópticos, cegando-os. Ele penetra em rolamentos lineares e fusos de esferas, degradando a lubrificação. Com o tempo, esse desgaste mecânico faz com que o sistema de posicionamento se desvie. Uma máquina que começou com uma precisão de 0,1 mm pode cair para uma precisão de 0,5 mm dentro de um ano se for negligenciada.
Implemente cronogramas rigorosos de manutenção preventiva imediatamente. Os operadores devem limpar os sensores ópticos e as lentes do laser diariamente. Especifique máquinas equipadas com guias lineares totalmente fechadas para manter o pó de cobre fora dos rolamentos. Utilize sistemas de lubrificação automatizados que forneçam quantidades exatas de graxa aos fusos de esferas em intervalos regulares. Verificações regulares de calibração garantem que os encoders absolutos mantenham sua referência de zero verdadeiro.
Quando uma máquina anteriormente precisa começa a puncionar fora do centro, os operadores devem diagnosticar sistematicamente a causa raiz. Não ajuste imediatamente os deslocamentos do software. Primeiro, inspecione os mecanismos físicos de fixação. Uma almofada de fixação hidráulica desgastada permite que a barra de cobre deslize ligeiramente para trás quando o punção faz contato. Esse deslizamento parece um erro de coordenada de software, mas é totalmente mecânico. Substitua os suportes de fixação desgastados e verifique os manômetros hidráulicos antes de tocar no controlador CNC.
Inspecione os mecanismos físicos de fixação em busca de pastilhas hidráulicas desgastadas que permitam o deslizamento do material.
Verifique os manômetros hidráulicos para garantir que as braçadeiras estejam aplicando a força de retenção especificada.
Verifique se há uma zona de cisalhamento irregular no punção puncionado, o que indica deflexão da ferramenta devido a um punção cego.
Permita que o estoque de cobre bruto se adapte às temperaturas da loja para evitar a expansão térmica durante o processamento.
Recalibre os encoders absolutos nos servomotores se o deslizamento mecânico for descartado.
Barramentos longos de cobre se expandem e contraem com as mudanças de temperatura ambiente. Se você retirar uma barra de cobre de 6 metros de um depósito de congelamento e processá-la imediatamente em uma oficina aquecida, o material se expandirá durante o ciclo de puncionamento. Um furo feito na extremidade da barra sairá da tolerância quando a barra atingir a temperatura ambiente. Permita que a matéria-prima se adapte às temperaturas da fábrica antes de processar tiragens longas e com vários furos.
A deflexão da ferramenta ocorre ao puncionar ligas de cobre duras e espessas. Se o punção estiver ligeiramente cego, ele seguirá o caminho de menor resistência, dobrando-se microscopicamente ao perfurar o metal. Esta deflexão empurra o centro do furo para fora da coordenada programada. Você pode identificar a deflexão da ferramenta inspecionando o pedaço perfurado. Uma zona de cisalhamento irregular na ranhura indica que o punção está dobrando. Substitua o conjunto de punção e matriz imediatamente para restaurar a precisão posicional.
O barramento de cobre bruto é incrivelmente denso. Um comprimento padrão de 20 pés de cobre de 1/2 polegada por 6 polegadas pesa centenas de libras. Alimentar esta massa em uma estação de puncionamento requer suporte mecânico robusto. Se o mecanismo de alimentação se arrastar ou hesitar, os servomotores registrarão um erro de posição. As mesas rolantes devem estar perfeitamente alinhadas com a base da máquina para eliminar o atrito. Usamos rolos de poliuretano resistentes para apoiar a barra sem riscar a superfície condutora. Arranhões criam pontos de alta resistência que prejudicam o desempenho das articulações.
A integridade da superfície é tão importante quanto a colocação do furo. Quando a máquina avança a barra, os grampos devem se soltar completamente. Se uma braçadeira se arrastar pelo cobre, ela rasgará o metal. Essas ranhuras interferem no assentamento plano das placas de emenda. As máquinas modernas utilizam rolos de elevação sincronizados. Esses rolos elevam ligeiramente a barra durante o ciclo de alimentação, garantindo que ela flutue acima do bloco da matriz. Assim que a barra atinge a coordenada alvo, os rolos caem e os grampos engatam. Este mecanismo de alimentação flutuante preserva o acabamento superficial impecável necessário para um contato elétrico ideal.
O posicionamento do furo não existe no vácuo. A maioria das barras de junta sofre flexão após o processo de puncionamento. A precisão do padrão de puncionamento plano determina o sucesso do componente dobrado final. Se um furo for perfurado muito próximo de uma linha de dobra, o processo de dobra distorcerá o furo em um formato oval. Os furos ovais não aceitam parafusos e arruelas padrão, tornando a peça inútil.
Os operadores devem calcular tolerâncias de dobra precisas antes de programar as coordenadas do furo. O eixo neutro da barra de cobre muda durante uma curva. O raio externo se estica e o raio interno se comprime. O software CNC usa fatores K para prever esse fluxo de material. Ao aplicar o fator K correto para o tipo e espessura específicos do cobre, o software altera as coordenadas do furo plano. Depois que a prensa dobradeira forma a peça, os furos terminam exatamente onde os desenhos de montagem determinam.
O sequenciamento adequado evita erros de empilhamento de tolerância. Sempre faça furos antes de dobrar, sempre que possível. Puncionar uma barra plana é inerentemente mais preciso do que tentar posicionar uma forma tridimensional pré-dobrada dentro de uma estação de puncionamento. No entanto, para curvas em Z complexas, pode ser necessário fazer alguns furos após a conformação. Isto requer acessórios de fixação 3D especializados para segurar a peça dobrada com segurança, sem distorcer os ângulos existentes.
Audite suas taxas atuais de descarte de layout manual para estabelecer uma linha de base para desperdício de material aceitável.
Solicite uma demonstração ao vivo de fornecedores de equipamentos usando arquivos CAD específicos de sua instalação para verificar a compatibilidade do software.
Implemente um cronograma de limpeza diária para todos os sensores ópticos e lentes de laser para evitar o acúmulo de pó de cobre.
Estabeleça um protocolo rigoroso de substituição de punções e matrizes com base na contagem de ciclos, em vez de esperar pelo desgaste visível da ferramenta.
R: A máquina usa software integrado para traduzir modelos CAD importados em coordenadas exatas dos eixos X e Y. O controlador envia essas coordenadas para os servomotores. O software contabiliza automaticamente a espessura do material, os deslocamentos da ferramenta e as deduções de dobra, garantindo que o posicionamento final do furo seja perfeitamente preciso após todas as etapas de processamento.
R: As tolerâncias típicas da indústria variam de +/- 0,1 mm a 0,2 mm. Essa tolerância estreita garante o alinhamento adequado dos parafusos em várias barras sobrepostas. Acomoda perfeitamente as arruelas planas e garante o máximo contato superficial, o que é essencial para minimizar a resistência elétrica em juntas de alta amperagem.
R: Sim, as máquinas modernas processam ambos os materiais de forma eficaz. Os operadores devem ajustar as folgas do punção e da matriz para corresponder à espessura e dureza específicas do material. Eles também devem modificar a pressão de fixação e a força de decapagem para levar em conta as diferenças no limite de escoamento entre o cobre e as ligas de alumínio mais macias.
R: As máquinas automatizadas utilizam braçadeiras hidráulicas ou pneumáticas para serviços pesados. Esses grampos engatam milissegundos antes do punção atingir, travando o material firmemente contra a base da máquina. Guias lineares rígidas fornecem suporte lateral adicional, evitando que o material de metal pesado se desloque ou se desvie do eixo durante o ciclo de puncionamento de alta força.
R: A manutenção de rotina é crítica para uma precisão sustentada. Os operadores devem limpar os sensores ópticos e as lentes do laser diariamente para remover o pó abrasivo de cobre. As equipes de manutenção devem lubrificar regularmente as guias lineares e os fusos de esferas. Os técnicos devem calibrar periodicamente os servoacionamentos e verificar as referências do ponto zero da máquina em relação a um padrão físico conhecido.
R: Os lasers fornecem excelente verificação visual e flexibilidade para trabalhos personalizados, únicos ou semiautomáticos. No entanto, paradas mecânicas automatizadas acionadas por servomotores oferecem velocidade e repetibilidade superiores para produção de alto volume, pois eliminam a necessidade do operador alinhar visualmente cada punção.
R: Punções cegas requerem força excessiva para penetrar no metal. Isso causa deflexão do material, microfissuras e rebarbas severas ao redor da borda. Esses defeitos alteram sutilmente o centro efetivo do furo e criam uma superfície irregular. Isso evita que as arruelas fiquem planas, comprometendo a força de fixação e a integridade da junta.

