
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-09 Origem:alimentado


A mudança para o alumínio nos sistemas de distribuição de energia traz obstáculos específicos de fabricação para o chão de fábrica. A alta elasticidade faz com que o alumínio retorne agressivamente após ser dobrado. Se você não conseguir compensar esse movimento com precisão, produzirá componentes fora da tolerância. Isso leva a altas taxas de refugo, atrasos na montagem e comprometimento das folgas elétricas dentro dos gabinetes do painel. Os métodos manuais de tentativa e erro não são escaláveis. Eles destroem margens em ambientes de produção de alto volume, onde a precisão determina o sucesso do projeto. Alcançar dobras repetíveis requer um conhecimento profundo do comportamento metalúrgico do metal. Você deve aproveitar a tecnologia moderna equipada com mecanismos avançados de compensação baseados em AVC e orientados por algoritmos. Este guia explica como uma máquina de barramento lida com essas variáveis complexas para fornecer perfis geométricos exatos de forma consistente.
Variação de material: O alumínio tem uma relação ductilidade/resistência mais baixa do que o cobre, exigindo uma curvatura mais agressiva. Freqüentemente, você dobra 95° para obter um ângulo de repouso de 90°.
Compensação algorítmica: Os sistemas CNC modernos usam bancos de dados de materiais incorporados e cálculos de elementos finitos para ajustar automaticamente a profundidade do curso para retorno elástico.
Geometria da ferramenta: A seleção adequada da matriz e os cálculos do ângulo R evitam trincas no raio externo. O alumínio precisa de um multiplicador de fator K de aproximadamente 1,2x em comparação com as fórmulas de base.
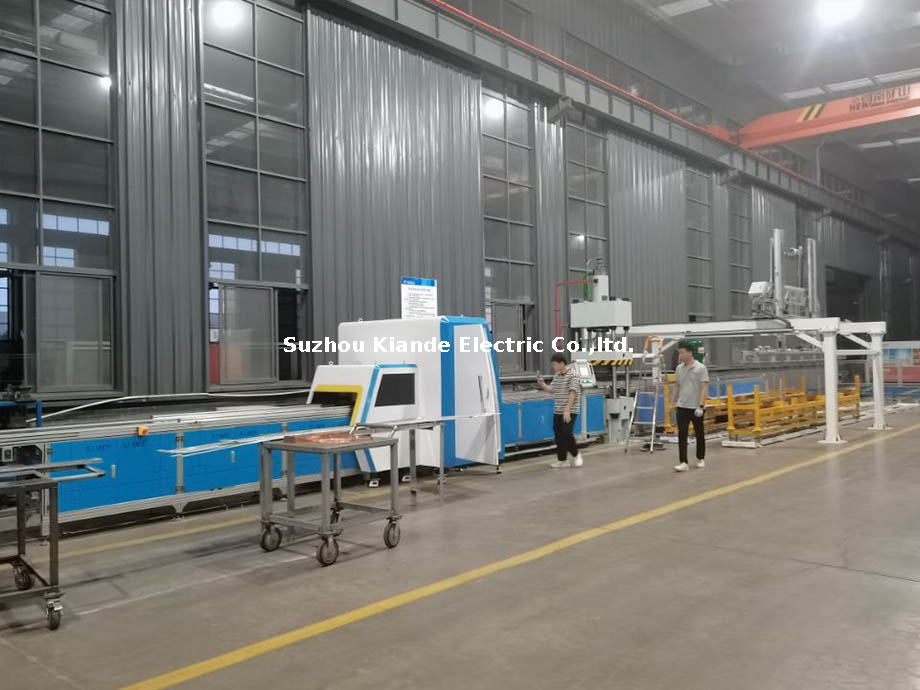
Integração de processos: A precisão da dobra depende muito da precisão a montante. A integração das operações com uma de alta qualidade máquina de corte de barramentos de alumínio garante comprimentos consistentes e distribuição de tensão previsível.
A recuperação elástica acontece no momento em que você remove a força de flexão do metal. Durante o curso descendente, o raio interno se comprime enquanto o raio externo se estende sob extrema tensão. As tensões residuais fazem com que o material tente retornar ao seu estado plano original. Esta reação física ocorre assim que a matriz de flexão se retrai. A severidade desta recuperação depende da liga específica, da sua têmpera e da direção do grão da extrusão. Quando o aríete hidráulico libera pressão, o núcleo inflexível do metal força as fibras externas esticadas a se contraírem. Esta reação mecânica altera o ângulo de repouso final do barramento.
Compreender a sequência exata de eventos durante um ciclo de dobra padrão ajuda os operadores a antecipar o comportamento do material. O processo segue uma progressão mecânica estrita:
O punção entra em contato com o material e aplica força descendente contra a matriz em V.
O metal cede plasticamente, conformando-se ao ângulo específico da ferramenta.
As tensões internas aumentam rapidamente ao longo do eixo neutro do barramento.
O punção se retrai, liberando totalmente a pressão mecânica aplicada.
O material sofre recuperação elástica, voltando à sua forma plana original.
O componente assenta no seu ângulo de repouso final, determinado pelo seu módulo de elasticidade.
As propriedades mecânicas diferem enormemente entre esses dois condutores comuns. O módulo de elasticidade específico do alumínio determina um ângulo de retorno elástico muito maior. Sua resistência ao escoamento determina como ele se deforma sob pressão. O cobre oferece maior ductilidade e se comporta de maneira mais previsível sob ferramentas padrão. Para obter uma curvatura precisa de 90°, o cobre normalmente precisa de um ângulo de compensação de 1° a 2°. Você dobra para 92°. O alumínio requer rotineiramente um ângulo de compensação de 3° a 5°. Você deve dobrá-lo em 95° ou mais para atingir a mesma posição de repouso de 90°. Os fabricantes devem ajustar toda a sua abordagem, configuração de ferramentas e parâmetros de software ao trocar de materiais.
Propriedade material | Cobre (Típico) | Alumínio (Típico 6101-T6) |
|---|---|---|
Módulo de Elasticidade | ~117GPa | ~69GPa |
Ductilidade | Alto | Moderado a Baixo |
Overbend típico para 90° | 1° - 2° (curvar para 91°-92°) | 3° - 5°+ (Dobrar para 93°-95°+) |
Multiplicador do Fator K | 1,0x (linha de base) | ~1,2x (ajustado) |
O alumínio apresenta uma relação ductilidade/resistência mais baixa em comparação com os perfis de cobre tradicionais. Esta característica impacta diretamente no raio de curvatura mínimo exigido durante a fabricação. Aumenta significativamente o risco de fratura do rádio externo. Se a flexão excessiva não for controlada, o metal irá rachar ao longo da linha de tensão. Os fabricantes equilibram a curvatura agressiva necessária para compensação em relação aos limites de tração do material. Empurrar o metal além do seu ponto de escoamento degrada a integridade estrutural. Também reduz a condutividade elétrica da instalação final, criando pontos quentes no quadro. Você deve selecionar ferramentas que respeitem os limites físicos da têmpera específica do alumínio que você está processando.
A compensação mecânica envolve conduzir o punção mais profundamente na matriz em V. Este processo físico empurra o material além do ângulo alvo. É responsável pela recuperação elástica calculada do lote de metal específico. A flexão excessiva em malha aberta, puramente mecânica, tem severas limitações no chão de fábrica. Falta feedback do sensor em tempo real durante o ciclo de prensagem. Isto se torna problemático quando se lida com extrusões de alta resistência, onde a têmpera varia ligeiramente de lote para lote. Variações na têmpera do material levam a resultados inconsistentes sem ajustes dinâmicos. Os operadores que usam sistemas de circuito aberto dependem muito de curvas de teste manuais para definir a profundidade correta do curso antes de iniciar a produção.
Os controladores CNC usam perfis de materiais pré-programados para eliminar suposições do operador. Eles contam com algoritmos de análise de elementos finitos incorporados ao sistema operacional. Esses sistemas calculam o ângulo de curvatura exato necessário para tipos específicos de alumínio. Os sistemas de circuito fechado utilizam codificadores angulares ou sensores laser montados perto da matriz. Eles medem a curvatura em tempo real à medida que o aríete hidráulico desce. Isto permite que a máquina ajuste o curso dinamicamente antes de liberar a pressão. Ele garante precisão absoluta em diversos lotes de materiais. O software atualiza continuamente seus parâmetros de compensação com base no feedback dos sensores ópticos.
Matrizes em V e raios de punção especializados são projetados especificamente para processamento de condutores de alumínio . Eles acomodam os maiores raios de curvatura necessários inerentes ao metal. O ângulo R tem um forte impacto na severidade do retorno elástico e na segurança estrutural. Você deve combinar precisamente o raio do punção com a espessura do material. Isto evita fissuras durante a fase de curvatura agressiva. As matrizes de cobre padrão geralmente apresentam raios muito estreitos para o alumínio. O uso de geometria de ferramenta inadequada leva à falha imediata do material e à rejeição de peças.
Espessura do material | Raio mínimo de punção (6101-T6) | Faixa de Springback Esperada |
|---|---|---|
1/4 polegada (6,35 mm) | 1/4 polegada | 3,0° - 4,0° |
3/8 polegada (9,5 mm) | 3/8 polegada | 3,5° - 4,5° |
1/2 polegada (12,7 mm) | 1/2 polegada | 4,0° - 5,5° |
5/8 polegada (15,8 mm) | 5/8 polegada | 4,5° - 6,0° |
Compare o investimento inicial de máquinas equipadas com sensores de circuito fechado com os retornos operacionais de longo prazo. Os sistemas de circuito fechado reduzem significativamente o desperdício, verificando os ângulos durante o curso. Eles eliminam ciclos manuais de dobra de teste que desperdiçam matéria-prima e tempo do operador. Procure uma máquina de processamento de barramentos de alumínio que garanta tolerâncias angulares de ±0,3°. Essa precisão deve ser mantida independentemente de pequenas variações do lote de material. Os sistemas de malha aberta requerem intervenção constante do operador. Eles lutam para manter tolerâncias rígidas em execuções de produção de alto volume, onde a consistência do material flutua ao longo do dia.
Avalie cuidadosamente a interface do software da máquina antes da aquisição. Um sistema robusto permite que os operadores insiram facilmente tipos específicos de alumínio. Você pode selecionar ligas 6101-T6 ou 1350 diretamente no menu da tela sensível ao toque. Você especifica têmperas, larguras e espessuras exatas. O software gera automaticamente parâmetros de compensação precisos com base em dados históricos. Isto reduz erros do operador e acelera os tempos de configuração entre diferentes execuções de produção. Controladores avançados também permitem que os usuários salvem perfis personalizados para extrusões proprietárias. Esse recurso é inestimável no processamento de formatos de barramentos não padronizados que exigem cálculos exclusivos de sobrecurvatura.
A precisão da dobra depende muito da qualidade do corte inicial. A colocação dos furos também afeta a integridade estrutural e a distribuição de tensões durante a dobra. Enfatize a importância de emparelhar a unidade de dobra com ferramentas de precisão a montante. Uma configuração integrada usando uma unidade de corte confiável e uma puncionadeira de barramento de alumínio garante bordas sem rebarbas. Pontos de referência exatos são necessários para cálculos de retorno elástico previsíveis. Eles garantem o assentamento adequado na matriz de dobra. Cortes desalinhados fazem com que o barramento se desloque durante o ciclo de prensagem, prejudicando o ângulo e obrigando o desmanche da peça.
Variações no processo de extrusão alteram o limite de escoamento de um lote para outro. As diferenças no tratamento térmico alteram a forma como o metal se comporta sob estresse mecânico. Esses fatores alteram o ângulo de retorno elástico mesmo dentro do mesmo tipo nominal de material. Você deve levar em conta essas inconsistências para manter tolerâncias rígidas. Um lote de 6101-T6 de um fornecedor pode apresentar um retorno elástico de 4°, enquanto outro apresenta 4,5°. Os fabricantes devem rastrear as origens dos materiais e ajustar os parâmetros da máquina de acordo para evitar picos repentinos em componentes rejeitados. A documentação do comportamento do lote ajuda os operadores a antecipar os ajustes de software necessários antes da primeira dobra.
Ajustes matemáticos são estritamente necessários para a fabricação de alumínio. O fator K representa a localização do eixo neutro durante a flexão. Ele muda com base na espessura do material e no raio de curvatura escolhido. Os fabricantes geralmente exigem um multiplicador de 1,2x para o alumínio em comparação com as fórmulas padrão de cobre. Isso garante o desenvolvimento preciso do padrão nivelado antes do início de qualquer trabalho físico. Barramentos mais largos também distribuem a tensão de maneira diferente pela matriz. A máquina deve aplicar pressão uniforme para evitar arqueamento ou torção ao longo da largura do condutor.
Razão entre raio de curvatura e espessura (R/T) | Fator K de cobre padrão | Fator K de alumínio ajustado |
|---|---|---|
R/T = 1,0 | 0.33 | 0.40 |
R/T = 1,5 | 0.38 | 0.45 |
R/T = 2,0 | 0.43 | 0.50 |
R/T > 2,0 | 0.50 | 0,50 (centros do eixo neutro) |
A compensação Springback altera o comprimento plano do barramento. O ângulo R maior impacta diretamente essas dimensões críticas. Cálculos precisos de comprimento são necessários antes que o material chegue à fase de corte. Você deve levar em consideração o fator K específico do alumínio para determinar o comprimento exato do corte. Isso garante que as dimensões finais da montagem se alinhem perfeitamente com o projeto do painel. Cálculos incorretos de padrão plano levam a barramentos muito curtos para alcançar seus terminais de conexão. Isso força o retrabalho completo e desperdiça material caro. As equipes de engenharia devem atualizar seu software CAD para refletir as ferramentas específicas usadas no chão de fábrica.
A temperatura ambiente afeta a elasticidade do metal no chão de fábrica. Ambientes frios podem tornar o alumínio um pouco mais frágil durante o turno da manhã. Aquecer o metal não é uma solução viável para componentes elétricos. Métodos DIY, como usar uma tocha e linhas de marcação para recozer barramentos grossos, não são compatíveis. Eles comprometem estruturalmente o metal e destroem sua classificação elétrica. A fabricação de distribuição de energia em escala industrial exige adesão estrita aos protocolos de curvatura a frio. Você deve confiar na compensação mecânica em vez da manipulação térmica para obter a geometria correta.
A curvatura agressiva empurra as fibras externas para mais perto de seus limites de tração. Isso corre o risco de microfraturas que degradam a condutividade elétrica ao longo do tempo. Você deve exigir a adesão estrita aos padrões mínimos de raio de curvatura. Normalmente, esta é uma espessura de material de 1x a 2x para perfis de alumínio padrão. Utilize matrizes de flexão polidas e com redução de atrito para minimizar o estresse superficial. Arranhões no raio externo atuam como concentradores de tensão. Eles incentivam a propagação de fissuras durante a fase de sobrecurvatura. Inspecione suas ferramentas regularmente para garantir superfícies lisas. A implementação de testes de corante penetrante no primeiro artigo de um novo lote ajuda a identificar microfissuras invisíveis antes do início da produção completa.
Defeito | Causa Primária | Ação Corretiva |
|---|---|---|
Rachadura no raio externo | Raio de curvatura muito apertado para a espessura do material | Aumentar o raio do punção; verifique a têmpera do material. |
Ângulo de curvatura inconsistente | Variação de lote de materiais; matrizes usadas | Realizar curvas de teste; recalibrar a compensação do CNC. |
Springback assimétrico | Bordas de corte desalinhadas; pressão desigual da matriz | Verifique a esquadria do corte a montante; inspecionar o alinhamento da matriz. |
Escoriações superficiais | Falta de lubrificação; superfície áspera da matriz | Matrizes em V polonesas; aplique lubrificante não condutor apropriado. |
A dependência excessiva de software sem compreender a metalurgia leva a erros catastróficos. Isto acontece frequentemente ao introduzir novos fornecedores de materiais na linha de produção. Estabeleça procedimentos padronizados de teste de curvatura para sua equipe. Execute esses testes para cada novo lote de alumínio recebido. Isso calibra com precisão os parâmetros de compensação de retorno elástico da máquina CNC. Os operadores devem saber ler o metal. Eles precisam identificar sinais de branqueamento por estresse ou microrragia antes de executar um lote completo de produção.
Siga estas etapas exatas para um procedimento de curvatura de teste adequado:
Corte uma amostra do novo lote de material usando uma serra de precisão.
Meça a espessura e largura exatas com paquímetros digitais.
Insira as dimensões e a classe do material no controlador CNC.
Execute um teste de curvatura de 90 graus usando a configuração de matriz recomendada.
Meça o ângulo de repouso final com um transferidor digital de precisão.
Ajuste o parâmetro de compensação no software com base no desvio medido.
Execute uma segunda peça de teste para verificar se os novos parâmetros são verdadeiros.
As matrizes gastas alteram o coeficiente de atrito durante a flexão. Isso altera diretamente o comportamento do retorno elástico e prejudica a precisão. Sensores ópticos sujos em sistemas de circuito fechado causam cálculos de curvatura imprecisos. Implemente imediatamente um cronograma rigoroso de manutenção preventiva. A inspeção regular das ferramentas e a calibração do sensor são obrigatórias para uma precisão consistente. Limpe as lentes do laser diariamente para garantir medições angulares precisas em tempo real. Substitua as matrizes em V que apresentam sinais de escoriações ou desgaste excessivo. A degradação das ferramentas é a principal causa das tolerâncias de flexão divergentes. Manter a máquina limpa evita que o pó de alumínio interfira nos sensores de curso hidráulico.
Audite seu equipamento de dobra atual para determinar se ele usa mecanismos de compensação de malha aberta ou de malha fechada.
Atualize suas fórmulas de cálculo de planificação para incluir o multiplicador do fator K de 1,2x para todos os trabalhos de fabricação de alumínio.
Implemente um protocolo de teste de curvatura obrigatório para cada novo lote de extrusões de alumínio que chega às suas instalações.
Estabeleça um cronograma de limpeza diária para todos os sensores ópticos e codificadores a laser em suas unidades de dobra CNC.
R: O alumínio normalmente requer uma curvatura excessiva de 3° a 5° para atingir um ângulo de 90°. O cobre geralmente requer apenas 1° a 2°. Essa diferença existe devido ao menor módulo de elasticidade do alumínio e às características distintas de resistência ao escoamento.
R: As máquinas CNC modernas utilizam bancos de dados de materiais incorporados e algoritmos de elementos finitos. Eles usam sensores de ângulo em tempo real para ajustar automaticamente a profundidade do curso hidráulico durante o ciclo de dobra, garantindo que a curvatura exata seja aplicada antes de liberar a pressão.
R: Os cálculos padrão do fator K geralmente precisam ser multiplicados por aproximadamente 1,2 para o alumínio. Isto explica a sua relação específica entre ductilidade e resistência e o deslocamento único do eixo neutro durante a deformação.
R: O aquecimento localizado altera a têmpera e reduz o retorno elástico, mas é altamente desencorajado no processamento industrial. Compromete a integridade estrutural e a classificação elétrica do barramento. A dobra a frio com compensação mecânica continua sendo o estrito padrão da indústria.
R: A fissuração ocorre quando o ângulo de curvatura excede os limites de tração do material no raio externo. Isso geralmente é causado pelo uso de um raio de curvatura muito estreito para a espessura e têmpera específicas do alumínio.
R: Sim. Usar uma máquina de corte de alta qualidade garante bordas quadradas e sem rebarbas. Isso permite que o barramento se encaixe perfeitamente na matriz de dobra, garantindo que os cálculos de retorno elástico do CNC sejam aplicados uniformemente em todo o material.

