
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


Na fabricação de distribuição de energia de alta amperagem, a precisão dimensional dos condutores de cobre e alumínio começa na fase de corte. Microdesvios na largura da bobina resultam em falhas catastróficas na montagem posterior. Quando os condutores transportam milhares de amperes, mesmo uma fração de milímetro na variação da largura altera as folgas elétricas, cria pontos de acesso térmico e perturba a integridade mecânica do invólucro final. A precisão é o requisito fundamental para uma distribuição segura de energia. Configurações de corte ajustadas incorretamente levam diretamente a rebarbas nas bordas, curvatura e variações de largura. Esses defeitos introduzem riscos graves durante as fases subsequentes de fabricação. Bordas afiadas correm o risco de perfuração dielétrica durante a aplicação do isolamento, comprometendo a segurança de todo o sistema elétrico. Uma única rebarba microscópica pode causar um curto-circuito de alta tensão. Dominar os parâmetros técnicos do corte de bobinas não é negociável. Os engenheiros que avaliam uma linha de produção de dutos de barramento devem compreender a folga horizontal, a sobreposição vertical e o controle de tensão para obter precisão de nível micrométrico.
A folga é a variável mais significativa: A folga horizontal da faca é o ajuste mais crítico para melhorar a qualidade da borda da fenda; deve ser recalculado para cada alteração na espessura da bobina e na resistência à tração.
A precisão do ferramental determina a largura: Alcançar larguras exatas de bobina (às vezes tão estreitas quanto 0,200 polegadas) depende do empilhamento de espaçadores e calços usinados de acordo com tolerâncias micrométricas, influenciando diretamente a confiabilidade do processamento do condutor de barramento a jusante.
O controle de tensão evita defeitos: Sincronizar os sistemas de tensão do desbobinador, da cabeça de corte e do rebobinador é fundamental para evitar problemas de fenda na bobina, como curvatura e onda de borda.
A integração downstream é crítica: a qualidade da borda cortada impacta diretamente a eficácia da máquina formadora de filme isolante; configurações de corte automatizadas e de alta rigidez reduzem o risco de falha de isolamento no barramento final.
As tolerâncias aceitáveis para larguras de tiras de cobre e alumínio na fabricação padrão são excepcionalmente restritas. Os padrões da indústria normalmente exigem tolerâncias de largura em torno de +/- 0,005 polegadas. Conseguir isso requer equipamentos rígidos e configurações de ferramentas perfeitas. Qualquer desvio além deste limite cria erros compostos quando vários condutores são empilhados dentro de um invólucro de barramento compacto. Você não pode consertar uma borda de fenda ruim a jusante; a qualidade deve ser estabelecida no momento em que o material passa pelas facas rotativas.
Os requisitos básicos para a condição da borda vão além das simples medições de largura. Uma operação de corte bem-sucedida produz altura mínima de rebarba, ausência absoluta de onda de borda e curvatura zero. Os operadores avaliam a borda da fenda examinando a relação entre a zona de cisalhamento e a zona de fratura. Uma máquina adequadamente ajustada produzirá uma aresta com aproximadamente um terço da zona de cisalhamento brilhante e dois terços da zona de fratura cega. Se a zona de cisalhamento for muito grande, as facas estão trabalhando com muita força, indicando folga insuficiente. Se a zona de fratura dominar e a borda parecer rasgada, a folga está muito frouxa.
Enquadre esses critérios como as principais métricas de avaliação ao auditar as operações de corte existentes. As equipes de compras devem usar esses padrões rígidos ao adquirir novos equipamentos. Uma máquina que não consiga atender consistentemente a esses requisitos básicos causará gargalos em toda a instalação de produção e inflacionará os custos de sucata. Os técnicos de chão de fábrica devem estar equipados com comparadores ópticos e micrômetros digitais para verificar essas condições de borda no início de cada nova execução da bobina mestre.
A qualidade da borda cortada determina diretamente o desempenho e a confiabilidade da máquina formadora de filme isolante . O processo de isolamento envolve os condutores em camadas dielétricas protetoras, normalmente utilizando Mylar, revestimentos epóxi ou PVC termorretrátil. Se as bordas do condutor estiverem irregulares ou apresentarem rebarbas pronunciadas, o processo de enrolamento torna-se inerentemente falho. Bordas lisas permitem que o filme se enrole de maneira firme e uniforme, sem ar preso ou pontos de tensão mecânica.
Rebarbas afiadas perfuram facilmente as camadas de isolamento dielétrico. Estas microperfurações muitas vezes passam despercebidas durante a fase de inspeção visual. A falha só se torna aparente durante o teste final de resistência dielétrica (teste de alta potência). Nesse estágio, os testes de alta tensão exporão os curtos-circuitos, resultando em testes reprovados, materiais descartados e retrabalho manual caro. Prevenir essas perfurações na fase de corte, mantendo tolerâncias rigorosas de rebarbas, é muito mais eficiente do que diagnosticar falhas de isolamento em barramentos totalmente montados.
A largura consistente da bobina garante um encaixe uniforme no alojamento final. Os sistemas de barramento dependem do espaçamento preciso entre as fases para manter a impedância e os canais de resfriamento adequados. Variações na largura dos condutores atrapalham esse espaçamento, obrigando os técnicos a realizar retrabalhos manuais durante a montagem final ou usar calços excessivos. O corte preciso elimina esse retrabalho, agilizando todo o fluxo de trabalho de montagem e garantindo que o produto final atenda a todas as certificações térmicas e elétricas.
A folga horizontal define a lacuna física entre as facas rotativas superiores e inferiores. Continua sendo a variável mais significativa em todo o processo de corte. Essa lacuna determina como o material corta e fratura ao passar pelo ferramental. Acertar essa configuração determina a qualidade da aresta de corte e a vida útil da ferramenta.
Calcule a folga horizontal com base estritamente na espessura do material e na resistência à tração. Para materiais de barramento não ferrosos, como cobre e alumínio, a folga ideal normalmente varia de 7% a 10% da espessura do material. Ligas mais duras e têmperas mais altas exigem folgas mais estreitas para forçar o cisalhamento, enquanto materiais mais macios e macios precisam de folgas um pouco maiores para fraturar de forma limpa, sem rasgar ou manchar o fio da faca.
Configurações incorretas geram defeitos imediatos e visíveis. A folga excessiva faz com que o material role sobre o fio da faca, produzindo rebarbas pesadas e um raio de fio pronunciado. Folga insuficiente evita uma fratura limpa, causando cisalhamento secundário. O cisalhamento secundário parece um corte duplo na borda do material. Ele acelera os danos às ferramentas, gera poeira metálica excessiva e aumenta o consumo de energia dos motores de acionamento enquanto a máquina se esforça para forçar o corte.
Tipo de material | Temperamento / Condição | Folga recomendada (% de espessura) | Característica da Borda Primária |
|---|---|---|---|
Cobre (C11000) | Meio Difícil | 8% - 9% | Limpe 1/3 de cisalhamento, rebarbas mínimas |
Cobre (C11000) | Morto Suave | 9% - 10% | Propenso a capotar se estiver muito apertado |
Alumínio (6101) | Temperamento T6 | 7% - 8% | Zona de fratura acentuada, baixa ductilidade |
Alumínio (1350) | Ó temperamento | 9% - 11% | Requer folga maior para evitar manchas |
A folga vertical, muitas vezes referida como sobreposição ou penetração, funciona para completar a fratura do material. Ele determina a profundidade com que a faca superior penetra além da faca inferior. A sobreposição adequada garante que a zona de cisalhamento faça uma transição suave para a zona de fratura, separando os fios da fenda de maneira limpa, sem dobrar a tira geral.
Ajuste a folga vertical movendo o eixo superior em relação ao eixo inferior. Os operadores devem levar em consideração a dureza e a espessura do material ao definir este parâmetro. O objetivo é aplicar força descendente suficiente para iniciar a fratura sem esmagar a borda do condutor ou introduzir uma besta no fio da fenda.
As realidades operacionais determinam abordagens diferentes para medidores diferentes. Materiais mais finos geralmente exigem sobreposição positiva, onde as facas se cruzam fisicamente para garantir a separação. Materiais mais espessos geralmente requerem sobreposição negativa. Em cenários de sobreposição negativa, as facas não se cruzam; em vez disso, eles comprimem o material apenas o suficiente para utilizar sua mecânica natural de fratura para completar a separação. Forçar a sobreposição positiva em barramentos de cobre grossos quebrará instantaneamente as facas rotativas e destruirá os rolamentos do eixo.
Executar folgas mais estreitas geralmente melhora a qualidade da aresta, produzindo um cisalhamento mais limpo e rebarbas menores. No entanto, esta abordagem acelera o desgaste das facas de corte. Folgas mais estreitas aumentam o atrito e as forças laterais que atuam nas ferramentas, exigindo afiação e substituição mais frequentes. Cada vez que uma faca é afiada, seu diâmetro externo diminui, o que deve ser contabilizado no software de controle da máquina para manter a sincronização adequada da velocidade da linha.
Os gestores das instalações devem avaliar estas compensações operacionais. Maximizar a qualidade da aresta é fundamental para condutores elétricos, mas custos excessivos com ferramentas podem corroer os benefícios econômicos do corte interno. Encontrar o equilíbrio ideal requer um monitoramento cuidadoso da condição da aresta durante a vida útil de uma configuração de ferramenta e o estabelecimento de limites rígidos de altura máxima da rebarba antes de puxar a ferramenta para reafiação.
Mitigue o desgaste das ferramentas utilizando facas de metal duro premium em vez do aço para ferramentas D2 padrão. O metal duro mantém sua aresta por muito mais tempo sob condições de folga apertadas, especialmente ao processar materiais abrasivos. Além disso, a implementação de sistemas automatizados de ajuste de folga ajuda a manter as configurações ideais de forma dinâmica, equilibrando a qualidade superior da aresta com uma vida útil prolongada da ferramenta.
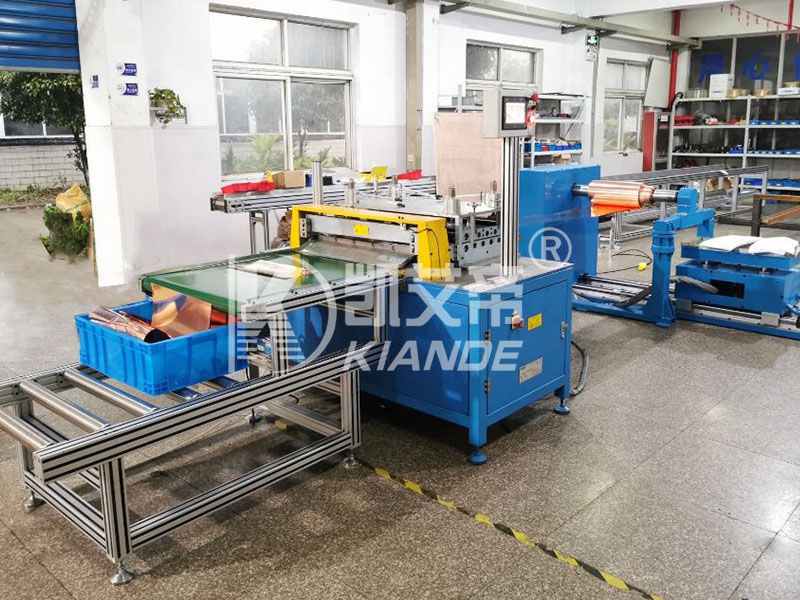
O processo físico de instalação de blades requer protocolos rígidos e documentados. Os operadores devem manusear facas rotativas com extremo cuidado para evitar microlascamento acidental das bordas de metal duro ou aço ferramenta. Um chip microscópico em uma faca cortadora transferirá um defeito contínuo ao longo de todo o comprimento da bobina cortada, tornando milhares de metros de cobre inutilizáveis para aplicações de alta tensão.
Utilize carrinhos de ferramentas especializados e mangas de manuseio durante todas as trocas. Nunca permita que facas apoiem-se diretamente em pisos de concreto ou bancadas de aço. O manuseio adequado protege as delicadas arestas de corte e garante que as ferramentas permaneçam intactas entre as execuções de produção. Ao construir a pilha de ferramentas, os operadores devem seguir uma sequência precisa para garantir que o eixo permaneça equilibrado.
Inspecione o eixo do mandril desencapado em busca de marcas, rebarbas ou graxa residual que possam prejudicar o alinhamento da ferramenta.
Deslize os espaçadores internos no eixo, verificando suas dimensões com um micrômetro antes da instalação.
Instale as facas rotativas e os anéis removedores de borracha, garantindo que as arestas de corte fiquem na direção correta para o ângulo de cisalhamento desejado.
Aplique o torque exato especificado à porca do eixo externo usando uma chave dinamométrica calibrada para travar a pilha no lugar.
As especificações de torque para a porca do eixo são críticas durante a instalação. O aperto excessivo pode distorcer os espaçadores, comprimir os anéis de remoção de borracha de maneira desigual e alterar a folga horizontal. O aperto insuficiente permite que as facas se desloquem lateralmente durante a operação, destruindo a qualidade da borda e potencialmente danificando a chaveta do eixo.
Alcançar larguras estreitas de corte de bobinas requer o empilhamento de facas rotativas, anéis de decapagem de borracha e espaçadores de aço no eixo. Este processo de empilhamento pode atingir larguras tão estreitas quanto 0,200 polegadas. A precisão desta pilha determina diretamente a largura final do condutor. Qualquer erro na pilha se traduz diretamente em um erro na largura do barramento.
Combine espaçadores padrão com calços ultrafinos para garantir larguras exatas de tiras. Uma configuração típica pode usar um espaçador de 2 polegadas, um espaçador de 0,5 polegadas e um calço de 0,005 polegadas para discar a dimensão exata necessária. Como esses espaçadores são usinados com tolerâncias micrométricas, a largura cumulativa da pilha é altamente previsível, desde que os componentes sejam mantidos em perfeitas condições.
Mantenha limpeza absoluta durante o processo de configuração do ferramental. Os operadores devem compreender que uma única partícula de poeira ou uma fina película de óleo de máquina em um espaçador pode medir 0,0005 polegadas de espessura. Embora isso pareça insignificante, uma configuração típica de corte pode exigir o empilhamento de quarenta espaçadores individuais ao longo do eixo. Se cada componente tiver uma camada microscópica de detritos, esse erro se acumula em toda a pilha, resultando em uma largura final da bobina que está fora da tolerância. Os técnicos devem limpar cada espaçador, calço e faca rotativa com um pano sem fiapos imediatamente antes de deslizá-los no eixo do mandril.
Etapa de configuração | Item de ação | Método de verificação |
|---|---|---|
Inspeção de Componentes | Verifique facas e espaçadores quanto a lascas ou rebarbas | Inspeção visual e teste de arrasto da unha |
Limpeza | Limpe todos os componentes com um pano sem fiapos e solvente | Verificação visual com luvas brancas antes de empilhar |
Medição de pilha | Verifique a largura total da pilha antes de apertar a porca | Paquímetro ou micrômetro digital de grande capacidade |
Aplicação de Torque | Aperte a porca do mandril de acordo com as especificações do OEM | Chave dinamométrica calibrada |
A deflexão do eixo envolve a flexão física do eixo sob carga. Isso representa um risco primário ao cortar bobinas mestras largas e espessas de cobre ou alumínio. Quando o eixo dobra, a folga horizontal no centro do eixo aumenta, enquanto a folga nas bordas permanece apertada. Isto cria um ambiente de corte variável em uma única bobina mestre.
Esta deflexão altera os parâmetros de corte efetivos em toda a largura da máquina. Os fios cortados perto do centro do eixo apresentarão rebarbas pesadas e tombamento das bordas devido ao aumento da folga, enquanto os fios próximos aos suportes externos serão cortados de forma limpa. Gerenciar essa deflexão é fundamental para uma qualidade consistente em todos os fios da fenda.
Mitigar a deflexão avaliando e utilizando recursos específicos do equipamento. Os suportes externos da árvore fornecem a rigidez necessária e devem ser travados com segurança no lugar antes de iniciar o corte. Diâmetros de mandril aumentados resistem melhor às forças de flexão do que eixos mais finos. Uma estrutura de máquina rígida e resistente absorve vibrações e mantém os eixos perfeitamente paralelos sob cargas pesadas de corte. Se a deflexão persistir, os operadores poderão precisar reduzir o número de cortes por passagem ou diminuir a velocidade da linha.
A tensão de retorno do desenrolador e a tensão de recuo trabalham juntas para manter uma tira plana através da cabeça de corte. A tensão adequada evita que o material se desloque lateralmente ao entrar nas facas. Ele também garante que os fios cortados sejam rebobinados de maneira firme e uniforme no tambor do enrolador, evitando bobinas telescópicas que são perigosas de manusear com uma empilhadeira ou ponte rolante.
Defina os parâmetros de tensão cuidadosamente para permanecer abaixo do limite de escoamento do material. Aplicar muita tensão irá esticar o material, causando adelgaçamento localizado do condutor. Este adelgaçamento altera a área da seção transversal do barramento, o que impacta negativamente sua capacidade de condução de corrente e aumenta a resistência elétrica. O alongamento também induz tensões internas que fazem com que o barramento se deforme durante operações posteriores de puncionamento ou dobra.
Forneça aos operadores uma estrutura clara para definir a tensão com base na liga e no medidor. O alumínio requer significativamente menos tensão que o cobre para evitar estiramento. O controle adequado da tensão garante a estabilidade dimensional desde a bobina mestre até o fio final da fenda rebobinada. Os suportes de tensão pneumáticos oferecem um controle muito mais preciso do que as antigas pastilhas de fricção mecânica.
Avalie as opções de configuração do inversor com base nas propriedades e espessura do material. O corte longitudinal usa o rebobinador para puxar o material através de facas de roda livre. Este método funciona bem para medidores mais finos. O corte acionado aciona as facas diretamente, o que geralmente é necessário para condutores mais grossos e pesados, para evitar que o material escorregue ou fique preso na cabeça do cortador.
O design geral da linha deve se adaptar aos comportamentos específicos dos materiais. As bobinas mestre raramente são perfeitamente planas; eles normalmente apresentam uma leve coroa, o que significa que o centro da tira é mais grosso que as bordas. Quando esta bobina coroada passa através da cabeça de corte, os fios centrais mais grossos rebobinam no tambor recuperador com um diâmetro ligeiramente maior do que os fios mais finos da borda. Como o tambor recuperador gira a uma rotação constante, os fios centrais de maior diâmetro puxam o material mais rapidamente do que os fios das bordas.
Utilize poços de loop e suportes de tensão para gerenciar essas velocidades diferenciais de rebobinamento. Um loop pit fornece um espaço físico para que os fios da borda de rebobinamento mais lento acumulem folga. Sensores fotooculares monitoram a profundidade desses loops, garantindo que o material nunca toque o chão. O suporte de tensão aplica então uma contrapressão uniforme a todos os fios antes de atingirem o recuperador. Esta sincronização é uma marca registrada de uma de alta qualidade máquina de corte de bobinas , evitando bobinas soltas e telescopagem interna.
Falhas específicas de tensão e ajuste de acionamento são mapeadas diretamente para defeitos comuns de bobinas cortadas. Camber, ou arqueamento lateral, ocorre quando a folga horizontal é irregular ou quando a tensão é aplicada assimetricamente ao longo da largura da tira. A onda nas bordas resulta do estiramento localizado das bordas do material, muitas vezes devido a facas cegas, sobreposição vertical inadequada ou pressão excessiva dos anéis de remoção.
Besta, uma curvatura longitudinal ao longo da largura da tira, normalmente decorre da tensão excessiva do recuo combinada com um pequeno diâmetro do tambor do recuo. O reconhecimento imediato desses defeitos permite que os operadores interrompam a produção e corrijam o problema mecânico subjacente antes de gerar grandes quantidades de sucata de cobre ou alumínio.
Forneça protocolos claros de solução de problemas para os operadores. Eles devem saber como ajustar as almofadas de tensão, alinhar os discos separadores e posicionar os separadores no braço para corrigir esses defeitos em tempo real. O uso adequado de ferramentas separadoras garante que os fios da fenda permaneçam paralelos e não se entrelaçam durante o processo de recuo. Os fios entrelaçados ficarão presos no tambor do enrolador, exigindo que os operadores cortem e desfaçam manualmente a bobina inteira para removê-la da máquina.
Nome do defeito | Indicador visual | Causa raiz | Ação Corretiva |
|---|---|---|---|
Cambagem | Curvamento lateral da tira | Tensão irregular ou folga irregular da faca | Realinhe as almofadas do suporte de tensão; verificar o paralelismo da árvore |
Onda de borda | Bordas onduladas e esticadas | Facas cegas ou sobreposição vertical excessiva | Substitua facas rotativas; reduzir a penetração vertical |
Besta | Curvatura ao longo da largura da tira | Tensão excessiva do recuo | Reduza a pressão pneumática no suporte de tensão |
Rebarba Pesada | Saliência acentuada na borda da fenda | Folga horizontal excessiva | Recalcular e apertar a folga horizontal da faca |
O processamento interno de bobinas master largas oferece enormes economias de custos ao longo do tempo. Elimina o prêmio substancial pago por bobinas estreitas pré-cortadas provenientes de centros de serviços externos. A compra de bobinas mestras a granel também reduz gargalos na cadeia de suprimentos, reduz os custos de frete e reduz drasticamente os prazos de entrega para dimensões personalizadas de condutores.
Enquadre o ROI do equipamento em torno de vários fatores operacionais importantes. Os custos reduzidos das matérias-primas proporcionam o impacto financeiro mais imediato. A redução da necessidade de estoque libera espaço de armazenamento e capital de giro, já que você não precisa mais estocar dezenas de larguras pré-cortadas diferentes. Tempos de entrega mais rápidos para dimensões personalizadas de dutos de barramento permitem que os fabricantes respondam rapidamente aos requisitos específicos do projeto sem esperar por fornecedores externos.
Calcule o período de retorno comparando o custo mensal dos prêmios de pré-corte com o custo amortizado do equipamento de corte, levando em consideração a mão de obra necessária para operar a linha. Para instalações de alto volume que processam milhares de libras de cobre semanalmente, o ROI em uma linha de corte dedicada geralmente é obtido nos primeiros dois anos de operação.
As configurações tradicionais de ferramentas manuais exigem alta habilidade do operador e longos períodos de inatividade. Uma troca completa da árvore em uma máquina manual pode levar várias horas, limitando severamente o rendimento da produção. Este processo manual também é altamente suscetível a erros humanos, levando a folgas incorretas, tolerâncias empilhadas e material descartado durante os cortes de teste iniciais.
As cabeças de corte automatizadas e controladas por CNC eliminam esse gargalo. Esses sistemas usam robótica ou unidades de posicionamento automatizadas para definir facas e folgas em minutos. Os operadores simplesmente inserem a espessura do material, o tipo de liga e as larguras desejadas no painel de controle, e a máquina se configura com base em algoritmos pré-programados.
Avalie o ROI de sistemas automatizados com base na frequência de troca. Se uma instalação opera diversas larguras de bobinas diferentes por turno, a automação é essencial para manter o rendimento. Considere a redução dos custos de mão de obra, o aumento do tempo de atividade da máquina e a redução drástica do erro humano ao justificar o investimento em tecnologia de corte automatizado.
Avalie a flexibilidade do equipamento para lidar com requisitos de produção futuros. Uma máquina comprada hoje deve acomodar os projetos de amanhã. Isso inclui a capacidade de processar bobinas principais mais largas, medidores mais espessos e diferentes composições de liga à medida que as linhas de produtos se expandem para classificações de amperagem mais altas.
Defina cuidadosamente as dimensões de avaliação para escalabilidade. Observe atentamente a capacidade máxima do mandril e os limites de peso do mandril desbobinador. Certifique-se de que a potência do motor seja suficiente para puxar materiais mais espessos sem parar ou superaquecer. Avalie a modularidade dos suportes de tensão e dos tambores recuperadores para garantir que eles possam ser atualizados conforme necessário para suportar o processamento de condutores de barramento a jusante.
Investir em uma máquina escalável evita a obsolescência prematura. Uma estrutura robusta e superdimensionada com alta capacidade de torque fornece a base necessária para atualizações futuras, garantindo que a linha de corte continue sendo um ativo essencial por décadas, em vez de se tornar um gargalo à medida que as demandas de produção aumentam.
Audite a qualidade atual da borda de corte usando um micrômetro digital e um comparador óptico para estabelecer uma linha de base para a altura da rebarba e a proporção da zona de cisalhamento.
Implemente um protocolo obrigatório de limpeza e inspeção para todos os espaçadores, calços e facas rotativas durante cada troca de ferramentas para eliminar erros de tolerância empilhados.
Atualize para facas rotativas de metal duro premium se sua instalação processa grandes volumes de cobre para prolongar a vida útil da ferramenta e manter folgas horizontais apertadas.
Instale sistemas automatizados de controle de tensão em seu rebobinador e suporte de tensão para eliminar suposições do operador e evitar defeitos de fenda na bobina, como curvatura e besta.
R: A folga horizontal da faca é a configuração mais crítica. Determina a lacuna física entre as facas rotativas superiores e inferiores. A folga incorreta leva diretamente ao capotamento das bordas, rebarbas pesadas e zonas de fratura deficientes, comprometendo todo o condutor e arriscando falha no isolamento a jusante.
R: Calcule a folga horizontal com base estritamente na espessura do material e na resistência à tração. Para materiais de barramento não ferrosos, como cobre e alumínio, a folga ideal normalmente varia de 7% a 10% da espessura do material. Têmperos mais duros requerem folgas mais estreitas para forçar um cisalhamento limpo.
R: Com ferramentas precisas e configuração de mandril rígido, uma máquina padrão pode atingir larguras de corte de bobina tão estreitas quanto 0,200 polegadas. Isso requer o empilhamento de espaçadores usinados e calços ultrafinos com tolerâncias micrométricas, mantendo a limpeza absoluta durante a configuração.
R: A curvatura, ou curvatura lateral, geralmente resulta de tensão irregular na tira ou folga horizontal incorreta na árvore. Corrija-o ajustando as almofadas de tensão pneumáticas, alinhando os discos separadores e garantindo espaços uniformes entre as facas em toda a pilha de ferramentas.
R: Espaçadores e calços são usinados com tolerâncias micrométricas exatas. O empilhamento de espaçadores padrão com calços ultrafinos no eixo garante larguras exatas de tiras, posicionando com precisão as facas rotativas. Qualquer sujeira ou óleo nesses componentes irá agravar e prejudicar a tolerância de largura.
R: O corte longitudinal usa o rebobinador para puxar o material através de facas de roda livre, o que é ideal para bitolas mais finas. O corte acionado aciona as facas rotativas diretamente, fornecendo a força mecânica necessária para cortar condutores mais grossos e pesados sem travar a linha.

