
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-19 Origem:alimentado


Os barramentos de cobre alimentam seus sistemas elétricos modernos? Quer você esteja fabricando painéis de distribuição, transformadores ou painéis de distribuição de energia de alta capacidade, trabalhar com esse metal altamente condutivo representa um investimento financeiro significativo. Quando as configurações do chão de fábrica são calibradas incorretamente para o material disponível, o resultado é previsível. Você obtém resíduos caros, rebarbas perigosas nas bordas e condutividade elétrica gravemente comprometida. Portanto, a calibração precisa baseada na espessura exata do metal é absolutamente essencial para qualquer instalação de fabricação.
Em meus anos de trabalho em chão de fábrica e engenharia de juntas elétricas, tenho visto exatamente como a espessura do cobre afeta o raio de curvatura, a folga de punção, a pressão de corte e as configurações gerais do equipamento. Ao dominar esses parâmetros em sua máquina de barramento , você garante uma fabricação impecável. Esse domínio prolonga a vida útil das ferramentas e mantém os mais altos padrões de segurança em suas conexões elétricas.
A espessura determina a tonelagem: Materiais de cobre mais espessos exigem força hidráulica exponencialmente maior para operações de dobra e puncionamento. Não ajustar isso leva ao processamento incompleto e à paralisação das bombas.
A folga da matriz é crucial: a lacuna física entre o punção e a matriz deve aumentar proporcionalmente com a espessura do metal. Isso evita a quebra da ferramenta e rebarbas nas bordas afiadas.
O retorno elástico varia: Barramentos mais grossos experimentam diferentes níveis de retorno elástico mecânico durante a flexão. Isto requer ajustes específicos de flexão excessiva em configurações digitais.
O corte requer ajustes de folga: Uma estação de corte precisa de uma calibração precisa da folga da lâmina com base na espessura do material para garantir um corte limpo e sem distorção.
A automação moderna é obrigatória: investir em um sistema de controle digital automatiza cálculos complexos de espessura. Isto reduz drasticamente o erro humano e o desperdício de material durante a produção de grandes volumes.
O cobre de grau elétrico serve como padrão da indústria para distribuição de energia devido à sua excepcional condutividade elétrica e propriedades térmicas. Porém, do ponto de vista da engenharia mecânica, o cobre possui características únicas que exigem um manuseio cuidadoso. Embora altamente dúctil, também apresenta resistência à tração significativa e é altamente propenso ao endurecimento por trabalho. Isso significa que, à medida que é deformado durante o processamento da barra de junta de cobre , sua estrutura interna de grãos muda. O metal fica mais duro e quebradiço no ponto exato da manipulação. Consequentemente, as dimensões físicas do cobre alteram a forma como ele reage à força mecânica.
Além disso, devemos olhar para onde a indústria está caminhando. A rápida mudança global em direção a infraestruturas de energia renovável, centros de dados de alta capacidade e redes de carregamento de veículos elétricos alterou fundamentalmente os requisitos de materiais. Essas aplicações de alta carga exigem uma amperagem enorme. Isso força os engenheiros a especificar barramentos de cobre mais grossos e pesados, geralmente atingindo 12 mm a 16 mm. Como resultado, as instalações de fabricação estão abandonando rapidamente as configurações manuais. Hoje, cada configuração de pressão hidráulica, seleção de ferramentas e parâmetro digital deve ser rigorosamente calibrada com a espessura exata do material como variável fundamental.
Quando um condutor pesado é dobrado, o material do lado de fora da curva se estica sob tensão. Ao mesmo tempo, o material no interior é comprimido. A fronteira entre essas duas forças opostas é conhecida como eixo neutro. À medida que a espessura do material aumenta, a distância do eixo neutro até a borda externa aumenta. Isto amplifica significativamente a força de alongamento.
Para evitar que o metal se quebre por fora ou enrugue por dentro, os operadores devem respeitar o raio mínimo de curvatura. Uma regra padrão de engenharia determina que o raio de curvatura interno deve ser pelo menos igual à espessura do material para cobre macio. Dobrar um barramento grosso com muita força usando uma matriz em V estreita causa concentrações de tensão localizadas. Essas microfraturas degradam gravemente a condutividade elétrica e a integridade mecânica.
Além disso, o retorno elástico é a tendência natural do metal de tentar retornar à sua forma plana original após a remoção de uma força de flexão. A espessura impacta fortemente esse ângulo de retorno elástico. Geralmente, materiais mais finos apresentam um maior grau de retorno elástico em relação à sua espessura porque uma percentagem maior do metal permanece na zona elástica. Em contraste, barramentos mais grossos requerem muita força para dobrar. Isso empurra mais material para a zona plástica. No entanto, a força absoluta necessária para superar o retorno elástico no cobre espesso é imensa. Os operadores devem ajustar as configurações do ângulo de curvatura na interface para dobrar intencionalmente o cobre. Por exemplo, você pode conduzir a matriz a 88 graus para obter um ângulo final perfeito e relaxado de 90 graus.
Imagine um operador lutando com um barramento pesado de 15 mm de espessura. Se a tonelagem do equipamento for muito baixa para essa espessura, a bomba hidráulica irá parar. Ele gemerá sob a pressão e não conseguirá completar a curva. Por outro lado, definir a tonelagem hidráulica muito alta em cobre fino conduzirá o material de forma muito agressiva para dentro da matriz. Isto deixa marcas desagradáveis de cunhagem e causa deformação transversal. Os requisitos de força de flexão aumentam exponencialmente à medida que a espessura do cobre aumenta. Duplicar a espessura do barramento quadruplica efetivamente a força de flexão necessária.
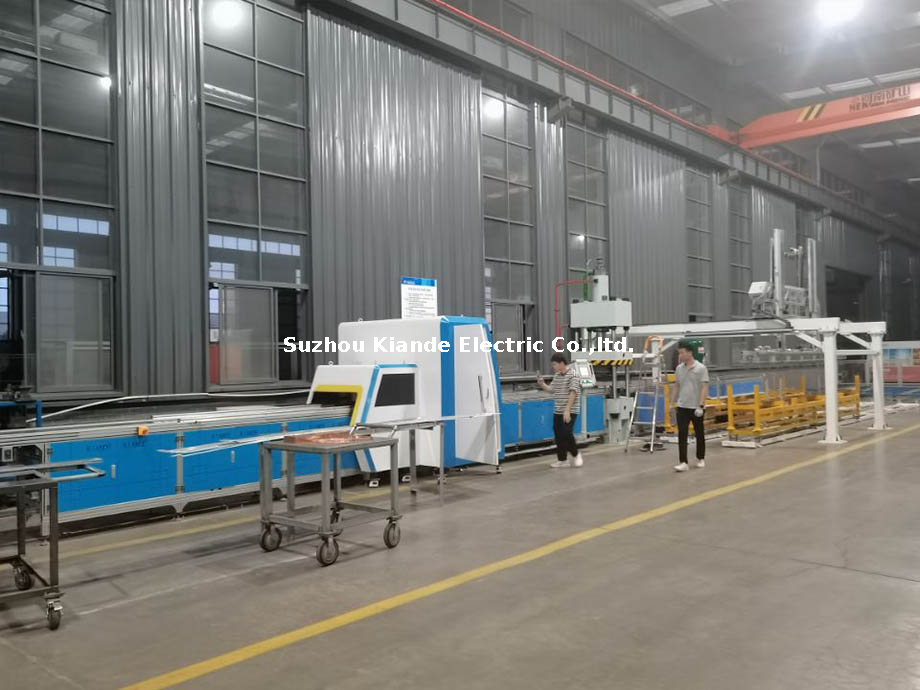
Em qualquer puncionadeira de barramento de cobre , a folga da matriz é sem dúvida o parâmetro mais crítico. A folga da matriz é o espaço físico medido entre o diâmetro externo da ferramenta de punção descendente e o diâmetro interno da matriz inferior. A regra geral para o cobre elétrico é que a folga total da matriz deve ser de aproximadamente 5 a 8 por cento da espessura do material. Naturalmente, à medida que a espessura aumenta, esta folga deve aumentar proporcionalmente.
Se a folga for definida para cobre de 5 mm, mas usada em um lote de 10 mm, o punção exigirá força excessiva para penetrar. Isso causa desgaste severo da ferramenta e superaquecimento perigoso. Isso pode até resultar no rompimento do punção ou emperramento dentro da matriz durante a retração. Por outro lado, se a folga for muito grande para a espessura do material, o cobre será arrastado para dentro da matriz, em vez de ser cortado de forma limpa. Isso resulta em rebarbas pesadas, bordas rasgadas e deformação convexa inaceitável ao redor do furo.
Os operadores também devem garantir que seus equipamentos tenham capacidade de tonelagem adequada para perfurar espessuras específicas. A fórmula padrão para calcular a força de punção é o perímetro do furo multiplicado pela espessura do material, multiplicado pela resistência ao cisalhamento do cobre. Como a espessura do material é um multiplicador direto nesta equação, o processamento de materiais mais espessos exige uma capacidade hidráulica significativamente maior. Configurações inadequadas em materiais espessos geralmente causam ventosas. Esta é uma distorção física em que a superfície plana do cobre ao redor do furo se curva para fora. Na engenharia elétrica, uma superfície de contato perfeitamente plana é obrigatória para conexões de juntas aparafusadas para evitar arco elétrico e acúmulo perigoso de calor.
Cortar cobre não é simplesmente cortar metal como uma tesoura corta papel. É um processo de deformação plástica controlada seguida de uma fratura calculada. Uma estação de corte utiliza uma lâmina superior que desce além de uma lâmina inferior fixa. A distância horizontal entre estas duas lâminas deve ser ajustada meticulosamente em função da espessura do barramento. Para um cisalhamento ideal, essa folga normalmente deve ser definida para 3 a 5 por cento da espessura do material.
Especificamente, o cobre fino requer uma folga de lâmina muito estreita. Se a folga for muito grande, o material fino dobrará ou dobrará entre as lâminas, em vez de cortar de maneira limpa. O cobre espesso requer uma folga maior entre as lâminas. Se a folga for muito pequena em um condutor pesado, as linhas de fratura por cisalhamento secundárias não se alinharão corretamente. Isso resulta em arestas irregulares, força de corte excessiva e embotamento rápido das lâminas endurecidas.
Ao cortar condutores pesados com configurações de folga incorretas, os operadores frequentemente enfrentam capotamentos. Este defeito mecânico ocorre quando a borda superior do corte é puxada para baixo e fortemente deformada antes do início do corte propriamente dito. O capotamento severo reduz a área plana da seção transversal do barramento na junta, o que impacta negativamente a conexão elétrica. Ao calibrar a folga da lâmina da estação de corte e a força de fixação para corresponder à espessura específica do lote, os operadores garantem um corte limpo e perpendicular.
Para ajudar engenheiros e operadores a padronizar seus processos de chão de fábrica, segue abaixo um guia de referência rápida que demonstra como os parâmetros são dimensionados com a espessura do cobre.
| Espessura de cobre | recomendada raio de curvatura mínimo | ideal folga | sugerida entre lâminas |
|---|---|---|---|
| 3mm - 5mm | R5 | 0,15 mm - 0,40 mm | 0,10 mm - 0,20 mm |
| 6mm - 10mm | R10 | 0,30 mm - 0,80 mm | 0,25 mm - 0,50 mm |
| 12mm - 16mm | R16 | 0,60 mm - 1,28 mm | 0,50 mm - 0,80 mm |
Para obter resultados consistentes, os operadores devem seguir um protocolo de calibração rigoroso ao fazer a transição entre diferentes espessuras de cobre. Variações na espessura do fornecedor do material podem facilmente alterar o resultado da fabricação.
O primeiro passo é medir a espessura real do lote de cobre usando paquímetros digitais. As tolerâncias do moinho podem variar em frações de milímetro. Uma vez medido, o operador insere a espessura exata, a largura e os ângulos alvo desejados na interface digital. Sistemas avançados utilizam essas entradas para calcular automaticamente a profundidade de curso necessária, a posição do medidor traseiro e a compensação de retorno elástico estimada.
A entrada de dados por si só não pode compensar hardware físico incorreto. A espessura do barramento determina o tamanho das ferramentas utilizadas em todas as estações. Para dobrar, você deve selecionar uma matriz em V onde a largura da abertura seja apropriada para a espessura. Para puncionamento, verifique se o conjunto de punção e matriz instalado corresponde ao diâmetro do furo necessário e à porcentagem específica de folga da matriz ditada pela maior parte do cobre.
Independentemente de quão avançado seja o equipamento, os testes empíricos continuam a ser uma etapa crítica. Nunca processe uma peça de produção final sem testar. Utilize um pedaço de cobre do mesmo lote para realizar um teste de dobra, perfuração e corte. Inspecione a peça de teste quanto a rebarbas, rachaduras ou imprecisões dimensionais. Ajuste os parâmetros digitais do curso com base nesses resultados reais antes de executar o volume total de produção.
Historicamente, ajustar as configurações da máquina para diferentes espessuras exigia interruptores de limite manuais, medidores físicos e operadores altamente experientes. Embora as máquinas manuais permaneçam viáveis para produção de baixo volume com materiais finos e consistentes, elas são altamente suscetíveis a erros humanos quando as dimensões do material aumentam. A atualização para um sistema de controle numérico computadorizado representa um grande salto na garantia de qualidade.
Para instalações que lidam com uma ampla variedade de tarefas de fabricação, uma multifuncional de processamento de barramentos de cobre máquina é a solução mais eficiente. Ao avaliar essas máquinas para aquisição, você deve examinar as especificações técnicas em relação aos barramentos mais espessos necessários. Por exemplo, um centro de processamento digital de alta tecnologia é normalmente equipado com um cilindro de puncionamento de 500kN e controles PLC da Siemens. Esta configuração lida facilmente com barramentos de cobre de até 16 mm de espessura e 250 mm de largura. Garante uma profundidade de traço precisa de uma fração de milímetro. Se sua instalação planeja processar condutores de serviço pesado de 20 mm, você precisará selecionar modelos com estruturas reforçadas de coluna dupla e unidades de energia hidráulica atualizadas para evitar deflexão estrutural durante a operação.
A espessura do cobre é a métrica fundamental que controla todas as configurações do seu equipamento de fabricação. Desde a alteração da folga da lâmina durante o cisalhamento até a determinação da folga da matriz no puncionamento e a profundidade do curso na dobra, entender como a espessura interage com a força hidráulica é inegociável. Dominar essas configurações garante conexões elétricas de alta condutividade, prolonga significativamente a vida útil de suas ferramentas e reduz drasticamente o desperdício de materiais caros.
Se sua instalação estiver enfrentando inconsistências, rebarbas perigosas ou atrasos na configuração manual, é hora de atualizar seus recursos. Investir em um centro de processamento digital automatiza esses cálculos complexos de espessura. Melhora a eficiência da produção diária e a qualidade do produto final. Avalie seus requisitos de espessura atuais e futuros e visite busbarequipment.com para encontrar o equipamento automatizado ideal, adaptado às suas demandas específicas de chão de fábrica.
As capacidades da máquina variam significativamente por modelo e fabricante. Máquinas industriais padrão normalmente processam barramentos de cobre de até 12 mm a 16 mm de espessura. Estão disponíveis modelos industriais especializados para serviços pesados que podem lidar com espessuras de 20 mm ou mais. Estas máquinas mais pesadas requerem unidades de energia hidráulica substancialmente maiores e estruturas estruturais fortemente reforçadas para evitar deflexão durante a operação.
Para cobre de grau elétrico, a diretriz geral de engenharia é definir a folga total da matriz em aproximadamente 5 a 8 por cento da espessura do material. Se você estiver puncionando um barramento com 10 mm de espessura, a folga total entre o punção e a matriz deve estar entre 0,5 mm e 0,8 mm. Esta folga precisa garante um cisalhamento limpo e evita que a ferramenta emperre durante a retração.
Rachaduras no raio externo são quase sempre causadas pelo uso de um raio de curvatura muito estreito para a espessura do material especificada. Quando o cobre pesado é forçado em um ângulo agudo, as fibras externas se esticam além de seus limites físicos de tração e fraturam. Para resolver isso, os operadores devem usar um raio de punção maior e uma matriz em V mais larga para distribuir a tensão de flexão sobre uma área de superfície maior.
Embora os requisitos dependam da carga de amperagem específica, a maioria das aplicações comerciais de painéis de distribuição de baixa tensão usam uma espessura mínima de cobre de 3 mm a 5 mm para aterramento ou fases de baixa corrente. No entanto, os barramentos de distribuição principais geralmente começam em 6 mm e aumentam até 12 mm ou mais para gerenciar com segurança as cargas térmicas e evitar quedas de tensão.
Sim, o temperamento desempenha um papel importante. O cobre trefilado tem um limite de escoamento muito maior em comparação com o cobre macio recozido. Portanto, dobrar um barramento trefilado de 10 mm exigirá significativamente mais tonelagem hidráulica e exibirá um retorno elástico muito maior do que um barramento de cobre macio de 10 mm. Os operadores devem ajustar a profundidade do curso digital de acordo ao trocar as têmperas do material.

