
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-08 Origem:alimentado


Passar da fabricação manual para o processamento automatizado de barramentos é um requisito básico para fabricantes de equipamentos de manobra e transformadores. Você deve manter margens competitivas e atender às crescentes demandas elétricas. O aumento dos custos do cobre e do alumínio, a redução das margens de tolerância e a persistente escassez de mão de obra qualificada tornam a perfuração, dobra e corte manuais tradicionais financeiramente insustentáveis. As instalações que terceirizam esse trabalho geram lucros significativos. O dimensionamento bem-sucedido da produção requer a implantação do equipamento de processamento automatizado correto. Isso se aplica fortemente a oficinas já familiarizadas com fluxos de trabalho CNC que buscam internalizar a fabricação. Descrevemos como avaliar os recursos da máquina, a integração de software e as realidades de implementação. Você aprenderá como garantir um investimento em equipamentos de alto retorno sem interromper suas linhas de montagem atuais.
A transição para uma puncionadeira digital de barramentos e um sistema de dobra automatizado reduz drasticamente o desperdício de materiais caros e elimina erros humanos em montagens complexas.
Uma máquina multifuncional de processamento de barramentos consolida o espaço físico e o fluxo de trabalho, mas requer uma avaliação cuidadosa dos tempos de ciclo, trocas de ferramentas e compatibilidade de software CAD/CAM.
O verdadeiro ROI depende não apenas da velocidade bruta da máquina, mas da integração de software proprietário, redução do tempo de configuração, capacidades de produção contínua e confiabilidade de manutenção a longo prazo.
A seleção do equipamento certo exige o equilíbrio dos volumes de produção atuais com a escalabilidade futura, os requisitos específicos de tolerância do conjunto de manobra e as restrições das instalações.
A medição manual garante erros. Um operador que marca uma barra de cobre com uma fita métrica e um escriba acabará por interpretar mal uma dimensão. Uma margem de dobra calculada incorretamente ou um furo com uma fração de milímetro resulta em desperdício imediato de material. O cobre e o alumínio são matérias-primas caras. As altas taxas de refugo prejudicam diretamente a lucratividade do trabalho e inflacionam os orçamentos gerais de produção.
Os estrangulamentos laborais constituem outro enorme dreno financeiro. Eletricistas e técnicos de montagem qualificados muitas vezes gastam horas em tarefas repetitivas de corte e perfuração. Eles devem se concentrar em montagens elétricas complexas, fiação e controle de qualidade. Depender de processos manuais limita sua capacidade de produção e amplia os prazos de entrega. Você não pode competir por contratos de infraestrutura de energia em grande escala se o seu departamento de fabricação não conseguir acompanhar a área de montagem.
Os custos posteriores da fabricação inconsistente prejudicam a sua reputação. Ângulos de curvatura imprecisos e furos desalinhados levam a ajustes forçados durante a montagem final. Forçar um condutor de cobre rígido no lugar coloca tensão mecânica nos isoladores e disjuntores. Isto compromete as folgas elétricas e aumenta o risco de arcos elétricos. Os painéis acabados frequentemente falham em testes dielétricos rigorosos devido a esses ajustes forçados. Você acaba com retrabalho caro, painéis destruídos e atrasos nas entregas no local de trabalho.
Muitas oficinas de fabricação elétrica operam equipamentos CNC padrão para fabricação de chapas metálicas ou gabinetes, mas continuam terceirizando o processamento de componentes condutores. A terceirização deixa margens de lucro substanciais nas mãos de fornecedores terceirizados. Introduz vulnerabilidades graves na cadeia de abastecimento. Um atraso na remessa de cobre fabricado interrompe toda a sua linha de montagem, deixando os trabalhadores ociosos.
Os sistemas automatizados modernos evoluíram para tornar a internalização altamente acessível. A integração de uma dedicada máquina de barramento permite que os fabricantes capturem margens anteriormente perdidas. Trazer a produção internamente oferece controle absoluto sobre os cronogramas de produção e garantia de qualidade. Você pode executar prototipagem rápida para projetos de painéis personalizados sem esperar semanas até que um fornecedor entregue uma peça de teste.
Avaliar a automação requer o estabelecimento de métricas básicas rigorosas. Você deve definir os tempos de ciclo alvo por peça com base nas suas demandas atuais de montagem. Os desvios de tolerância aceitáveis devem ser quantificados. Painéis elétricos modernos de alta densidade normalmente exigem precisão de +/- 0,1 mm para garantir integração perfeita.
A utilização do espaço físico é outra métrica obrigatória. Você deve avaliar a redução necessária nos tempos de configuração e na intervenção do operador para justificar as despesas de capital. Sucesso significa passar de um fluxo de trabalho manual com múltiplas estações e trabalhoso para um processo simplificado. Um único operador deve gerenciar a produção contínua com trocas mínimas de ferramentas.
Os fabricantes devem escolher entre estações dedicadas de processo único e sistemas integrados. Máquinas autônomas separam as operações de puncionamento, dobra e corte em unidades físicas distintas. Esta configuração permite o processamento simultâneo de vários operadores. Ambientes de alto volume se beneficiam disso quando diferentes componentes exigem diferentes tratamentos simultâneos.
Uma integrada máquina de barramento 3 em 1 consolida todas as três funções principais em um único espaço. Essa abordagem reduz drasticamente o manuseio de materiais e minimiza o estoque de Trabalho em Andamento (WIP). Os operadores não precisam transportar barras de cobre pesadas de 20 pés pelo chão de fábrica entre estações distintas de corte e dobra. Mover materiais pesados é perigoso e desperdiça um tempo valioso de produção.
Critérios de Avaliação | Máquinas autônomas (estações separadas) | Máquinas 3 em 1 integradas |
|---|---|---|
Espaço físico | Requer grande área ocupada para múltiplas máquinas e espaço de segurança. | Altamente compacto; maximiza a utilização do piso da instalação. |
Taxa de transferência | Alto rendimento paralelo (vários operadores trabalhando ao mesmo tempo). | Processamento sequencial; excelente para acabamento completo de peças. |
Manuseio de materiais | Alto; requer a movimentação de barras pesadas entre estações distintas. | Baixo; a matéria-prima entra, o componente acabado sai. |
Inventário WIP | Alto; as peças se acumulam entre corte, puncionamento e dobra. | Baixo; o fluxo de peça única elimina gargalos intermediários. |
Requisitos de energia | Múltiplas quedas elétricas pesadas são necessárias em toda a instalação. | Queda única de alta tensão simplifica a instalação. |
A avaliação das compensações de rendimento determina sua compra. Embora uma máquina multifuncional de processamento de barramentos economize espaço e mão de obra, você deve garantir que sua velocidade de processamento sequencial esteja alinhada com as demandas gerais de sua linha de montagem. Se você precisar fazer milhares de furos por hora e, ao mesmo tempo, dobrar centenas de peças, as unidades independentes poderão superar um sistema integrado.
As prensas manuais hidráulicas antigas dependem inteiramente da habilidade do operador para medição, alinhamento e execução. Esses sistemas são propensos a erros humanos e oferecem baixa repetibilidade. Os sistemas semiautomáticos introduzem leituras digitais e paradas programáveis. Eles melhoram a precisão, mas ainda exigem manuseio manual significativo de materiais e posicionamento físico.
A fabricação elétrica moderna exige equipamentos totalmente controlados por CNC. Uma totalmente automatizada puncionadeira digital de barramento possui sistemas de alimentação automática, trocadores de ferramentas automatizados e ciclos de produção contínuos. Esses sistemas integram alimentação, processamento e descarga sem intervenção do operador. Eles executam programas aninhados complexos que maximizam o rendimento do material e garantem repetibilidade absoluta em milhares de peças.
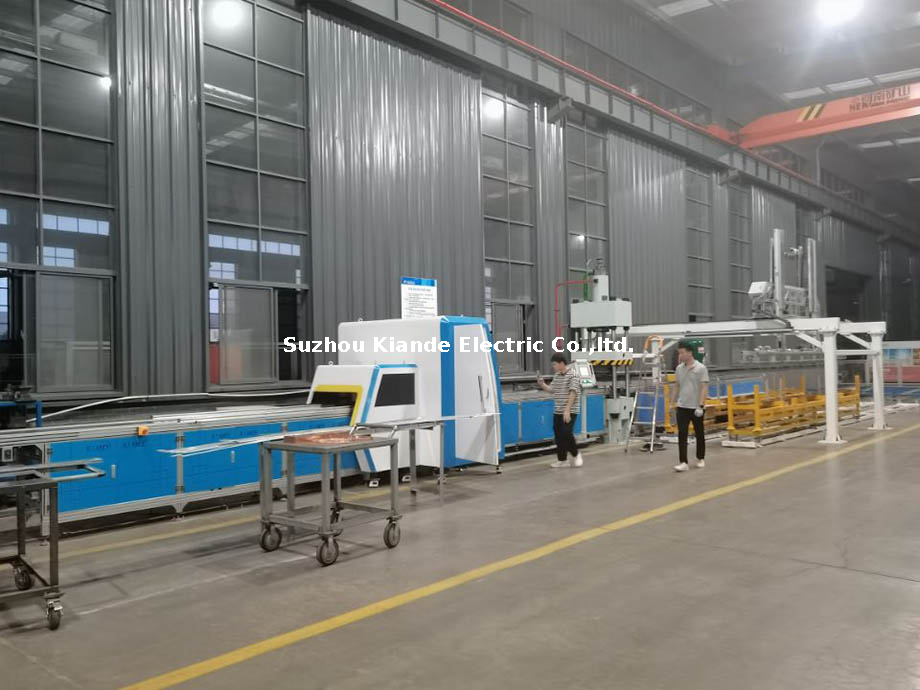
O sistema de acionamento determina a precisão e o consumo de energia da máquina. Os sistemas hidráulicos tradicionais fornecem uma força imensa. No entanto, eles sofrem variações induzidas pela temperatura no fluido hidráulico. À medida que o óleo aquece durante uma mudança longa, a viscosidade muda, afetando ligeiramente a consistência do curso. Os sistemas híbridos combinam energia hidráulica com controle de servomotor para melhor precisão. Os sistemas de acionamento totalmente servoelétricos oferecem a mais alta precisão, menor consumo de energia e manutenção mínima. Eles executam profundidades de curso exatas, independentemente das condições ambientais.
A compensação automática de retorno elástico é um recurso obrigatório em operações de dobra. Os lotes de cobre e alumínio variam em dureza e resistência à tração. Quando uma máquina dobra uma barra de metal, o material naturalmente recua ligeiramente quando a pressão é liberada. Máquinas CNC avançadas utilizam sensores de medição de ângulo para detectar esse retorno em tempo real. A máquina aplica automaticamente uma microcurvatura secundária para garantir que o ângulo exato programado seja alcançado. Isso elimina a necessidade de testes manuais de curvatura e sucata.
Os recursos de hardware são tão eficazes quanto o software que os conduz. A integração perfeita com softwares de projeto elétrico padrão, como EPLAN, SolidWorks ou AutoCAD, não é negociável para fluxos de trabalho modernos. A programação manual no pedestal da máquina é ineficiente e introduz erros de entrada de dados. Os operadores que digitam coordenadas em um teclado acabarão cometendo um erro.
O software de máquina proprietário deve traduzir automaticamente modelos CAD 3D em código de máquina executável. Este software calcula tolerâncias de dobra exatas com base na espessura do material e plota automaticamente as coordenadas do punção. Ao nivelar projetos 3D em caminhos de processamento 2D, o software minimiza o tempo de programação. Reduz drasticamente o desperdício de produção, garantindo que a parte física corresponda perfeitamente ao gêmeo digital.
Ambientes de produção de alto mix e baixo volume exigem rápida adaptabilidade. As capacidades de perfuração da torre determinam quantos tamanhos e formatos de furos distintos podem ser executados sem parar a máquina. Você deve avaliar os mecanismos de troca de matrizes e a disponibilidade de ferramentas especializadas para gravação em relevo, rosqueamento ou dobra offset.
Capacidades de acabamento integradas garantem segurança elétrica. Rebarbação, arredondamento de arestas e chanframento automatizados removem arestas vivas criadas durante as fases de corte e puncionamento. Bordas suaves evitam arcos elétricos e descargas corona em aplicações de alta tensão. Eles também garantem um manuseio seguro para os técnicos de montagem, reduzindo lesões no local de trabalho.
As trocas rápidas e sem ferramentas impactam diretamente a eficácia geral do equipamento. Se um operador gasta trinta minutos trocando matrizes de dobra pesada entre trabalhos, o tempo de atividade da máquina cai drasticamente. Os sistemas de ferramentas de liberação rápida permitem que os operadores façam a transição entre diferentes perfis de cobre em minutos. Você mantém um alto rendimento mesmo ao processar diversos pedidos personalizados.
O processamento do cobre requer parâmetros diferentes dos do processamento do alumínio. O cobre (especificamente ETP - Electrolytic Tough Pitch) é mais denso e duro. Requer maior tonelagem para puncionamento e corte. O alumínio (como a liga 6101) é mais macio, mas altamente sujeito a escoriações. O desgaste ocorre quando o atrito faz com que as partículas de alumínio se soldem à matriz do punção de aço. Isso estraga a ferramenta e cria furos irregulares.
Os operadores devem ajustar as folgas do punção à matriz com base no material. O cobre requer uma folga mais apertada para cortar de forma limpa, sem arrastar rebarbas. O alumínio requer uma folga um pouco maior e revestimentos de ferramentas específicos, como nitreto de titânio (TiN), para evitar a adesão do material. A falha na troca de ferramentas ou no ajuste de folgas ao trocar materiais resulta em peças rejeitadas e matrizes quebradas.
Parâmetro de processamento | Cobre (ETP) | Alumínio (liga 6101) |
|---|---|---|
Folga de punção | Apertado (aproximadamente 5-8% da espessura do material). | Moderado (aprox. 10-12% da espessura do material). |
Desgaste de ferramentas | Alto desgaste abrasivo nas arestas de corte. | Alto risco de escoriações e aderência do material. |
Fator de retorno | Baixo a moderado; altamente previsível. | Alto; requer compensação agressiva de flexão excessiva. |
Necessidades de Lubrificação | Óleo leve e evasivo para perfuração. | Lubrificação sintética pesada para evitar escoriações. |
A lubrificação prolonga a vida útil da ferramenta e melhora a qualidade do corte. Os sistemas automatizados de lubrificação por gota aplicam uma microdose de óleo diretamente na ponta do punção, logo antes de atingir o material. Para o cobre, um óleo leve e evasivo funciona melhor porque evapora, deixando a barra limpa para montagem. O alumínio requer um lubrificante sintético mais pesado para criar uma barreira entre o aço da ferramenta e o alumínio macio.
Dobrar matrizes também requer atenção. A largura da matriz em V deve corresponder à espessura do material e ao raio de curvatura desejado. Usar uma matriz em V estreita em cobre espesso causa rachaduras no raio externo da curvatura. Esta fissuração reduz a área da seção transversal do condutor, criando um ponto quente quando o painel é energizado. Os operadores devem seguir rigorosamente as tabelas de ferramentas fornecidas pelo fabricante da máquina.
A implantação de máquinas CNC pesadas requer um planejamento cuidadoso das instalações. Você não pode simplesmente deixar cair uma máquina no chão e conectá-la. A instalação adequada garante precisão a longo prazo.
Verifique a infraestrutura elétrica: A estabilidade da fonte de alimentação é fundamental. As flutuações de tensão interrompem servomotores sensíveis e controladores CNC. Verifique se o seu serviço elétrico pode lidar com os requisitos de carga de pico da máquina sem quedas de tensão.
Reforçar o Piso: Equipamentos de processamento industrial geram vibração operacional significativa. A laje de concreto deve suportar o peso estático da máquina e as forças dinâmicas de um cilindro perfurador de 50 toneladas disparando repetidamente.
Planejar Logística Espacial: Contabilizar a alimentação e descarga automatizada de barras longas de matéria-prima. Uma máquina compacta ainda requer espaço significativo em cada extremidade para acomodar com segurança comprimentos de cobre padrão de 6 metros.
Nivele a estrutura: Use níveis de precisão para garantir que a estrutura da máquina esteja perfeitamente plana. Uma máquina desnivelada causa emperramento nas guias lineares e desgaste prematuro dos componentes de acionamento.
A transição de ferramentas manuais para interfaces CNC complexas introduz uma curva de aprendizado acentuada. Operadores acostumados com medições manuais podem resistir aos fluxos de trabalho digitais. Sem a adoção adequada, a máquina não alcançará a eficiência projetada.
Conduza treinamento no local: priorize fornecedores que oferecem treinamento abrangente no local. Os operadores precisam de experiência prática no carregamento de programas, na troca de matrizes e na eliminação de falhas.
Estabeleça uma biblioteca de ferramentas: Insira todos os punções, matrizes e lâminas de corte físicas na biblioteca de software da máquina. O software deve saber exatamente quais ferramentas estão carregadas para calcular tolerâncias de dobra precisas e evitar colisões.
Execute inspeções do primeiro artigo: processe primeiro o material descartado. Meça as peças acabadas com paquímetros digitais e transferidores. Compare as dimensões físicas com o modelo CAD para verificar a calibração da máquina.
Implementar Procedimentos Operacionais Padrão (SOPs): Documente cada etapa do processo de configuração e desmontagem. Coloque esses POPs diretamente no pedestal da máquina para referência rápida.
A maquinaria industrial requer manutenção consistente para evitar avarias catastróficas. Negligenciar as verificações básicas leva à degradação da precisão e ao tempo de inatividade inesperado. Os operadores devem assumir a responsabilidade pela manutenção diária.
Inspecione o fluido hidráulico: Verifique diariamente o nível do fluido e o medidor de temperatura. O nível baixo de fluido causa cavitação na bomba, destruindo as vedações internas.
Limpe a torre do punção: Remova as aparas de cobre e alumínio dos suportes do punção e da matriz. O acúmulo de detritos impede que as ferramentas se encaixem corretamente, causando furos descentralizados e punções quebradas.
Lubrifique as guias lineares: Aplique graxa de lítio em todos os trilhos móveis e parafusos esféricos semanalmente. A falta de lubrificação faz com que o alimentador automático emperre, resultando em comprimentos de peças imprecisos.
Esvazie a lixeira: Não deixe a lixeira transbordar. A sucata acumulada pode emperrar a calha de descarga e danificar a tesoura de corte.
Os sensores mudam com o tempo. Os sensores de medição de ângulo usados para compensação de retorno elástico requerem recalibração periódica. Os técnicos de manutenção devem usar blocos de calibração certificados para verificar a precisão do sensor a cada seis meses. Além disso, os filtros hidráulicos devem ser substituídos anualmente para evitar que contaminantes metálicos microscópicos marquem os corpos das válvulas. A disponibilidade local de peças sobressalentes e matrizes de punção evita longos atrasos no envio quando um componente eventualmente falha.
Investir em um sistema de processamento CNC é uma etapa obrigatória para fabricantes elétricos que buscam precisão em escala. A automação mitiga a escassez de mão de obra, controla rigorosamente os custos de materiais e posiciona as instalações para capitalizar setores em crescimento, como armazenamento de energia renovável e infraestrutura de data center. Os compradores devem combinar a arquitetura da máquina diretamente com seu gargalo de produção principal. Se o espaço físico e o inventário WIP forem os principais problemas, um sistema integrado de múltiplas estações é ideal. Se o objetivo é o volume bruto de produção em diversos perfis de peças, estações CNC autônomas e automatizadas fornecem o poder de processamento paralelo necessário.
Implemente as seguintes etapas concretas para avançar:
Audite suas taxas atuais de sucata para estabelecer uma linha de base para economia de material.
Solicite um estudo de tempo do fornecedor usando seus arquivos CAD específicos do painel de distribuição para verificar os tempos de ciclo reais.
Avalie o layout do chão de fábrica para garantir espaço adequado para carregar barras brutas de 6 metros.
Verifique se o software da sua equipe de projeto exporta diretamente para a interface de controle da máquina.
R: Uma máquina de barramento 3 em 1 é uma unidade de fabricação única que executa operações de corte, puncionamento e dobra em barramentos de cobre ou alumínio. Ele economiza espaço, permite a produção contínua e reduz o manuseio manual de materiais entre estações.
R: As puncionadeiras digitais de barramento controladas por CNC normalmente atingem tolerâncias restritas de +/- 0,1 mm. Isso garante o alinhamento exato dos furos, que é obrigatório para conjuntos de manobra, transformadores e armazenamento de energia contínuos.
R: Sim, as modernas máquinas automatizadas de barramento fabricam cobre e alumínio. Os operadores devem utilizar ferramentas específicas, ajustar as folgas do punção e modificar os raios de curvatura com base nas distintas resistências à tração e nas propriedades de retorno elástico de cada metal.
R: A manutenção diária inclui a verificação dos níveis de fluido hidráulico, a limpeza de aparas de metal da torre do punção e a lubrificação das guias lineares. A manutenção de longo prazo envolve a substituição de filtros hidráulicos e a recalibração dos sensores de medição de ângulo.
R: Maximizar a eficiência requer software CAM que traduza modelos CAD 3D diretamente em código de máquina. Este software calcula automaticamente as tolerâncias de dobra, as coordenadas do punção e o posicionamento ideal do material para minimizar o desperdício.
R: Máquinas CNC avançadas usam sensores de medição de ângulo para detectar quanto o metal salta para trás após uma dobra. A máquina aplica automaticamente uma microcurvatura secundária para garantir que o ângulo exato programado seja alcançado sem testes manuais.

